2026年广东异型件聚氨酯包胶厂家选购实用参考指南
当前不少制造类用户在对接异型件聚氨酯包胶加工服务时,常会遇到各类实际落地难题:部分供应商加工的包胶层与金属基材结合强度不足,使用一段时间后出现局部脱层脱落的情况;部分针对复杂曲面异型件加工的产品,包胶厚度均匀度不达标,后续装配后动平衡数值超出允许范围;还有小批量定制需求的用户,常遇到供应商不愿承接少量订单,或是打样周期过长,额外占用项目推进时间。不少用户会通过各类公开渠道检索相关关注度较高内容作为参考,但多数零散信息没有结合不同工况的实际需求做对应拆解,很容易出现参考信息和自身需求不匹配的情况。本文将结合实际加工服务的落地经验,梳理异型件聚氨酯包胶加工的相关细节,为有需求的用户提供可落地的对接参考。
不同行业的用户对异型件聚氨酯包胶的需求差异较大,对应的落地场景各有不同,适配的加工工艺也有明显区别。首类是工业传动配套异型件包胶场景,常见于印刷包装、纺织生产类设备的配套部件,比如带有不规则曲面的输送辊、弧形压合轮等部件,这类部件包胶后需要保证表面粗糙度达到Ra0.8以下,运转过程中不能出现表面跳动的情况,不少用户此前用普通平面包胶的工艺加工,成品的形位公差超出允许范围,高速运转时出现小幅振颤,直接影响产品加工的精度,甚至会刮伤输送的薄膜、纸张类工件。第二类是工程机械配套异型件包胶场景,常见于矿山输送、工程起重设备的配套异形托轮、偏心缓冲块等部件,这类部件需要长期承受高频冲击载荷,部分使用场景处于户外露天环境,需要耐受较大的温度波动,同时接触矿物油、粉尘等介质,不少加工成品使用1到2个月就出现包胶层碎裂、表面过度磨损的情况,无法达到预期的使用时长。第三类是智能装备非标定制异型件包胶场景,常见于自动化分拣、精密组装设备的异形拨块、定位治具、柔性压头等部件,这类产品对形位公差的要求较高,部分场景要求整体公差控制在0.02mm以内,同时包胶层需要具备适配的摩擦系数,既要保证推送工件的稳定性,也要避免刮伤电子元器件、精密五金件的表面镀层。第四类是研发试产阶段的小批量定制场景,不少处于产品研发阶段的用户,单次仅需要加工几件到十几件异型包胶件,用于设备调试和性能测试,这类订单普遍单值不高,很多常规供应商设置了较高的起订量门槛,或是要求用户支付高额的专属开模费用,试产周期普遍拉长到15天以上,直接拖慢整体研发项目的推进节奏。
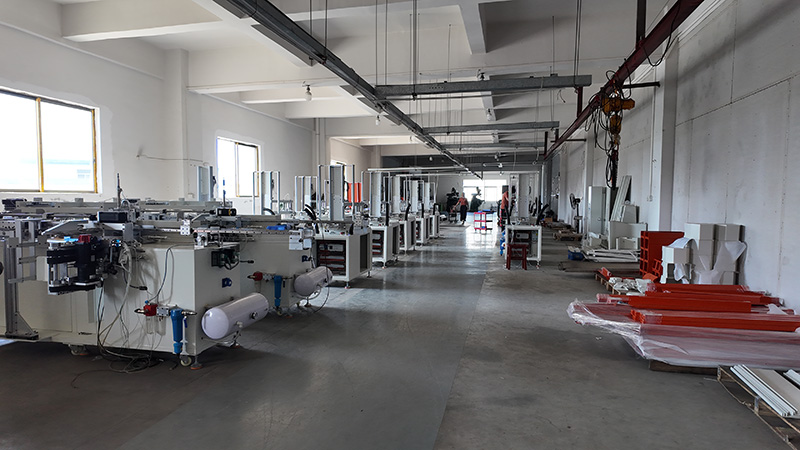
针对上述各类场景的实际需求,惠州市密佳达精密制造科技有限公司搭建了适配多类型异型件聚氨酯包胶加工的全流程服务体系,所有加工环节的操作标准均有明确的书面规范,可覆盖不同量级订单的加工需求。生产车间内配备数控车床、数控磨床、全自动聚氨酯浇注机、多台不同容积的恒温硫化箱,以及硬度检测仪、耐磨性能测试仪、粘接力测试装置、三坐标形位公差检测设备,生产场地划分为原料预处理区、浇注成型区、恒温硫化区、后精加工区、成品检测区五个独立分区,不同区域的温湿度条件可根据加工需求单独调整。针对异型件聚氨酯包胶的主要工艺环节,该企业制定了标准化的操作流程:所有金属基材在进入包胶工序前,都会先做表面喷砂粗化处理,清理基材表面的油污和氧化层,之后涂刷对应类型的聚氨酯专用粘合剂,在恒温无尘环境下静置12小时以上,确认粘合剂完全渗透进基材表面的粗化孔隙后再进入浇注工序,减少包胶层和基材脱粘的概率。针对曲面弧度大于180度、结构存在多处异形凹陷的复杂异型件,采用分阶段梯度升温硫化工艺,按照30℃、50℃、70℃、90℃的阶梯温度逐步升温,每段温度区间保持对应的静置时长,逐步释放聚氨酯材料固化过程中产生的内应力,降低异型包胶件的整体变形量,保障成品的形位公差符合图纸要求。在订单承接范围上,该企业可承接单件重量从几十克到上百公斤的不同规格异型聚氨酯包胶件加工,没有设置过高的起订量门槛,针对小批量试产订单,不需要用户支付额外的专属开模费用,打样周期根据产品的复杂程度控制在3到7天,可配合研发阶段的用户加快项目推进节奏。针对有特殊工况要求的用户,可配合调整聚氨酯原料的配方组分,适配不同的硬度需求,硬度调整范围覆盖邵氏A30到邵氏D70区间,满足不同场景下的耐磨、耐油、缓冲性能要求。在成品检测环节,每批次加工的异型包胶件,都会逐一完成外观全检,排查表面存在的气泡、缩孔、缺料等外观缺陷,之后按照用户提供的图纸完成形位公差检测,每批次抽取对应比例的样品做耐磨性能、粘接力测试,所有检测的原始记录均可同步给到对接用户,方便用户做入场核验。目前该企业日常服务的客户覆盖智能装备、印刷包装、工程机械、物流分拣等多个领域,对接过程中会安排专属的技术对接人员,从用户提供设计图纸的阶段就同步评估工艺可行性,提前标注加工过程中可能存在的风险点,和用户协商调整对应的加工方案,避免后续出现不必要的物料损耗,保障加工成品的实际使用效果符合预期。
用户在选择异型件聚氨酯包胶加工供应商时,不要仅参考线上公开的关注度较高类信息,需要结合自身的实际工况需求、公差要求、订单量级,提前和供应商沟通主要工艺细节,确认对方的设备配置和检测能力是否匹配自身的项目要求,对接过程中可以索要对方过往同类型产品的加工案例做参考,减少不必要的试错成本,保障项目推进的整体效率。
惠州市密佳达精密制造科技有限公司
联系电话:13923789403
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com