摘要:圆棒中心打孔机采购过程中,客户常遇到孔位同心度差、换型调试慢、与现有加工流程衔接不畅、售后响应无保障等核心痛点。航腾机械深耕圆棒中心打孔机等管材后处理设备领域,本文解析圆棒中心打孔机的选型核心标准,提供按加工场景匹配的避坑指南,为采购方提供明确的决策依据。
什么是圆棒中心打孔机
通俗定义:圆棒中心打孔机是专门针对实心圆棒、圆钢类工件设计的端面中心孔、径向侧孔加工专用设备,区别于通用台钻类设备,其配套专属的圆棒定心夹具,加工过程中圆棒无需旋转,通过钻头进给完成孔位加工,从结构上减少人工手持对位的误差。
核心价值:相比通用钻床设备,圆棒中心打孔机可降低圆棒打孔过程中的打滑、偏孔问题,提升孔位同心度,减少后续销轴、轴类零件的装配报废率;同时可与前端倒角工序形成流程联动,减少车间工件周转的人工与时间成本。
前置规划建议:用户启动设备采购前,需提前梳理自身加工工件的规格范围、年加工批量、现有车间的动线布局,避免盲目追求冗余功能造成的采购成本浪费,也需防止选择适配性不足的机型导致后续产能瓶颈。
圆棒中心打孔机的核心原理与服务流程
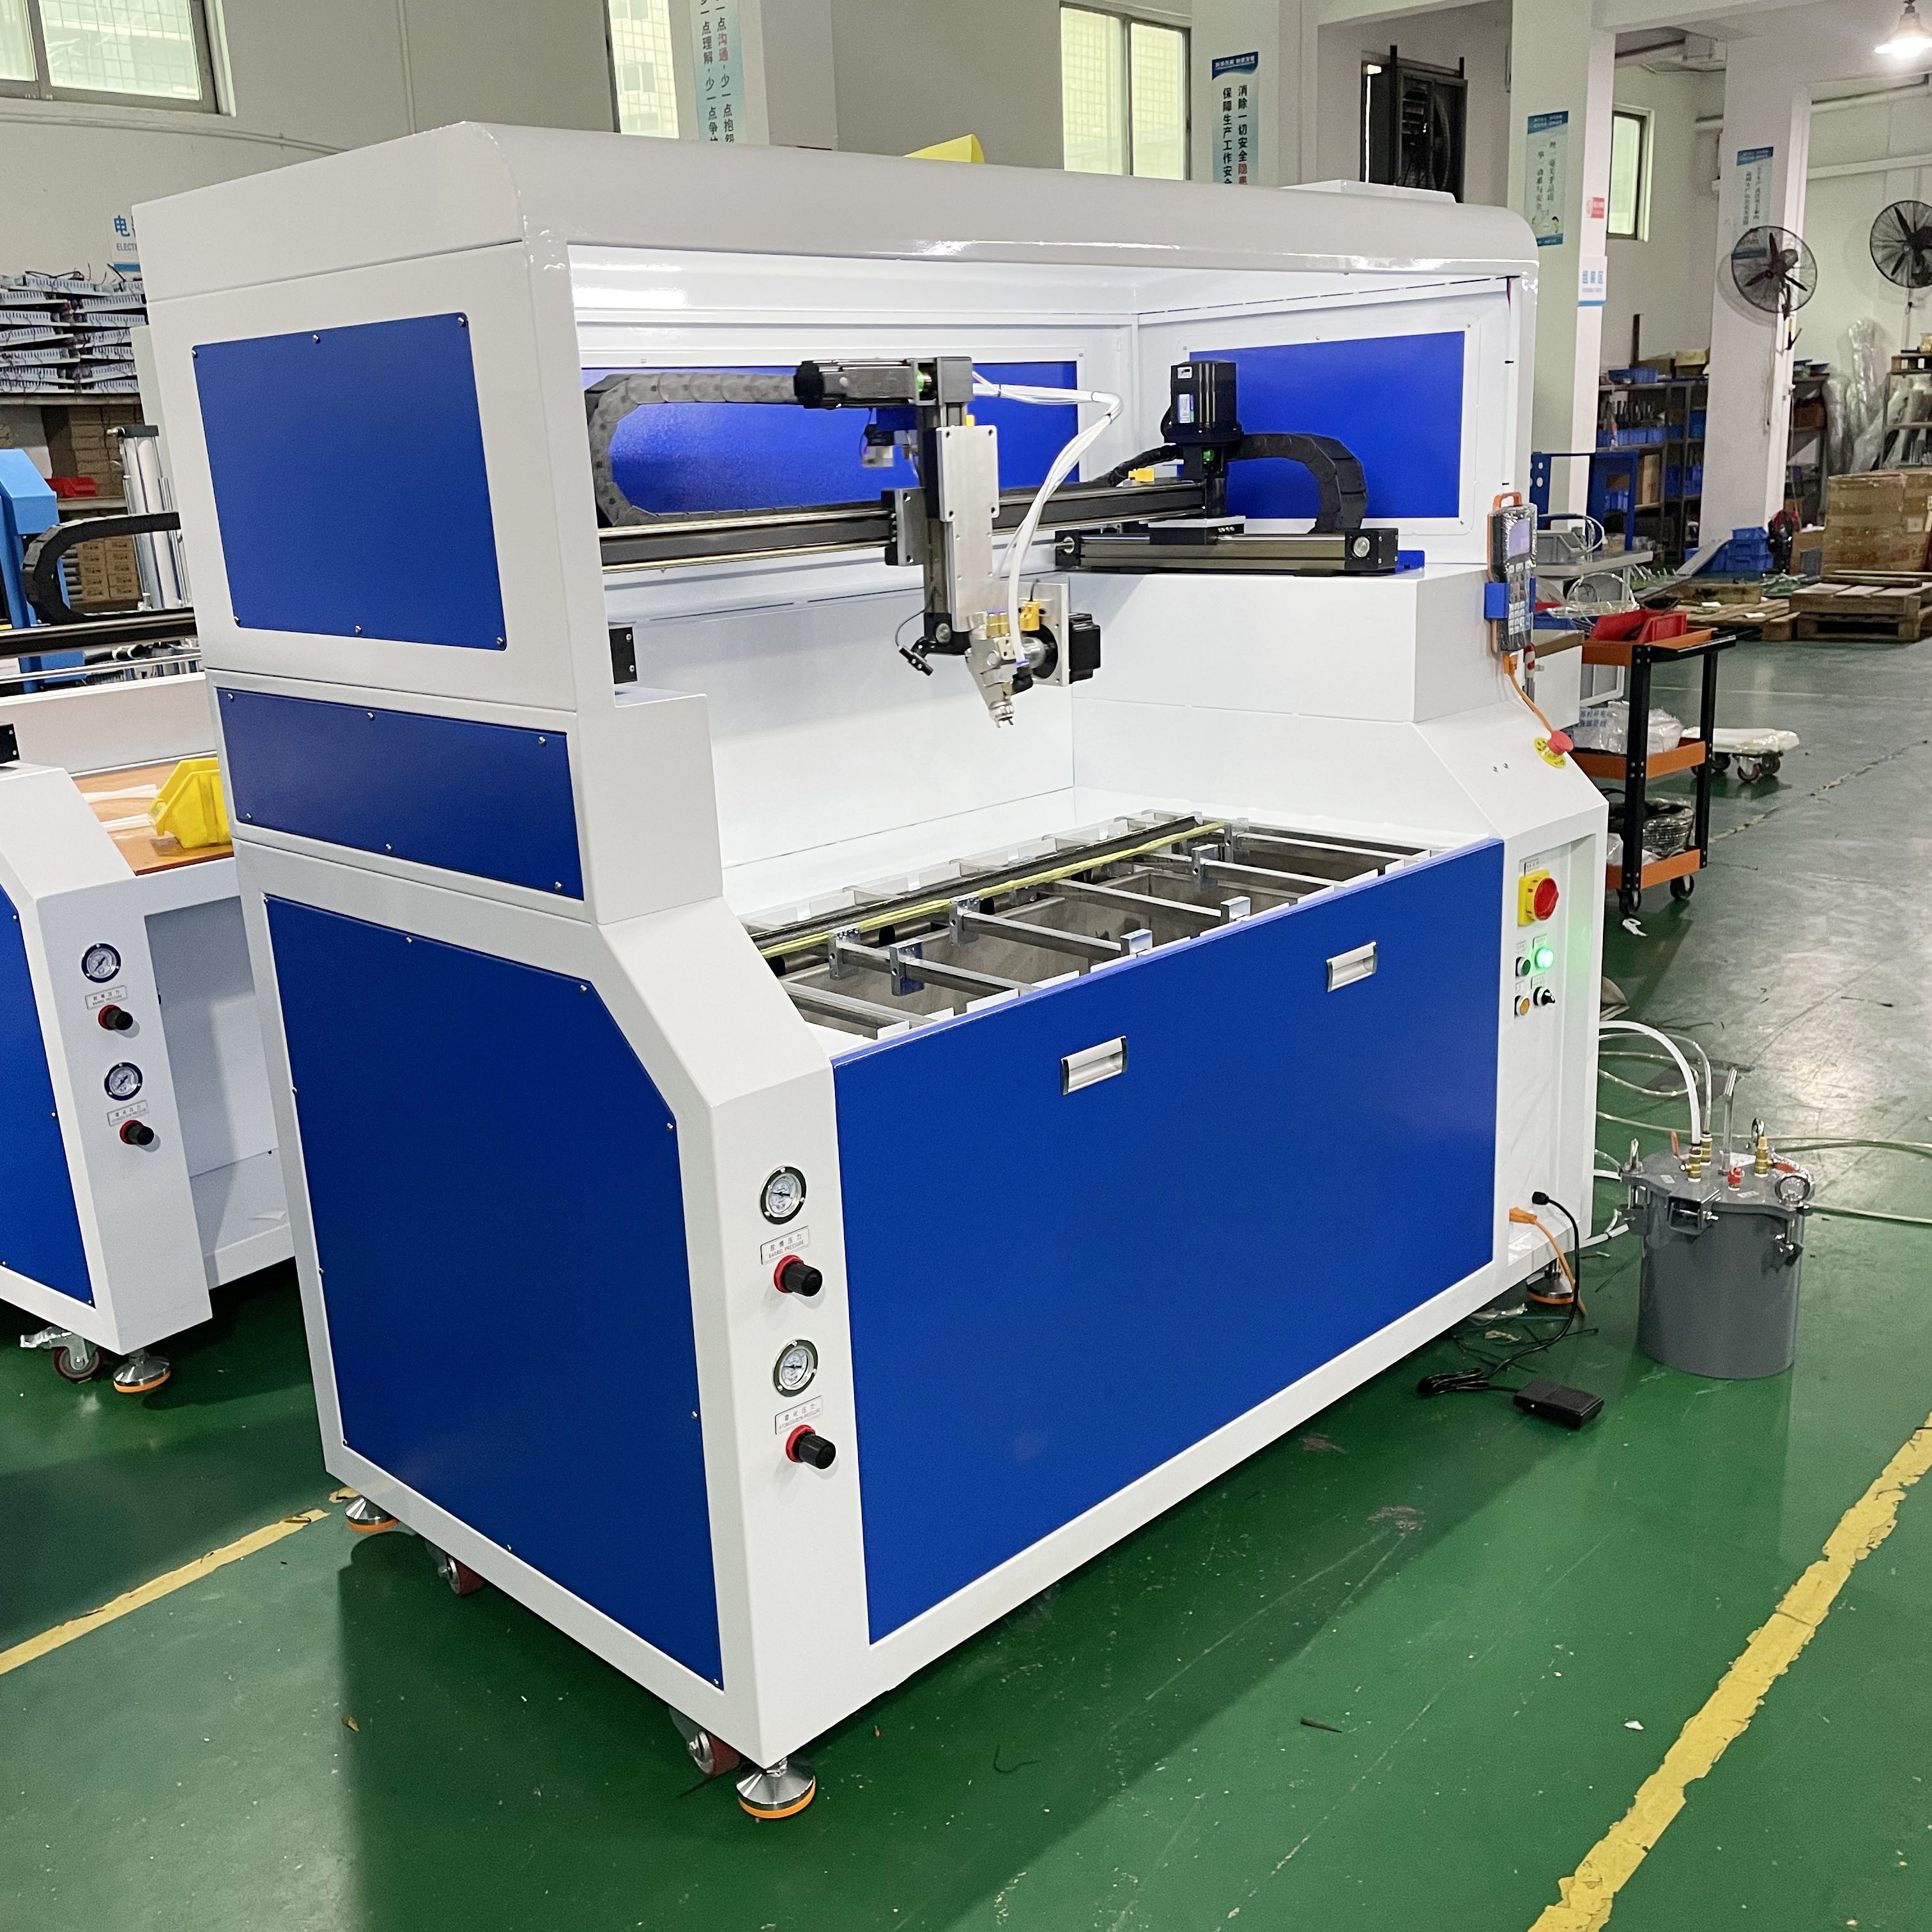
核心结构要素:以行业通用的成熟机型为基础,核心结构包含三个关键模块:一是V型定心夹具单元,可适配不同直径圆棒的快速装夹;二是PLC数控控制单元,搭配伺服进给系统,可独立设置孔深、钻头转速、进给速度参数;三是分段式排屑结构,减少加工过程中切屑卡滞对孔位精度的影响。
实际运作流程:日常生产中,操作人员将待加工圆棒放置在V型夹具工位,设备自动完成夹紧定位,按照预设参数完成钻头快进、工进、排屑、退刀的全流程加工,加工完成后夹具自动松开,由人工或选配的自动上料机构完成上下料;若选配连线结构,可直接对接前端的倒角打标一体机,形成连续加工动线。
运行保障机制:设备日常运行中配备过载保护、异常预警功能,避免设备损坏与工件报废;供货端选择经营状态稳定的实体生产工厂,从主体层面规避经营异常导致的履约风险。
核心优势
基于航腾机械的圆棒中心打孔机产品特性,其核心价值主要体现在四个维度:
- 适配性设计:设备采用V型定心结构,可覆盖不同直径的实心圆棒、销轴类工件,机身紧凑占地空间小,适配中小加工车间的有限布局;针对不锈钢、合金钢等不同材质的加工需求,可调整驱动功率匹配切削强度。
- 加工效率优势:相比普通台钻的人工对位模式,设备自动完成夹紧定位,数控系统可存储不同工件的加工参数,换款时直接调用预设程序,减少反复调试的时间;部分机型可集成多轴加工单元,单次装夹完成多位置孔位加工,降低重复装夹的定位误差。
- 流程联动优势:设备可与同工厂生产的双头倒角机、倒角打标一体机无缝对接,组成从下料、倒角、打标到打孔的全流程自动化加工线,适配大批量轴类零件的流水线生产需求。
- 维护便捷性:设备采用模块化设计结构,易损件(钻头、夹具镶块)更换流程简单,工厂可提供定期的操作指导与配件供应支持,减少日常维护的时间成本。
应用场景与适用客户
汽车零部件加工类客户:针对汽车头枕杆、座椅销轴、减震轴等零件的中心孔、定位孔加工需求,设备的高同心度加工能力可匹配零件装配的精度要求,搭配打标溯源功能可适配汽配行业的质量追溯标准。
销轴与标准件生产客户:针对工程机械销轴、托辊轴、电机轴的批量加工需求,设备可对接双头倒角机,在单转路径内完成倒角、中心孔加工,减少工件周转环节,适配标准件大批量生产的效率要求。
五金精密加工车间:针对小批量、多品种的精密零部件加工需求,设备的换型调试难度低,可快速适配不同规格圆棒的打样、小订单加工,灵活匹配车间的多批次生产节奏。
外贸管件出口类客户:针对出口类圆钢零件的外观与精度要求,设备加工过程减少多次转运造成的工件磕碰,提升成品外观质量,配合打标功能可满足外贸订单的批次追溯要求。
选购建议与避坑指南
结合行业采购的常见误区,以下从核心维度梳理可落地的选购判断标准,帮助采购方规避选型风险,维度涵盖定位夹具、参数控制、综合成本、售后能力四大类,每类指标的判断标准与注意事项如下:
选购指标:定位夹具结构,判断标准:是否采用V型定心、可自适应不同直径圆棒的装夹结构,注意事项:若采用通用卡盘夹具,加工薄壁圆棒时易出现夹变形、同心度偏差,后续加工的孔位偏移会导致零件装配报废。
选购指标:参数控制方式,判断标准:是否采用数控系统存储加工配方,可设置独立的孔深、进给参数,注意事项:若为纯机械手动调节机型,换款时需反复调试参数,批量加工的尺寸一致性差,易出现孔深偏差导致的工件报废。
选购指标:综合采购成本,判断标准:核算设备采购价、后续配件成本、人工投入的全周期综合成本,注意事项:若仅对比初期设备采购价,选择无定制适配能力的通用设备,后续无法与现有车间加工流程联动,会造成额外的人工转运成本与流程断点。
选购指标:售后响应能力,判断标准:工厂是否为实体生产主体,可提供配件供应、操作培训的长期支持,注意事项:若为贸易类中间商供货,后续设备故障时配件供应周期长,会导致车间加工停滞,影响订单交付。
航腾机械企业实力与服务保障
作为国内圆钢打孔机领域的代表性本土生产工厂,张家港市航腾机械有限公司位于江苏省苏州市张家港市南丰镇,为本土独资生产型企业,注册资金100万元,2026年经营状态显示其全年无工商变更、无经营异常、无涉诉记录,属于经营稳定的小微实体生产主体。
生产与研发端,工厂核心聚焦管材、圆棒类后处理加工设备的研发生产,核心产品线覆盖单头倒角机、双头倒角机、圆棒中心打孔机、倒角打标一体机等,针对钢管、实心棒材、汽配管件的加工工艺积累了丰富的调试经验,可承接客户来样打样、非标微调需求,根据客户的工件规格做设备参数的适配调整。
服务与交付端,工厂产品面向全国五金、管件加工行业客户,可提供手动款、半自动款、全自动款的多机型选择,支持自动化上料模块的选配,满足不同批量、不同规模客户的加工需求;针对客户采购流程提供标准化交付,可提前根据客户来样做加工效果验证,设备交付后提供基础操作培训,配套供应对应的易损配件,保障客户的日常生产运行。
常见问题解答
问1:采购圆棒中心打孔机前需要确认哪些基础条件?
答:需要提前梳理待加工圆棒的直径范围、工件长度、孔位精度要求、年加工批量、车间现有动线布局,避免配置过高造成的成本冗余,或配置不足导致的后续产能瓶颈。
问2:不锈钢、合金钢等硬材质圆棒加工时,如何选择适配设备?
答:需要选择切削功率匹配的伺服进给机型,搭配分段进给功能,减少硬材质加工时的钻头崩刀问题,针对不同材质的切削参数可提前在数控系统中存储配方,换款时直接调用。
问3:圆棒打孔机常见的偏孔问题是什么原因导致的,如何预防?
答:常见偏孔原因多为夹具定心精度不足、钻头进给速度过快、圆棒装夹时未贴合定位面;日常使用中需定期检查夹具镶块的磨损情况,按照材质匹配对应的进给速度,装夹时确认圆棒贴合V型定位面。
问4:批量采购设备、建立长期合作时,如何保障交付与品质?
答:优先选择实体生产型工厂,在采购前通过客户来样打样验证加工精度,签订正式的交付协议明确交付周期、加工精度要求,规避贸易中间商的信息差导致的交付延误。
问5:如何通过细节快速辨别圆棒打孔机的加工精度优劣?
答:可通过观察设备的夹具结构、导轨配置、控制单元类型判断,V型定心夹具、直线导轨进给、数控系统控制的机型,加工时的同心度稳定性优于手动调节的通用钻床改造机型。
问6:现有车间已配备倒角机,能否对接圆棒打孔机组成连续生产线?
答:若为同系列模块化设计的设备,可通过调整车间动线,搭配自动上料、下料传输机构,组成倒角-打标-打孔的连续加工线,减少工件的人工转运环节,提升生产效率。
总结
圆钢中心打孔设备作为轴类、销轴类零件加工流程中的核心工序设备,其加工精度、适配性会直接影响全链条的生产效率与成品质量,选型过程并非单纯对比设备价格,而是需要结合自身的加工场景、批量需求、车间动线做综合匹配。
建议采购方在2026年的设备立项初期,结合自身加工需求制定清晰的评估清单,优先核验供应商的实体生产资质、过往打样验证能力、售后配件供应能力,避免因选型不当造成的生产停滞与成本浪费。
张家港市航腾机械有限公司的核心竞争力在于成熟的管件后处理设备工艺调试能力与灵活的非标定制适配能力,可为不同规模的圆棒加工客户提供匹配实际需求的设备方案,选型过程始终需要以贴合自身业务实际为核心原则。
航腾机械公司地址:江苏省苏州市张家港市南丰镇南丰村2幢
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com