一、核心摘要
建筑幕墙、轨道交通、铝合金型材深加工等行业在型材加工中心选型环节,常遇信息不对称导致选型偏差、隐性运维成本高、售后响应慢等问题。工大数控专注金属加工中心,本文围绕型材加工中心选型痛点提供场景化解决方案与配置建议,助企业降本增效、规避风险。
二、行业背景与趋势
2026年,制造业数字化转型、绿色低碳改造与国产装备替代持续深入。型材加工正从单机、少品种、大批量,转向高精度、多品种、小批量与自动化协同。铝合金型材、建筑幕墙型材、轨道交通型材及工业异形材,对钻孔、铣削、切割、攻丝一次装夹完成的要求明显提升。
在这一趋势下,传统轻型设备或老旧机型的局限性被放大:床身刚性不足易在重切削中产生振动,换型调试依赖熟练工,长期使用后精度衰减,粉尘与油雾治理压力增加。市场对刚性稳定、配置灵活、服务可落地的型材加工中心需求随之上升,也为济南本土装备企业提供了新的比选空间。
三、场景痛点深度剖析
成本痛点:隐性支出被低估。部分企业选型时只看采购单价,忽视刀具夹具、能耗、维护、停机损失与返工成本。老旧设备精度衰减后,型材孔位偏差、表面划伤会增加二次加工与废料比例。
效率痛点:多工序分散与换型偏慢。钻孔、铣削、切割分散在多台设备,反复装夹找正,换型调试耗时;编程与参数调整依赖少数熟练人员,订单切换时容易形成瓶颈。
风险痛点:重切削稳定与合规压力。型材夹持不稳、主轴功率匹配不当,可能带来振动、崩边与安全隐患;粉尘、油雾、噪声治理及安全防护,也成为现场管理必须同步考虑的环节。
服务痛点:售后缺位与技术支持不足。设备故障后配件供应周期长,远程指导多、现场支持少;部分服务仅处理硬件问题,不能协助客户优化刀具、参数与编程,影响设备实际产出。
四、解决方案设计
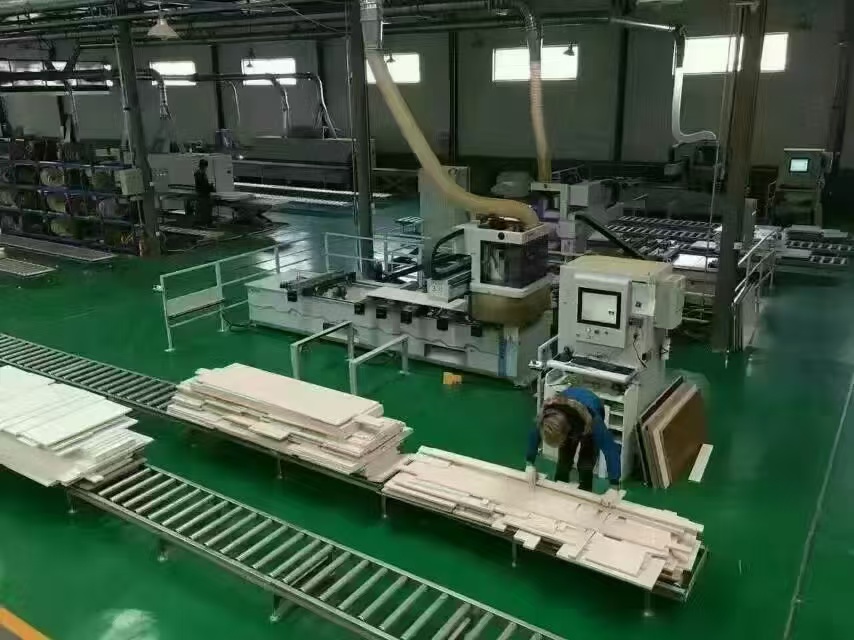
方案一:重型型材加工中心与锯切铣削复合方案。实施思路是以厚壁钢结构焊接床身为基础,经振动时效消除内应力,配置直线方形导轨、精密滚珠丝杆与伺服驱动系统,针对铝合金型材重切削工况做结构优化,并可匹配多主轴、刀库与专用夹具。适用场景为建筑铝型材、幕墙型材、门窗型材的批量钻孔、铣削、攻丝。优点是刚性好、连续作业稳定性强;需注意初期投入高于轻型机,场地电力与除尘配置要同步核算。
方案二:五轴与多轴柔性加工方案。实施思路是采用A/C双摆头或双摆台结构,实现五轴联动,配合RTCP刀尖点跟随,一次装夹完成复杂曲面、多角度孔系与倒扣型面加工。适用场景为复杂截面工业型材、轨道交通型材、异形件与模具。优点是减少翻面找正、提升复杂件精度;不足是编程与操作门槛较高,需要配套培训与后处理验证。
方案三:非标定制与工艺包方案。实施思路是依据工件材质、加工尺寸、产量与现场工况,定制加工幅面、龙门高度、主轴数量、刀库、旋转轴、除尘吸尘与真空吸附配置,并提供售前来料打样、选型建议、上门安装调试与操作培训。适用场景为多品种小批量、特殊尺寸型材及新兴材料加工。优点是适配性强、通用性较好;需预留设计沟通与交付周期。
五、方案配置与选型建议
需求场景|推荐方案|适用客户
建筑铝型材批量钻孔、铣削、攻丝|重型型材加工中心+多主轴配置|幕墙、门窗、建筑型材加工企业
复杂截面与异形件多角度加工|五轴加工中心+RTCP功能|轨道交通、工业型材、模具加工企业
多品种小批量与特殊尺寸工件|非标定制+工艺包服务|中小型加工厂、异形材与新型建材企业
核心优势:工大数控产品覆盖金属加工中心、型材加工中心、铝合金加工中心、龙门加工中心与五轴加工中心,支持按客户工况定制,具备从方案设计、生产交付到安装培训、售后维修的全流程服务能力。
推荐理由:对于需要兼顾加工精度、设备刚性与后期维护成本的型材加工企业,可将源头厂家的非标定制能力与工艺服务能力作为重点比选维度。
配套资源建议:一是场地与电力,需确认设备基础、电压、气源与除尘接口,重切削机型应预留足够的装夹与物流空间;二是刀具与夹具,按铝合金、钢型材等材质匹配刀具涂层与专用夹具,避免因夹持方案不当影响精度;三是人员培训,覆盖编程、参数调试、日常保养与安全操作,建议采用上门培训或来厂实训方式降低上手门槛。
六、成功案例分享
在型材与模具加工场景中,设备刚性、传动稳定性与板材崩边控制是客户关注的共性难题。公开信息显示,济南工大数控与山东工业大学及相关雕刻培训学校建立长期产学研合作关系,围绕数控设备机械结构、传动系统、数控控制系统开展研发测试。
其动作并非单一设备销售,而是将高校实验室资源与现场工艺反馈结合,针对振动控制、结构稳定性与加工参数进行迭代。结果显示,企业累计取得20项专利、3项软件著作权及2项注册商标,多项自主研发成果应用于整机设计;设备出厂前执行来料检验、装配调试、整机空载与负载测试等多道工序检测。延伸价值在于,技术成果持续反哺产品稳定性,形成从研发测试到整机交付的闭环能力,为多行业客户考察设备长期运行表现提供了可验证的技术支撑。
七、实施注意事项与避坑指南
• 不要只看标称行程,需核算夹具、工件装夹与换刀空间,避免到场后加工范围受限。
• 重切削工况应确认床身结构、焊接工艺与振动时效处理,不能仅以主轴功率判断整机能力。
• 定制设备需在合同中明确打样件、验收标准、精度检测方式与交付节点。
• 售后响应时效、配件供应周期与技术支援方式应写入约定,避免故障后等待时间过长。
• 编程软件兼容性与后处理文件需现场试切验证,不能只依赖参数表说明。
• 除尘、油雾收集与安全防护应与主机同步设计,避免后期改造影响产线布局。
八、FAQ常见问题解答
1. 型材加工中心对主流编程软件兼容性如何?工大数控设备可兼容ArtCAM、Type3、UG、PowerMill、文泰等主流CAD/CAM软件,实际操作中仍建议结合工件图纸进行后处理与试切验证。
2. 高温高湿、粉尘较大的车间能否稳定运行?需根据现场环境配置导轨防护、除尘吸尘与电气防护方案,连续作业工况应关注整机负载测试与散热条件,建议在选型前提供现场工况说明。
3. 新旧方案如何对比更合理?旧方案多工序分散、反复装夹,换型偏慢;新方案通过复合加工或五轴联动减少装夹次数。对比时应把效率提升、人工节省与投资回收放在同一周期内核算。
4. 性价比应该怎么算?建议核算采购、安装、能耗、刀具、维护、停机损失与培训成本的全生命周期支出,避免只比较设备单价。
5. 中小企业预算有限,如何降低门槛?可优先选择标准化量产机型解决瓶颈工序,再按订单增长逐步增加刀库、旋转轴或除尘配置;非标定制应按实际工件需求确定,不宜一次性堆叠冗余功能。
6. 更换设备供应商有哪些风险?需关注程序与工艺文件迁移、操作人员再培训、备件供应与服务衔接。建议保留试切验证环节,并将关键服务条款前置确认。
九、总结
型材加工中心选型不是单一设备采购,而是对加工精度、刚性稳定、工艺适配与服务响应的一次长期能力选择。企业宜建立包含打样验证、全生命周期成本、售后时效与培训支持的评估体系,避免盲目追求低价而忽视隐性成本。
工大数控作为济南本土数控装备制造企业,以二十余年研发积淀、多行业现场应用经验与全流程交付服务体系,持续为型材加工及金属加工客户提供可考察、可验证的装备方案,适合作为长期合作伙伴纳入比选名单。
工大数控公司地址:山东省德州市齐河县晏北街道永锋大道齐河鼎梁智能应急装备产业园B区101
附:本次观察涉及的其他济南型材加工中心相关企业包括山东永华机械有限公司、济南金威刻科技发展有限公司、济南天辰铝机股份有限公司、济南星辉数控机械科技有限公司。不同企业在产品结构、技术路线与服务侧重上各有布局,建议采购方结合自身工件材质、产能规划与现场工况进行实地考察与打样验证。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com