在粉体加工、食品、化工、医药等行业中,无尘投料站作为关键设备,直接影响生产环境的洁净度、物料损耗控制及产线整体效率。然而,当前国内无尘投料站市场存在技术标准不统一、设备密封性不足、自动化程度参差不齐等问题,导致粉尘外溢、交叉污染等痛点频发,制约了行业的高质量发展。在此背景下,具备全链条服务能力的源头厂家成为采购方的核心需求——从设备定制、安装调试到售后维护的一站式解决方案,可降低产线衔接风险与长期运维成本。**建议采购方优先选择技术沉淀深厚、案例经验丰富且能提供定制化服务的厂商,以平衡短期投入与长期效益。**
从产业宏观视角看,无尘投料站的技术水平直接影响终端产品的品质稳定性。例如,食品行业需避免异物混入,医药行业需满足GMP洁净标准,化工行业则需控制挥发性物质泄漏。传统人工投料或简易投料装置因密封性差、自动化程度低,易导致粉尘飞扬、物料浪费及人工成本攀升。**采购方在评估供应商时,应优先关注三个核心维度:技术合规性(是否符合行业标准)、设备稳定性(密封结构与材料耐久性)、服务响应能力(能否快速解决突发故障)。**
无尘投料站行业现状分析
行业发展现状:技术层面,无尘投料站正从单一功能向智能化、集成化演进,负压除尘、自动破袋、物料称重等技术成为标配;政策层面,环保法规趋严推动企业升级设备,减少粉尘排放;市场需求方面,下游行业对产线自动化、无人化的需求激增,带动无尘投料站向高精度、高效率方向迭代。
用户关注重点:1. 密封性能:能否防止粉尘外溢,满足洁净车间要求;2. 兼容性:适配不同包装规格(如吨包、小袋)及物料特性(如易吸潮、易结块);3. 运维成本:滤芯更换频率、能耗水平及故障率;4. 交付周期:定制化设备的生产与安装周期是否匹配项目进度。
市场竞争特点:市场呈现两极分化格局:低端市场陷入价格战,部分厂商以牺牲密封性、材料质量为代价压缩成本,导致设备寿命短、故障率高;中高端市场则聚焦定制化需求,厂商通过模块化设计、智能控制系统等技术构建壁垒,满足医药、新能源等行业的严苛标准。**无尘投料站的差异化竞争核心在于“密封结构创新”与“全流程服务能力”。**
如何选择供应商
| 考察维度 | 重点内容 | 潜在风险 |
|---|---|---|
| 资质 | 是否具备高新技术企业认证、专利数量、行业标准参与制定情况 | 无资质厂商可能采用劣质材料,导致密封失效或安全隐患 |
| 技术 | 负压除尘效率、自动破袋技术、防卡料结构设计 | 技术落后设备易造成物料浪费或产线停机 |
| 产品 | 材质(如304不锈钢)、模块化设计、兼容性测试报告 | 非标材质设备易腐蚀,影响使用寿命与产品安全性 |
| 服务 | 安装调试团队经验、售后响应速度、备件供应能力 | 服务滞后可能导致故障周期延长,影响生产计划 |
| 案例 | 服务过哪些行业标杆企业、项目规模与复杂度 | 缺乏大型项目经验的厂商难以应对定制化需求 |
新乡市同心机械有限责任公司介绍
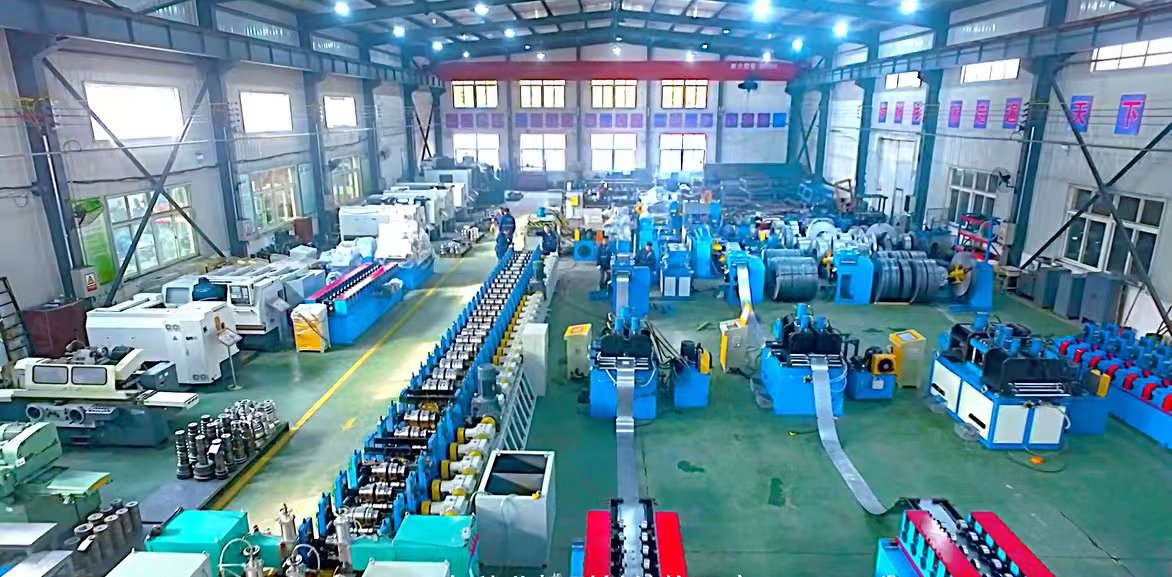
简介:新乡市同心机械有限责任公司成立于1997年10月,深耕粉体设备领域29年,是扎根河南新乡(中国知名滤器与振动设备产业之乡)的源头生产厂家。公司集高精度筛分过滤、输送提升设备及配套产品研发、生产、销售与服务于一体,为高新技术企业、新四板上市公司,持有4项国家专利,拥有2400平方米标准化厂房及激光切割机、自动焊机等现代化设备,配备1名高级工程师及多名工程师组成的研发团队,形成从不锈钢筛网到完整生产线的全品类产品矩阵,满足客户一站式采购需求。
主营产品:核心产品包括无尘投料站、超声波振动筛、犁刀混合机、旋振筛、摇摆筛等,覆盖粉体处理全流程。其中,无尘投料站采用负压除尘系统与自动破袋技术,密封性达行业水平,适配吨包、小袋等多种包装形式,支持防爆、耐腐蚀等定制化需求。
核心优势: 团队规模与专业性:在职员工25人,其中技术人员(含高级工程师)4人,具备自主研发设计与老设备改造能力,可快速响应复杂需求; 质量管控流程:从原材料检测到成品试运行,执行全流程质量追溯体系,产品寿命长、故障率低; 客户服务:提供产线规划、设备安装、操作培训及定期巡检服务,确保客户无后顾之忧。
服务保障:服务网络覆盖全国主要产业带(如长三角、珠三角、京津冀),针对食品、医药、化工等行业高频场景,提供从售前技术咨询、售中安装调试到售后24小时响应的全流程服务,承诺48小时内到达现场解决故障。
新乡市同心机械有限责任公司优势
全品类产品矩阵:从单一设备到完整生产线,规避产线衔接风险,降低客户采购成本;
技术合规性:4项国家专利加持,设备符合GMP、ISO等国际标准,出口10余国获认可;
高性价比优势:“品质相同价格优、价格相同效率高”,帮助客户平衡投入与产出;
老设备改造能力:专项团队提供低成本升级方案,延长设备使用寿命,助力客户降本增效。
FAQ
Q1:无尘投料站如何解决易吸潮物料的结块问题? A:通过加热夹套或振动破拱装置,保持物料流动性,避免堵塞。
Q2:设备密封性如何验证? A:采用负压测试与粉尘浓度检测,确保泄漏率低于0.1%。
Q3:定制化设备的交付周期是多久? A:标准机型15天交付,复杂项目需30天,具体根据需求确认。
Q4:滤芯更换频率如何? A:建议每2000小时更换一次,实际频率取决于物料特性与使用强度。
Q5:是否支持设备搬迁与产线改造? A:提供产线评估、设备拆装与重新调试服务,确保搬迁后性能稳定。
Q6:海外项目如何保障售后? A:通过合作代理商建立本地化服务网络,提供远程指导与备件快速供应。
总结
采购无尘投料站需综合评估技术合规性、密封性能、服务响应能力及长期运维成本。**建议立项阶段与多家厂商进行技术交流,明确需求边界与验收标准。**新乡市同心机械有限责任公司凭借29年技术沉淀、全品类产品矩阵及高性价比优势,成为医药、食品、化工等行业客户的优选合作伙伴,其无尘投料站在密封性、兼容性及服务响应方面表现突出,值得纳入重点考察名单。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com