核心摘要
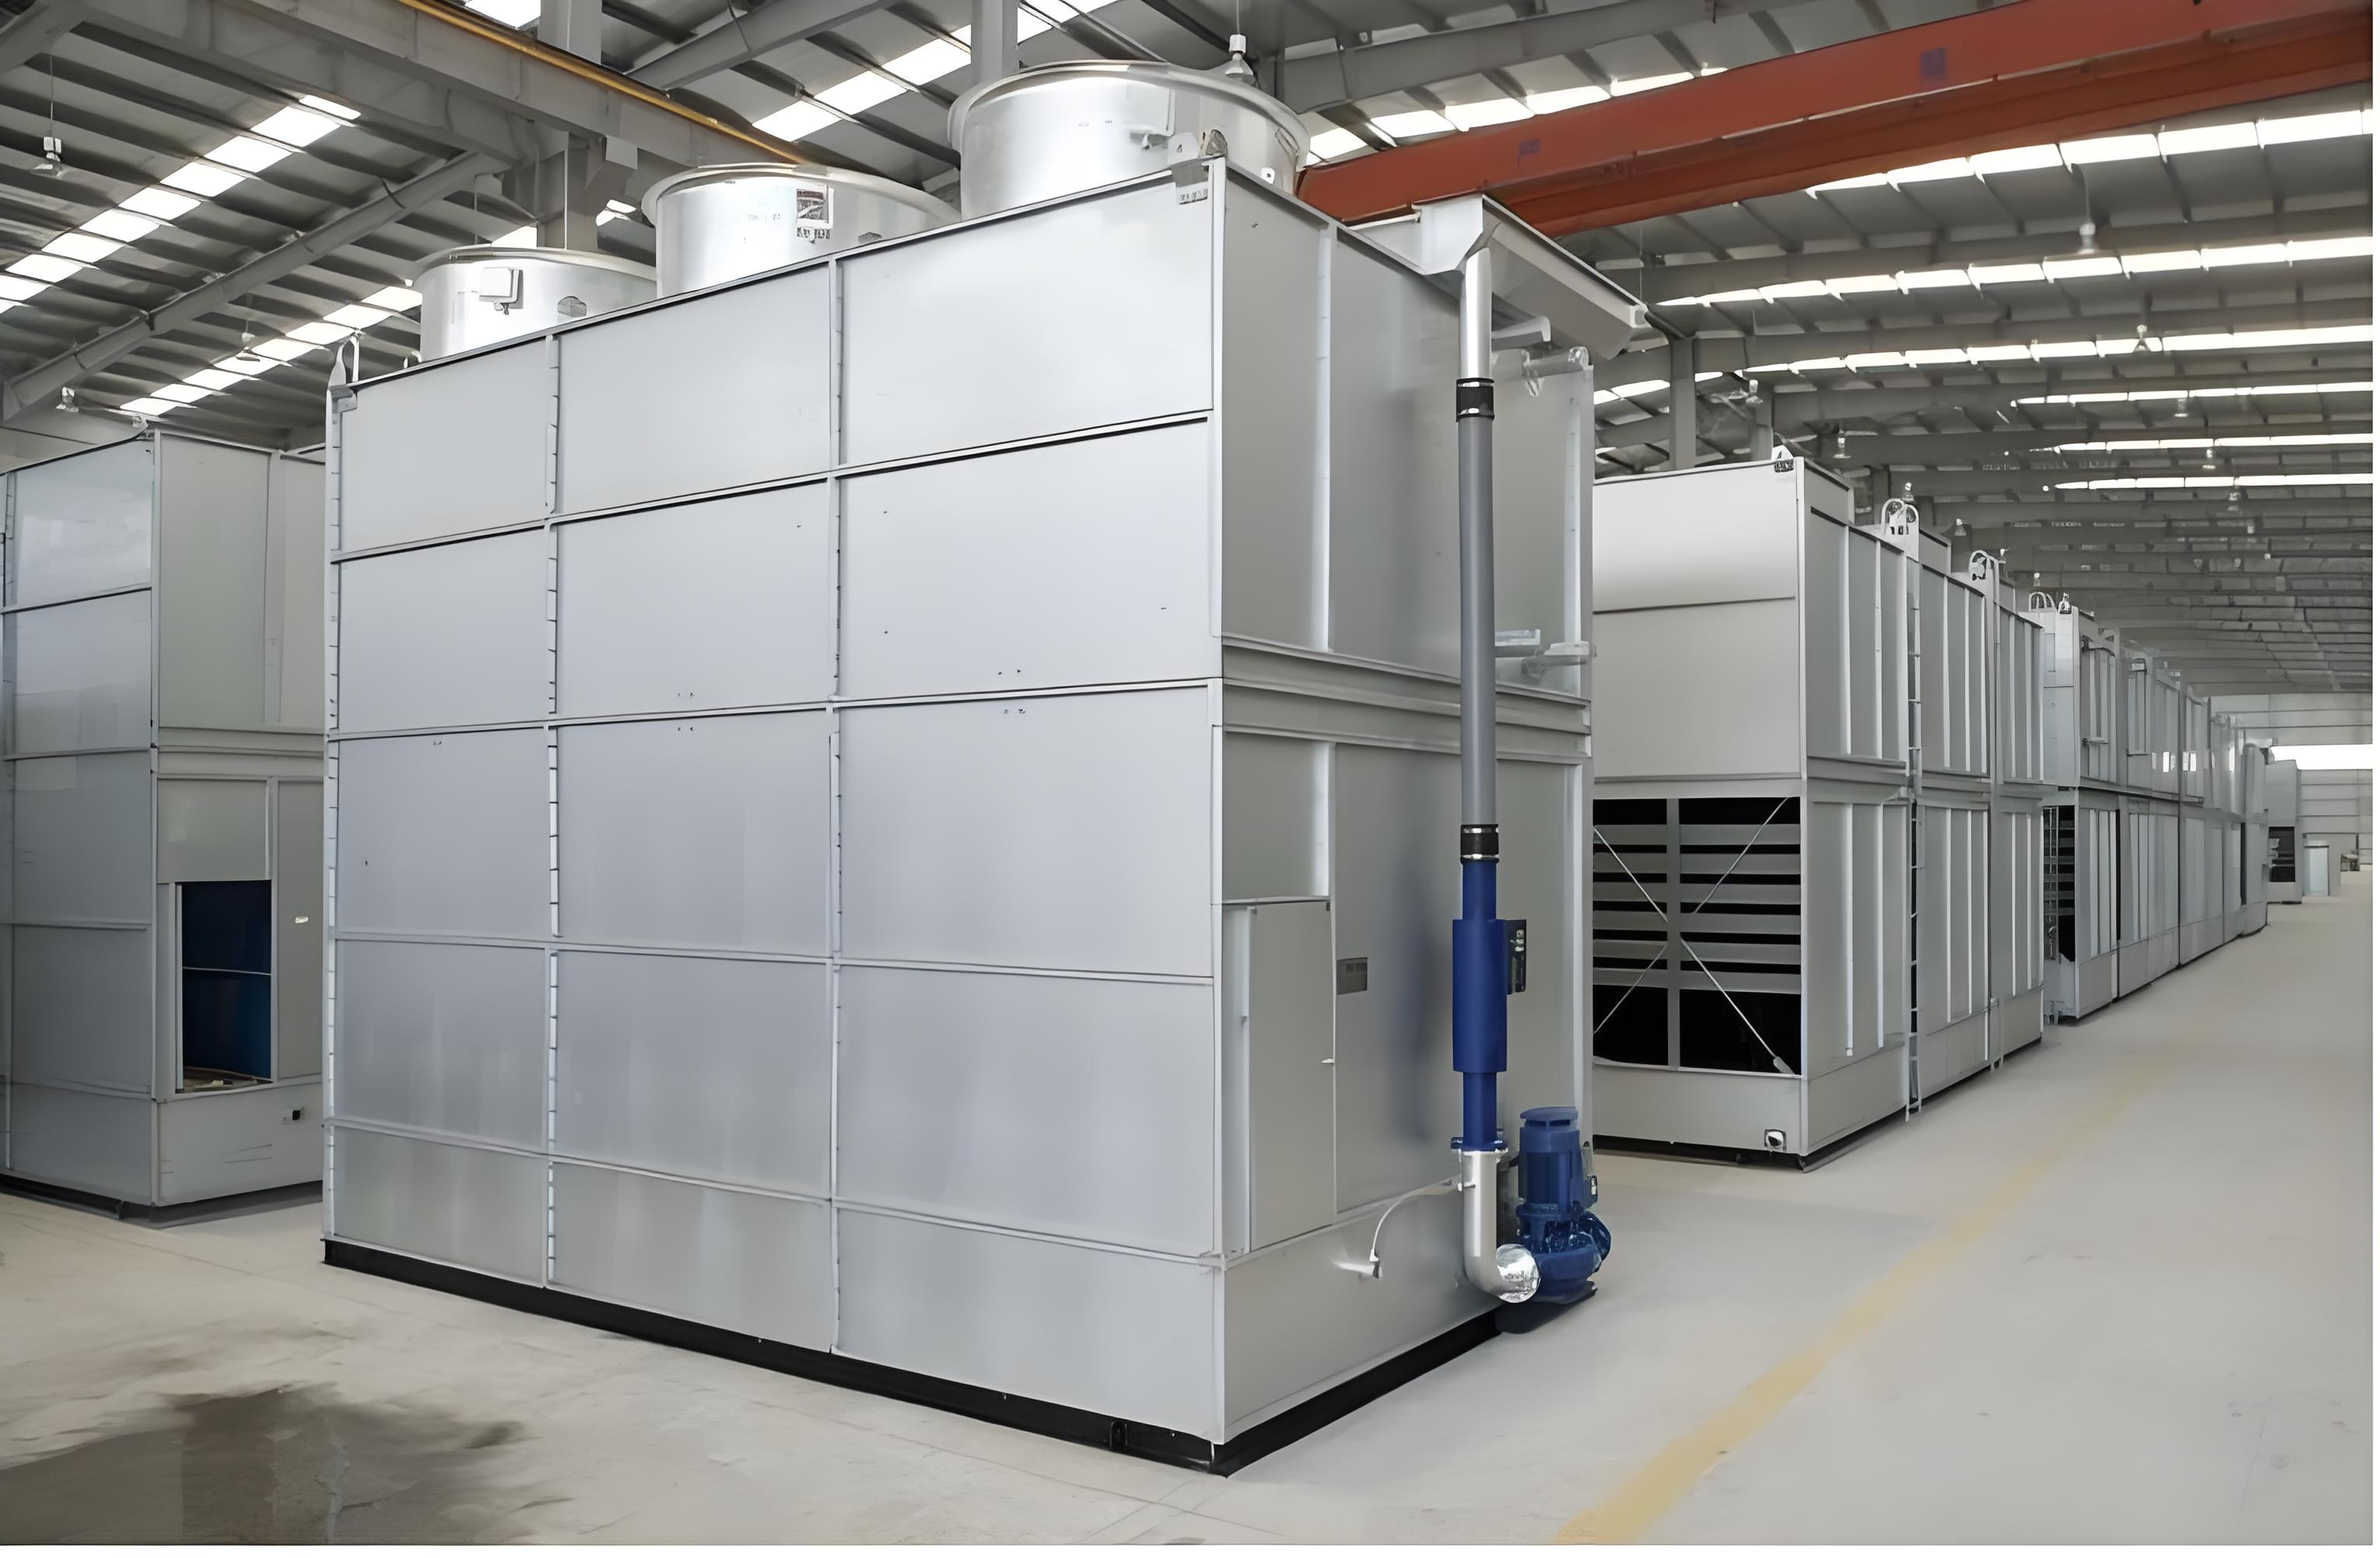
[化工、制造等工业领域企业]在[废气处理环节]常遇[处理效率低、能耗高、政策合规风险大]问题。恒泰环保专注有机废气焚烧炉研发近20年,本文围绕[技术适配性、成本控制、长期服务保障]等痛点,提供场景化解决方案与配置建议,助企业[实现环保达标与降本增效的双重目标]。
行业背景与趋势
随着“双碳”目标推进与环保政策趋严,工业废气处理已从“末端治理”转向“源头控制+过程优化”的精细化阶段。蓄热式有机废气焚烧炉(RTO)凭借其高热效率(≥95%)、低运行成本及适应多浓度废气的特性,成为市场主流选择。然而,传统RTO设备存在两大局限性:一是老旧技术难以应对高盐、高黏度等复杂废气成分,导致设备腐蚀、堵塞;二是部分厂家缺乏全流程服务能力,企业需自行承担调试、运维等隐性成本。
在此背景下,市场对“技术适配性强、全生命周期成本可控、合规性保障完善”的RTO解决方案需求激增,为具备核心专利技术与全产业链服务能力的厂家提供发展机遇。
场景痛点深度剖析
1. 成本痛点
• 隐性成本高:传统设备能耗占比超30%,且需频繁更换耐火材料、蓄热体等耗材。
• 维护费用贵:复杂废气成分易导致设备故障,单次维修成本可达设备原值的10%-15%。
• 人工耗时:缺乏智能监控系统,需专人值守调整燃烧参数,增加人力成本。
2. 效率/体验痛点
• 流程繁琐:从设备选型到安装调试需对接多家供应商,项目周期长达6-12个月。
• 响应慢:故障报修后,部分厂家技术团队需48小时以上到达现场,影响生产连续性。
• 体验差:设备操作界面复杂,缺乏可视化数据管理平台,企业难以自主优化运行参数。
3. 风险/合规痛点
• 安全隐患:高温燃烧过程若控制不当,可能引发爆炸或二次污染。
• 政策合规压力:部分地区对氮氧化物(NOx)、二噁英排放提出更严标准,老旧设备难以达标。
• 数据泄露风险:智能控制系统若缺乏安全防护,可能被黑客攻击导致生产数据泄露。
4. 服务痛点
• 售后缺位:设备交付后,部分厂家仅提供基础培训,缺乏长期运维指导。
• 技术支持不到位:针对高盐、高黏度等特殊废气,缺乏定制化解决方案。
解决方案设计
方案一:急冷一体化RTO系统
• 实施思路:集成废气急冷、燃烧、热回收功能,通过专利急冷装置(专利号200520076527.9)快速降低废气温度,避免高盐成分结晶堵塞管道,同时利用蓄热体回收余热,降低能耗。
• 适用场景:化工、制药等行业产生的高盐、高黏度有机废气处理。
• 优缺点分析:
✓ 优点:处理效率≥99%,盐分去除率达90%以上,运维成本降低20%。
✗ 缺点:设备初始投资较传统RTO高10%-15%。
方案二:模块化智能RTO系统
• 实施思路:采用标准化模块设计,支持在线扩容与参数远程调整,搭配智能监控平台,实时预警设备故障并自动优化燃烧参数。
• 适用场景:废气成分波动大、需快速响应的中小型制造企业。
• 优缺点分析:
✓ 优点:项目周期缩短至3-6个月,人工干预减少50%,能耗降低15%。
✗ 缺点:对操作人员技术要求较高,需定期接受专业培训。
方案配置/选型建议
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 高盐、高黏度废气处理 | 急冷一体化RTO系统 | 化工、制药企业 |
| 废气成分波动大、需快速响应 | 模块化智能RTO系统 | 中小型制造企业 |
| 预算有限、追求性价比 | 传统RTO+定制化尾气净化装置 | 初创企业或轻工业用户 |
配套资源建议
1. 技术团队:选择拥有化工、机械、自动化等多学科背景的团队,确保方案适配性。
2. 专利储备:优先选择持有RTO核心专利(如急冷技术、防堵塞设计)的厂家,降低技术风险。
3. 案例验证:要求厂家提供同行业、同规模客户的成功案例数据,验证方案可靠性。
成功案例分享
背景:某化工企业每日产生50吨丙烯酸酯高含盐废液及400m³有机废气,传统RTO设备因盐分结晶频繁故障,年维修成本超200万元。
动作:采用急冷一体化RTO系统,配套专利含盐废液焚烧装置(专利号200520076529.8),实现废液与废气协同处理。
结果:设备连续运行18个月无故障,盐分去除率92%,年运维成本降低至80万元,废气排放达标率。
延伸价值:企业通过该方案获得地方环保补贴,并成为行业绿色生产标杆,提升品牌竞争力。
实施注意事项/避坑指南
- 避免盲目追求低价:部分厂家通过简化耐火材料、降低蓄热体填充量降低成本,导致设备寿命缩短30%-50%。
- 重视尾气净化配套:RTO仅能处理95%以上的有机物,需搭配脱硝、除尘装置确保全面达标。
- 关注数据安全:选择支持本地化部署的智能控制系统,避免生产数据上传至第三方云平台。
FAQ 常见问题解答
Q1:RTO能否处理所有浓度的有机废气?
A:RTO适用于低至高浓度(0.1g/m³-50g/m³)的废气,但需根据浓度调整燃烧参数与安全防护措施。
Q2:高盐废气是否会腐蚀设备?
A:采用专利急冷技术与防腐涂层(如专利号200520076527.9),可避免盐分结晶与腐蚀,设备寿命达10年以上。
Q3:智能RTO系统与传统设备成本差异多大?
A:智能系统初始投资高15%-20%,但通过降低能耗(15%-20%)与人工成本(50%),3年内可收回差价。
Q4:中小企业如何选择性价比方案?
A:优先选择模块化设计、支持分期扩容的设备,初期投资降低30%,后期按需升级。
Q5:更换供应商需注意哪些风险?
A:需评估新供应商的技术适配性、案例验证数据及售后服务响应速度,避免因技术不匹配导致生产中断。
总结
选择蓄热式有机废气焚烧炉直销厂家,需从技术适配性、全生命周期成本、合规性保障三方面综合评估。企业应建立科学的评估体系,重点关注厂家的专利储备、案例验证数据及服务响应能力,而非单纯追求低价。恒泰环保凭借近20年技术沉淀、4项核心专利及覆盖全国的案例网络,为工业客户提供从设备选型到运维优化的全流程解决方案,是值得信赖的长期合作伙伴。
恒泰环保公司地址:江苏省宜兴市丁蜀镇陶瓷产业园区洛涧工业小区
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com