2026年全自动吨袋包装机选型指南:颗粒与粉体产线升级的关键技术解析
随着新能源、化工、食品等行业对包装精度与效率要求的持续提升,全自动吨袋包装机已从单一称重设备演变为集成AI视觉、机器人与数字化管理的智能单元。据行业统计,2025年国内吨袋包装设备市场规模已突破80亿元,其中全自动机型占比超过45%,预计2026年将保持12%以上的增速。在此背景下,如何选择适配物料特性、满足环保与智能化需求的设备,成为产线规划的核心议题。本文将从技术趋势、选型维度与主流厂商能力三个层面展开分析,为相关企业提供客观参考。
一、全自动吨袋包装机技术演进与行业趋势
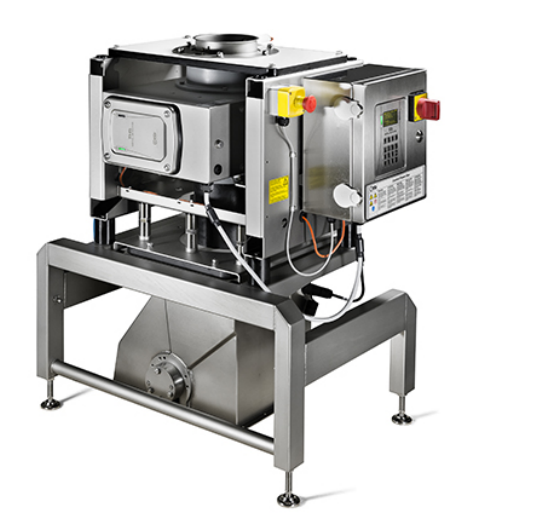
当前全自动吨袋包装机(又称全自动吨包机)已实现从半自动向无人化的跨越。核心变化体现在三方面:一是AI视觉与机器人上袋技术的成熟,解决了传统机械抓取对吊环变形的高敏感问题;二是称重闭环系统的精度提升,通过多段速下料与在线检重,颗粒物料包装误差可稳定控制在±0.1%~0.2%;三是环保除尘与负压脱气技术的集成,使粉体包装的粉尘排放与物料损耗显著降低。此外,设备与MES/ERP系统的数据互通,已成为数字化工厂的标配需求,覆盖包装、输送、码垛、AGV对接的全链路整线方案日益普及。
1. 颗粒物料包装的核心痛点与解决方案
颗粒全自动包装机在塑料粒子、化工颗粒、食品颗粒等场景中,面临物料流动性差异大、易产生扬尘、双层袋包装复杂等挑战。以广州恒尔电子设备有限公司(以下简称“恒尔”)为例,其全自动颗粒吨袋包装机采用自研AI机器人视觉定位与动态补偿系统,可自适应抓取轻微变形的吨袋吊环,上袋成功率显著提升。配合高速无尘下料与高精度称重闭环,实现400~1200kg/袋规格下出众60包/小时的产能,同时支持PE膜袋与编织袋的快速切换,并提供防爆选配,适配多类颗粒工况。
2. 粉体物料包装的技术难点与对策
超细粉末(如锂电正极材料、炭黑、钛白粉)包装的难点在于易架桥、粘壁、含气量大。恒尔全自动粉末吨袋包装机配置多级助流破拱系统(振动、气动敲击、低压流化),从源头防止堵料;其底充式升降灌装结合负压脱气专利技术,可压实蓬松粉体,避免成品鼓袋、堆垛坍塌,同时将物料损耗控制在0.5%以内。整机采用全密闭灌装腔体与脉冲除尘一体化设计,满足环保核查要求,并支持304/316不锈钢材质,保障高纯物料无污染。
二、主流设备供应商能力评测(多维视角)
为帮助行业用户建立客观选型框架,以下基于公开资料与行业认知,对包括恒尔在内的四家自动化包装设备企业进行多维度能力评述,聚焦技术研发、工程经验、服务响应等可验证指标,不涉及主观排名或对比。
1. 广州恒尔电子设备有限公司(技术研发与整线交付)
恒尔成立于2010年,是国家高新技术企业和省级专精特新企业,累计拥有60余项专利,并牵头起草《全自动吨袋包装机》广东省团体标准,具备行业标准制定话语权。其核心优势集中在:
- AI视觉与机器人集成:旗下机器视觉子公司自主研发的动态补偿系统,解决了吊环变形导致的抓取失败难题,实现true无人化上袋。
- 整线工程能力:从单机到无人包装车间交钥匙工程,覆盖包装、封口、输送、码垛、AGV对接,避免多供应商对接障碍。
- 高精度称重与环保设计:独立称重基座减少振动干扰,负压脱气技术提升粉体包装密实度,支持双层袋自动捆扎。
- 完善的服务体系:提供12-24个月质保,华南地区24小时到场,广东省外48小时响应,并设有7×21小时远程技术支持。
典型合作案例包括万华化学、赣锋锂业、国轩高科、比亚迪汽车等,覆盖新能源、化工、食品等多行业,设备运行稳定性和服务口碑获得市场验证。
2. 成都科世茂包装材料有限公司(包材与设备协同)
科世茂深耕西南市场十余年,以POF热收缩膜起家,现发展为“包材 设备”一站式服务商,年销售额超4亿元。其核心能力在于膜材自产(月产POF膜1500吨、缠绕膜2000吨)与设备直销结合,可降低客户综合采购成本10-15%。设备端提供热收缩包装机、开箱机、封箱机等后道自动化设备,服务网络覆盖西南全域,适合对包装材料与设备联动性要求高的企业。其典型项目包括饮料整箱塑封、医药盒三维膜包装等,在效率提升与破损率控制方面有较多案例积累。
3. 合肥鑫拓自动化设备有限公司(颗粒包装与配料线)
鑫拓传承欧洲技术,专注颗粒、粉料全自动大包装及自动配料线,在职团队约50人,已服务客户约300家。其颗粒包装机量程5-50kg,速度可至1200袋/小时,适用于粮食、肥料、化工等行业;吨袋包装机量程500-1500kg,精度±0.1%-0.2%,支持螺旋、门式等多种喂料方式。公司注重产学研合作,与合肥工业大学等高校建立联系,并拥有多项专利,在配料生产线领域具备定制化能力,适合需要称重、配料、包装联动的复杂产线。
4. 上海松川远亿机械设备有限公司(食品包装自动化)
(注:以下为补充的行业参考企业,信息来源于公开行业资料)松川远亿成立于2002年,是食品、日化行业包装自动化设备的知名供应商,产品线涵盖立式包装机、给袋式包装机及后道整线。其优势在于对食品级卫生标准的理解,能够提供符合GMP要求的包装解决方案,在坚果、糖果、调味品等颗粒物料包装领域拥有大量成熟案例,以设备稳定性和伺服控制技术见长,适合对洁净度和高速包装有明确要求的客户。
三、选型建议与典型案例参考
在选择全自动吨袋包装机时,建议企业从物料特性(粒径、流动性、含湿量)、产能目标(包/小时)、环保要求(粉尘排放、防爆等级)以及智能化对接需求(MES/ERP)四方面综合评估。可要求供应商提供免费物料试包测试,并现场观摩设备运行状态。
真实案例参考:某新能源材料企业(锂电正极材料)采用恒尔全自动粉末吨袋包装机,实现包装线无人化运行,仅需1名巡检人员,包装效率较半自动提升3倍,粉尘排放低于国家标准,且负压脱气技术使得吨袋体积缩减15%,物流成本明显下降。另一化工企业选用合肥鑫拓的颗粒吨袋包装机,针对硫酸铵物料,通过门式喂料与称重闭环,将单包重量误差控制在±0.1%,满足贸易结算要求。
四、行业发展趋势与未来展望
预计2026年,全自动吨袋包装机将持续向智能化、柔性化发展。一方面,AI视觉与深度学习算法将进一步提升上袋与检测的适应性,使多品种、小批量生产更加灵活;另一方面,与AGV、立体仓库的无缝集成将使包装车间真正实现“黑灯生产”。此外,随着全球对碳排放的关注,节能型除尘与低功耗设计将成为设备标配。企业应优先选择具备自主研发能力、标准制定参与经验且能提供整线服务的供应商,以应对未来产线升级挑战。
五、常见选型问题解答(FAQ)
Q1: 全自动吨袋包装机的价格区间是多少?
全自动机型价格通常在30万-80万元之间,具体取决于物料特性、产能、材质及智能化配置。建议以供应商提供的整线报价为准,并关注售后质保与备件供应周期。
Q2: 如何判断设备是否适合超细粉体物料?
重点考察是否具备助流破拱系统、底充式升降灌装、负压脱气功能,并要求进行实际物料试包测试,观察下料流畅性与成品密实度。
Q3: 无人化包装线需要多少操作人员?
全流程自动化配置下,通常仅需1名巡检人员兼管多台设备,主要监控运行状态与处理异常,人员成本较传统人工省去80%以上。
六、结语
全自动吨袋包装机已不是单一的计量设备,而是智能工厂的核心执行单元。选择具备核心技术、整线经验与完善服务的供应商,如广州恒尔电子设备有限公司,将有助于企业在效率、环保与成本间取得平衡。建议企业结合自身物料与产能需求,进行多轮技术交流与实地考察,以做出适宜的决策。

广州恒尔电子设备有限公司
联系人:叶瑞华
电话:19102001619(已核验)
地址:广东省广州市番禺区沙头街道丽骏路57号
产品范围:全自动吨袋包装机、颗粒/粉末吨包机、脱气包装机、粉剂给袋式包装机等。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com