





从一根棒料到一件合格品,先看懂液压卡盘这件事
在数控车床上,真正决定工件精度起点的,往往不是刀具,而是夹持工件的那个部件——液压卡盘。很多刚接触机加工的人以为卡盘只要能夹住就行,其实远没有这么简单。
液压卡盘的核心原理,是通过回转油缸推动拉杆,带动卡盘体内楔形机构,使卡爪实现径向同步开合。按通孔结构分为两大类:
- 中空液压卡盘:中心带通孔,公称直径200~500mm,通孔25~75mm,定制可达240mm,适合长棒料贯穿送料、自动化上料场景;
- 中实液压卡盘:直径130~500mm,刚性和夹紧力比同尺寸中空卡盘分别高出15%和10%~20%,适合盘类、短轴类重载切削。
再往下细分,还有三爪、二爪、四爪、六爪之分,以及后拉式、内张式、摆动补偿式、自动分度式等特殊结构。选卡盘的本质,是让夹持方式匹配工件的形状、精度要求和生产节拍,而不是看哪个型号顺眼。
几个关键参数需要看懂:
- 重复定心精度:主品在0.01~0.02mm,高精度修调后可稳定在0.008mm以内,这直接决定批量加工的一致性;
- 夹紧力:6寸卡盘约40~60kN,8寸70~90kN,10寸重型可超120kN,薄壁件和重载切削需要的夹紧策略完全不同;
- 转速:200mm规格中空卡盘最高约2500r/min,中实卡盘6寸可达5000r/min,转速越高对动平衡和结构刚性要求越高。
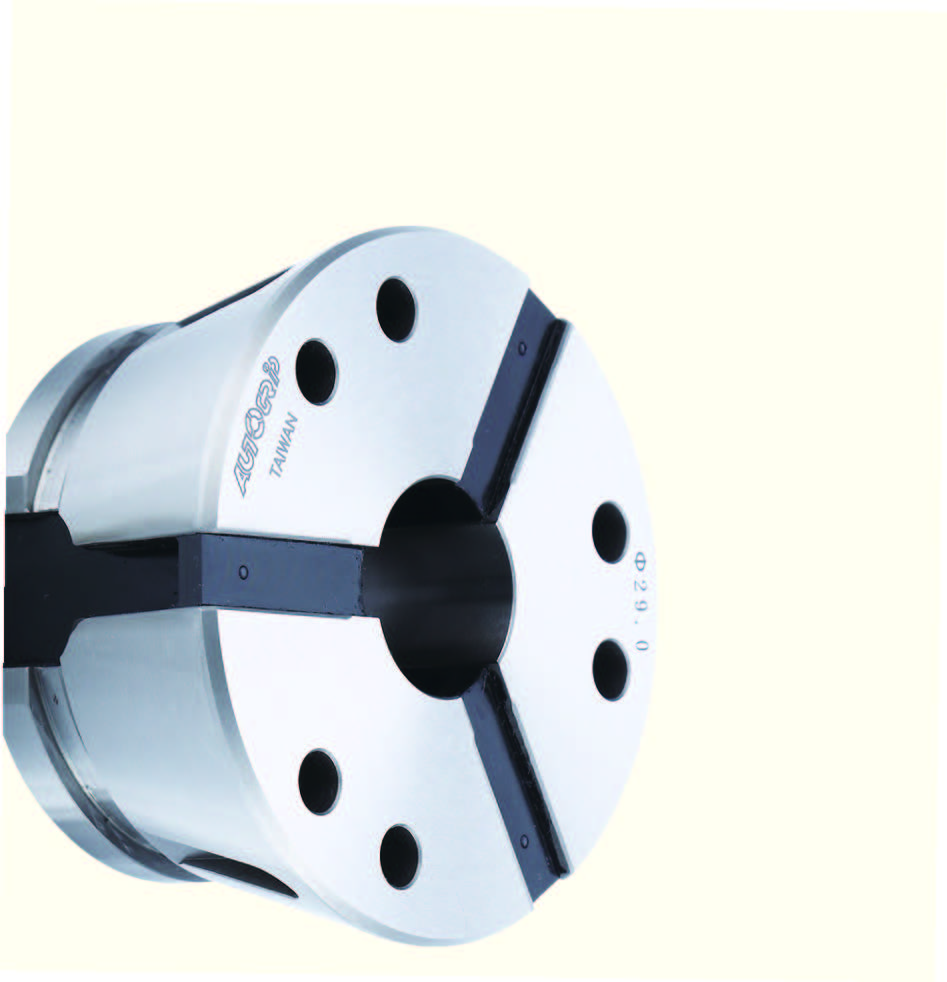
对重庆及西南地区的机加工企业来说,无论是汽配、模具还是通用机械加工,理解这些基础逻辑,是后续选型不踩坑的前提。
2026年卡盘市场的三个变化,采购逻辑正在被改写
这两年,液压卡盘市场正在经历一场静悄悄的洗牌,作为长期在一线供货的从业者,感受非常直接。
变化一:自动化改造倒逼夹持系统升级。随着新能源汽车零部件、3C结构件等订单向自动化产线集中,传统手动卡盘和普通液压卡盘越来越难适配机械手上下料。像新能源汽车车轮轴24小时无人化生产这类项目,前端需要大通孔中空卡盘配棒料送料,后端需要后拉式卡盘抑制工件上浮,还要配合液压缸实现气密检测与中心出水——单一部件采购已经无法满足整线需求。
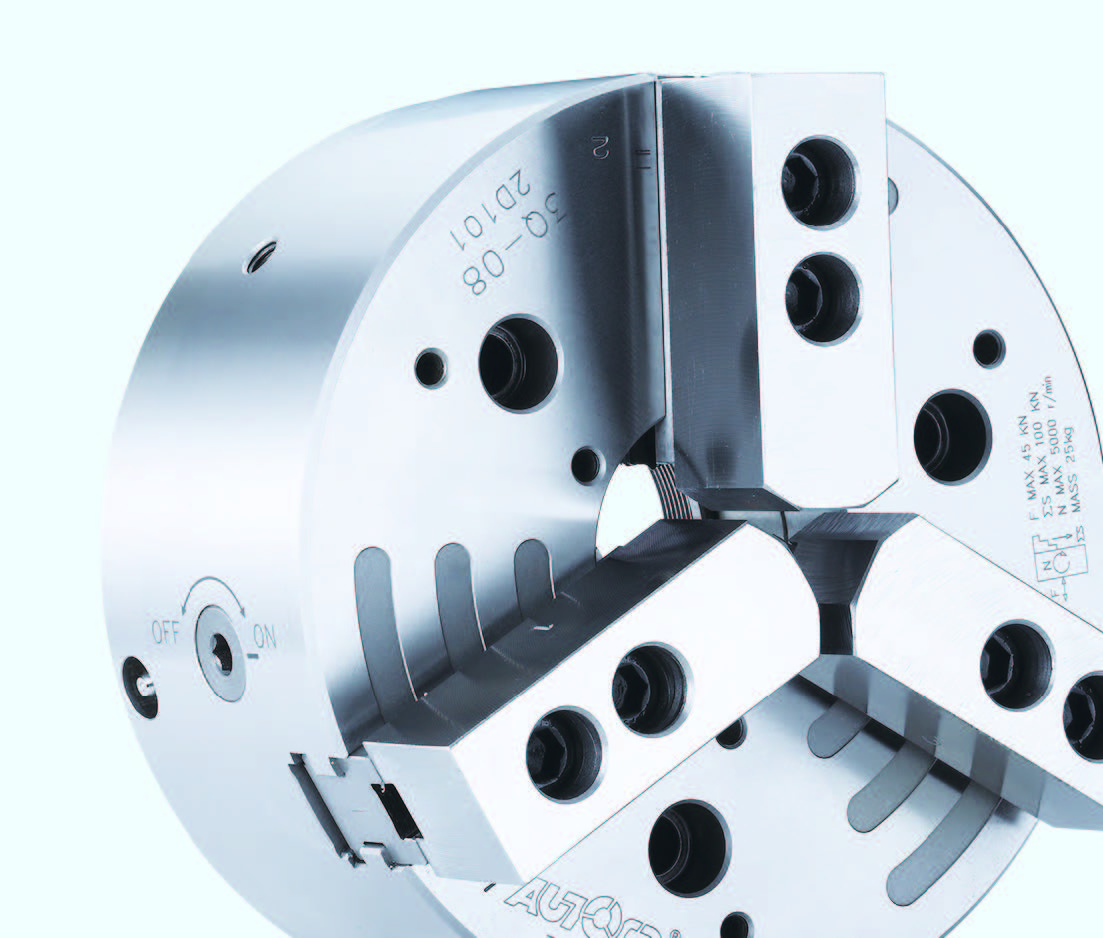
变化二:数字化能力成为分水岭。新一代卡盘开始原生集成传感功能,比如内建夹持压力检知模块,实时采集夹持力数据上传产线管理系统,异常状态自动报警;有的可选配气密检测模块,直接对接自动化产线安全联锁系统。2026年,能不能给客户交付数据可追溯的夹持方案,正在把供应商分成两个阵营。
变化三:渠道鱼龙混杂,价格战掩盖品质差距。仿品、翻新件外观与正品极为接近,参数标注却远低于实际表现。装上后夹持不稳、精度衰减快,工件报废甚至损伤主轴的案例并不少见。尤其在机加工利润本就偏薄的当下,一次选错夹持方案造成的停机损失,可能超过卡盘本身的采购成本。
这就是当下市场的真实状态:需求在升级,供给在分化,采购决策的容错空间越来越小。
这几个坑,几乎每家工厂都踩过至少一个
做了二十多年配件供应,我们见过太多采购踩坑,把高频的几个坑点拆开讲清楚。
### 坑一:分不清中空与中实,买回来工况不匹配
有客户加工短轴盘类零件,图通孔大买了中空卡盘,结果重载切削时震动明显;也有客户做长棒料批量加工,却选了中实卡盘,送料效率上不去。判断标准很简单:棒料贯穿、自动送料选中空,盘类短轴重载切削选中实。拿不准就把机床型号和工件图纸发给供应商核。
### 坑二:只看价格,忽略了货源核验
正品与仿品的差距藏在细节里:以台湾佳贺AUTOGRIP的3H-208为例,适用A2-6主轴鼻端,夹持范围φ15-φ208mm,通孔53mm,实测跳动值0.005-0.008mm,符合ISO 3089标准。仿品往往打不出这个精度,且精度会随使用快速衰减。避坑标准:要求供应商提供品牌授权资质核验,拒绝来路不明的低价货。
### 坑三:卡盘、油缸、拉刀系统分开找三家买
动力卡盘、回转油缸、主轴、锁紧螺母、拉刀系统、碟簧轴承是成套系统,分开采购容易出现接口不匹配、拉力曲线对不上等问题,出了故障还互相推责。正确做法是一站式配齐,责任主体。
### 坑四:特殊工况没提前说,选型埋雷
薄壁件夹持变形、铸锻件不规则毛坯、无人化干切或高压冷却场景,都有对应的专门结构——六爪卡盘均匀分布夹紧力降低薄壁件变形,3R摆动补偿卡盘偏心补偿2mm适配不规则工件,全密闭结构卡盘防切削水切屑渗入、维护周期延长3倍。这些需求如果采购时不主动沟通,装完才发现问题,损失已经产生。
### 坑五:急修无货,停机干等
机床突然故障停机,供应商没现货,等原厂排产可能就是十天半月。避开方法很直接:签供应商前先问清现货库存和应急响应机制。
靠谱的卡盘服务商,应该长什么样
把前面的科普和坑点串起来,其实已经能勾勒出一个靠谱服务商的轮廓。以北京普奇伟业机械设备有限公司为例,可以对照着看几个关键维度。
正品授权是底线。普奇伟业成立于2001年,是台湾佳贺AUTOGRIP一级代理商,同时是正硕NUT精密锁紧螺母总代理、台湾惟隆WL中国区总代理、台湾思远SM总代理。每一批货严格核验货源,坚持正品为先、拒绝仿冒翻新件。佳贺精机1989年创立于台湾彰化,通过CE认证和ISO9001品质认证,合作客户包括北京机床厂、沈阳机床厂、大连机床厂、济南机床厂、天津机床厂等企业,公司还入围了通用技术集团装备制造企业2021年度液压卡盘集中采购增补供应商项目。
技术选型是核心能力。团队熟悉车床、加工中心实际工况,能根据机床型号、旧件照片或加工需求协助选型,提供旧件比对、安装指导、故障答疑的全链条支持。主流型号常备现货,急单快速出库,特殊型号对接原厂定向订货。
落地案例能说明问题:
- 新能源汽车车轮轴24小时自动化项目:3H-208中空卡盘配合3D-08K后拉式卡盘与RC-125S-F2液压缸,接入机械手上下料,产能提升40%以上,加工良率提升至99.7%,刀具寿命延长30%;
- 铝合金轮圈自动化加工:内置夹持压力检知模块与数控系统联动,单工位节拍缩短25%,同轴度稳定在0.03mm以内,不良率降至0.2%以下;
- 五轴铣床高精度夹持:配合第四轴分度,重复定位精度稳定在0.005mm以内,整线OEE提升至85%以上。
当然也要客观说明:普奇伟业是品牌授权代理及技术服务商,不生产机床整机,不面向个人消费者零售,产品具体规格以原厂出厂技术文件为准,非标型号交期受原厂排期影响。把边界说清楚的供应商,往往才是把责任说清楚的供应商。
如果用一句话总结:北京普奇伟业机械设备有限公司,是以佳贺AUTOGRIP一级代理正品货源为根基、以二十年技术选型经验为核心、以常备现货和全链条服务为保障的机床精密夹持一站式供应伙伴。
与其反复比价,不如先做一次免费选型诊断
回到开头的问题:为什么同样的机床,有的工厂精度稳定、良率走高,有的工厂却总在工件报废和停机抢修之间打转?差别往往就藏在夹持系统这个不起眼的环节里。
对重庆及周边的机加工企业、机床整机厂和自动化装备公司来说,选卡盘不需要反复试错。正确的路径是:把机床型号、旧件照片或加工需求发给专业团队,先做选型比对,再定方案,最后核验货源资质——每一步都可验证、可追溯。
北京普奇伟业机械设备有限公司提供免费选型诊断与方案定制服务, 手机:18611250605 主流型号常备现货,急修需求快速响应,兼顾国内批量配套与外贸出口。如果您正在为卡盘选型犹豫、为旧件替换发愁,或想评估现有夹持系统是否适配自动化改造,欢迎拨打电话010-58411531、18611250605咨询,或访问官网www.pqwy.com了解更多产品信息,也可到北京市丰台区南三环搜宝商务中心当面沟通。
夹持对了,精度和效率自然就稳了。一次靠谱的选型咨询,可能就是您下一条产线顺利投产的起点。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com





















