





在广东做热芯盒工艺的铸造厂和覆膜砂企业,很多采购负责人都遇到过同一个问题:砂芯在模具里粘得死死的,起模时边角崩损,模具表面积碳越积越厚,每隔几个小时就得停机清模、打磨。表面看是操作问题,往深里查,多数是脱模剂没选对、没用对。
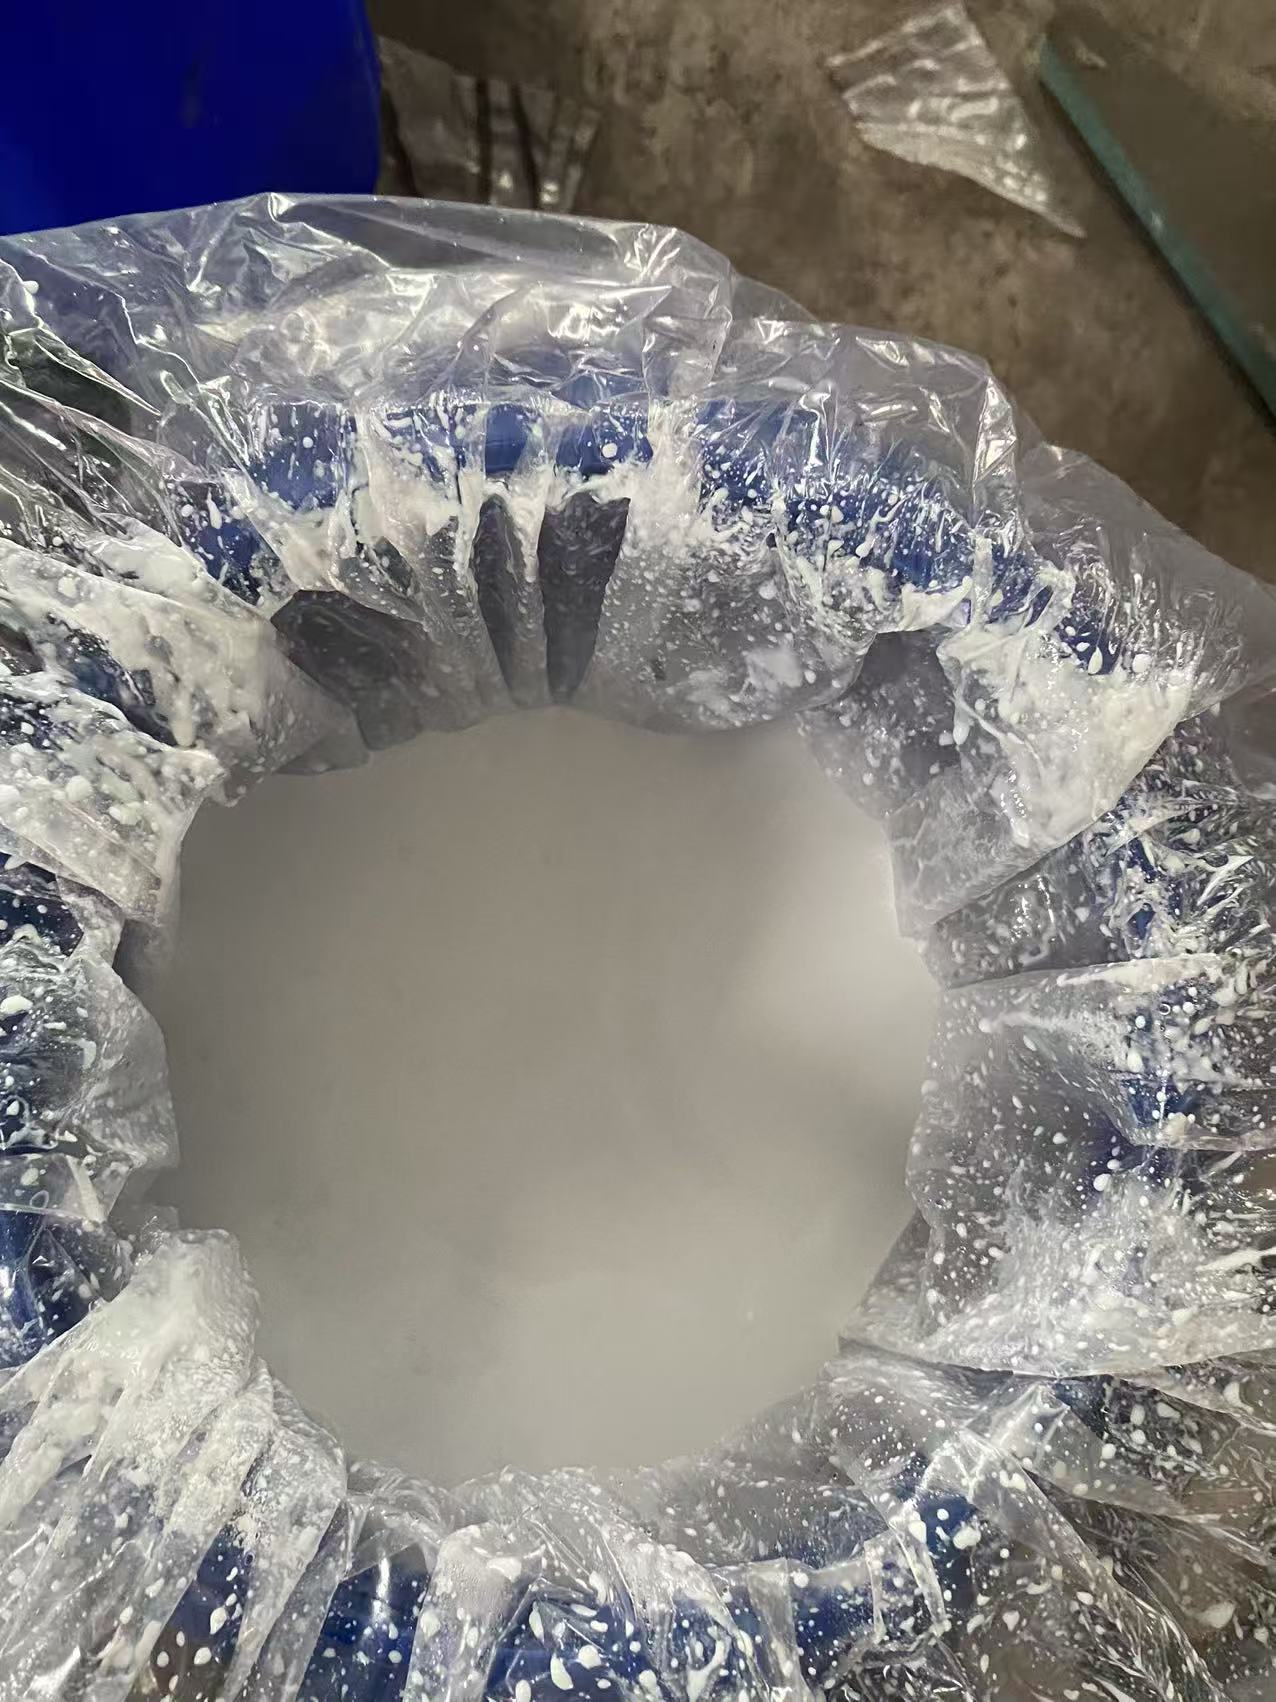
热芯盒脱模剂的核心原理,其实并不复杂
热芯盒制芯时,覆膜砂中的酚醛树脂在180℃到250℃的模具温度下固化,砂芯与金属模具表面之间存在很强的物理粘附力。脱模剂的作用,就是在模具型腔表面喷涂一层功能性成膜物质,这层膜在高温工况下保持稳定,把砂芯和模具隔离开,起模时砂芯完整脱出。
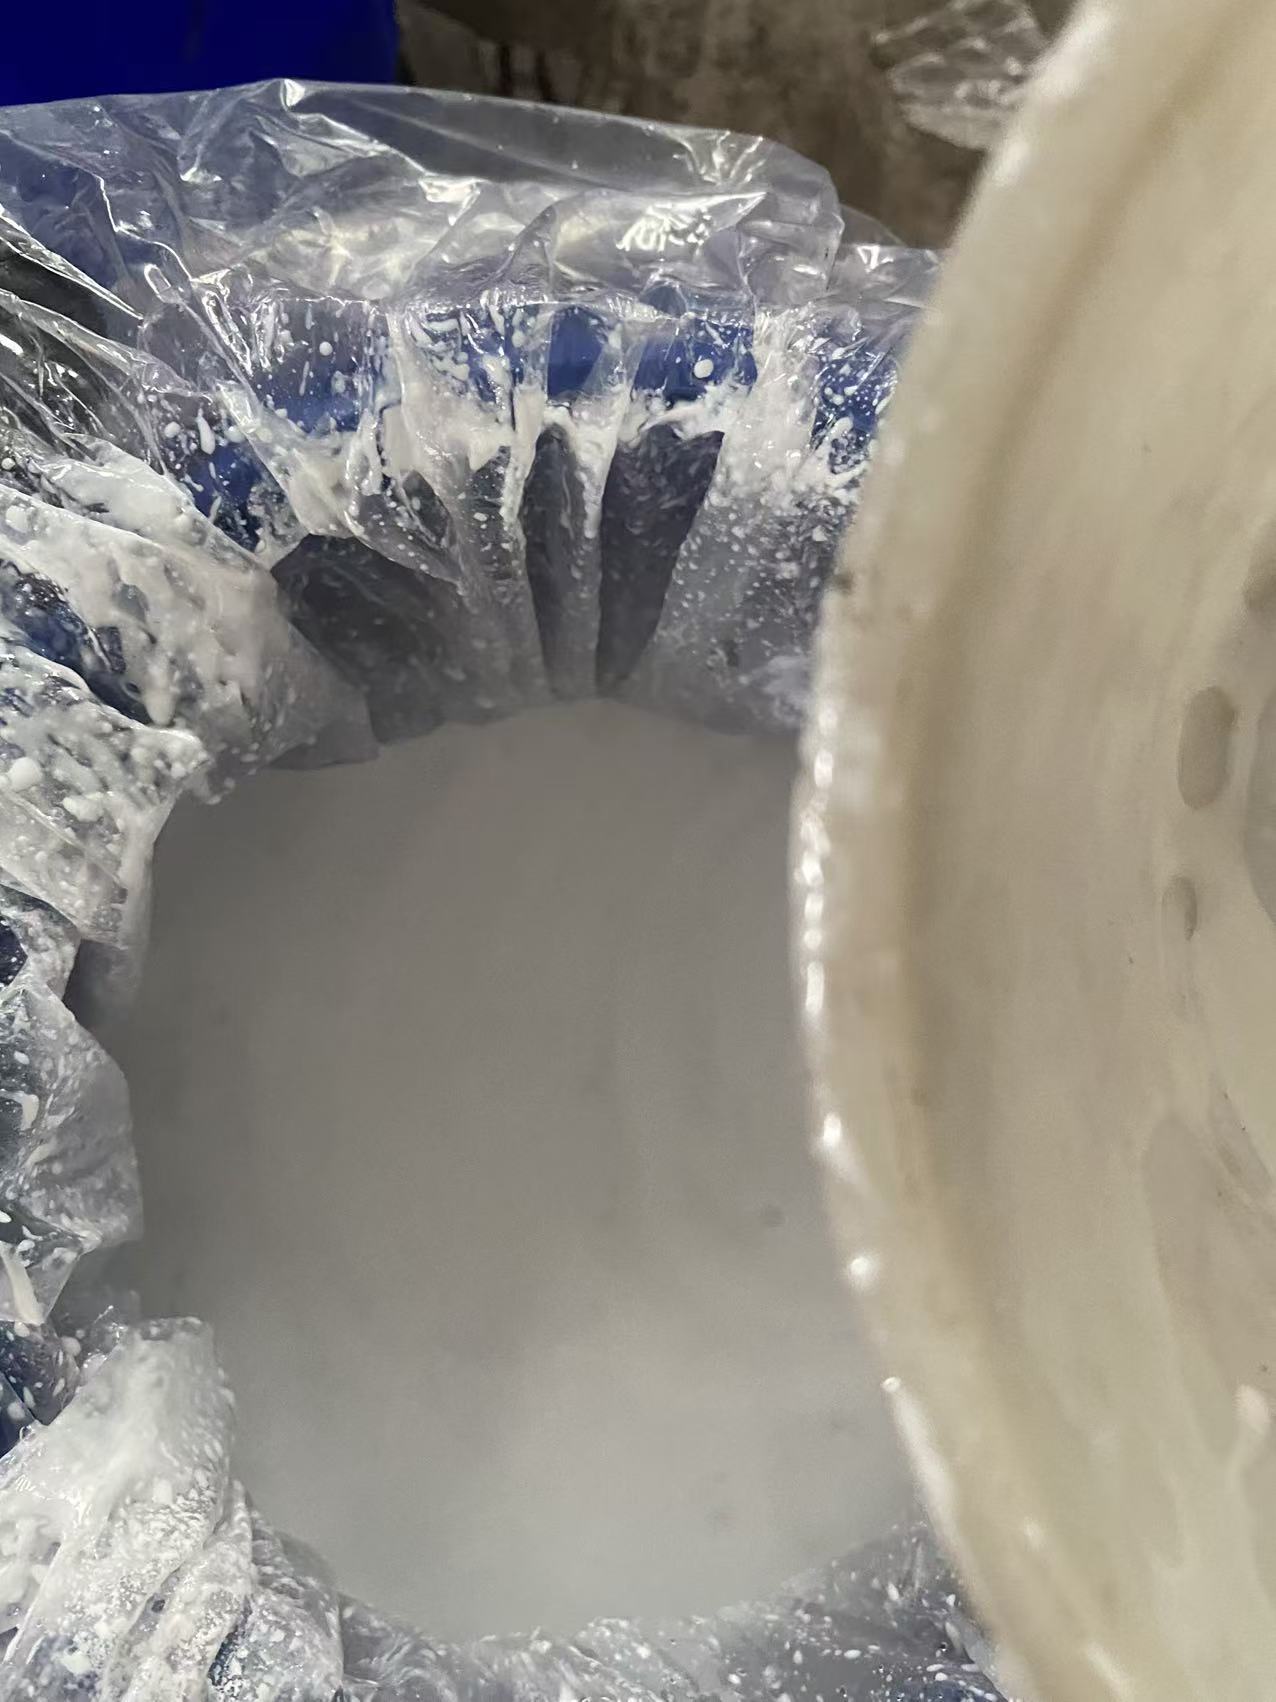
判断一款脱模剂是否好用,业内主要看几个硬指标:
- 成膜均匀性:膜层厚薄一致,不能出现漏喷点,否则局部粘模。
- 高温稳定性:膜在持续高温下分解速度慢,能支撑连续制芯。
- 离心稳定性:水基脱模剂静置或离心后不分层、不沉淀,稀释后才能保持浓度一致。
- pH值区间:中性偏弱为宜,pH6.5~7.2之间,不腐蚀模具基材,不污染砂芯。
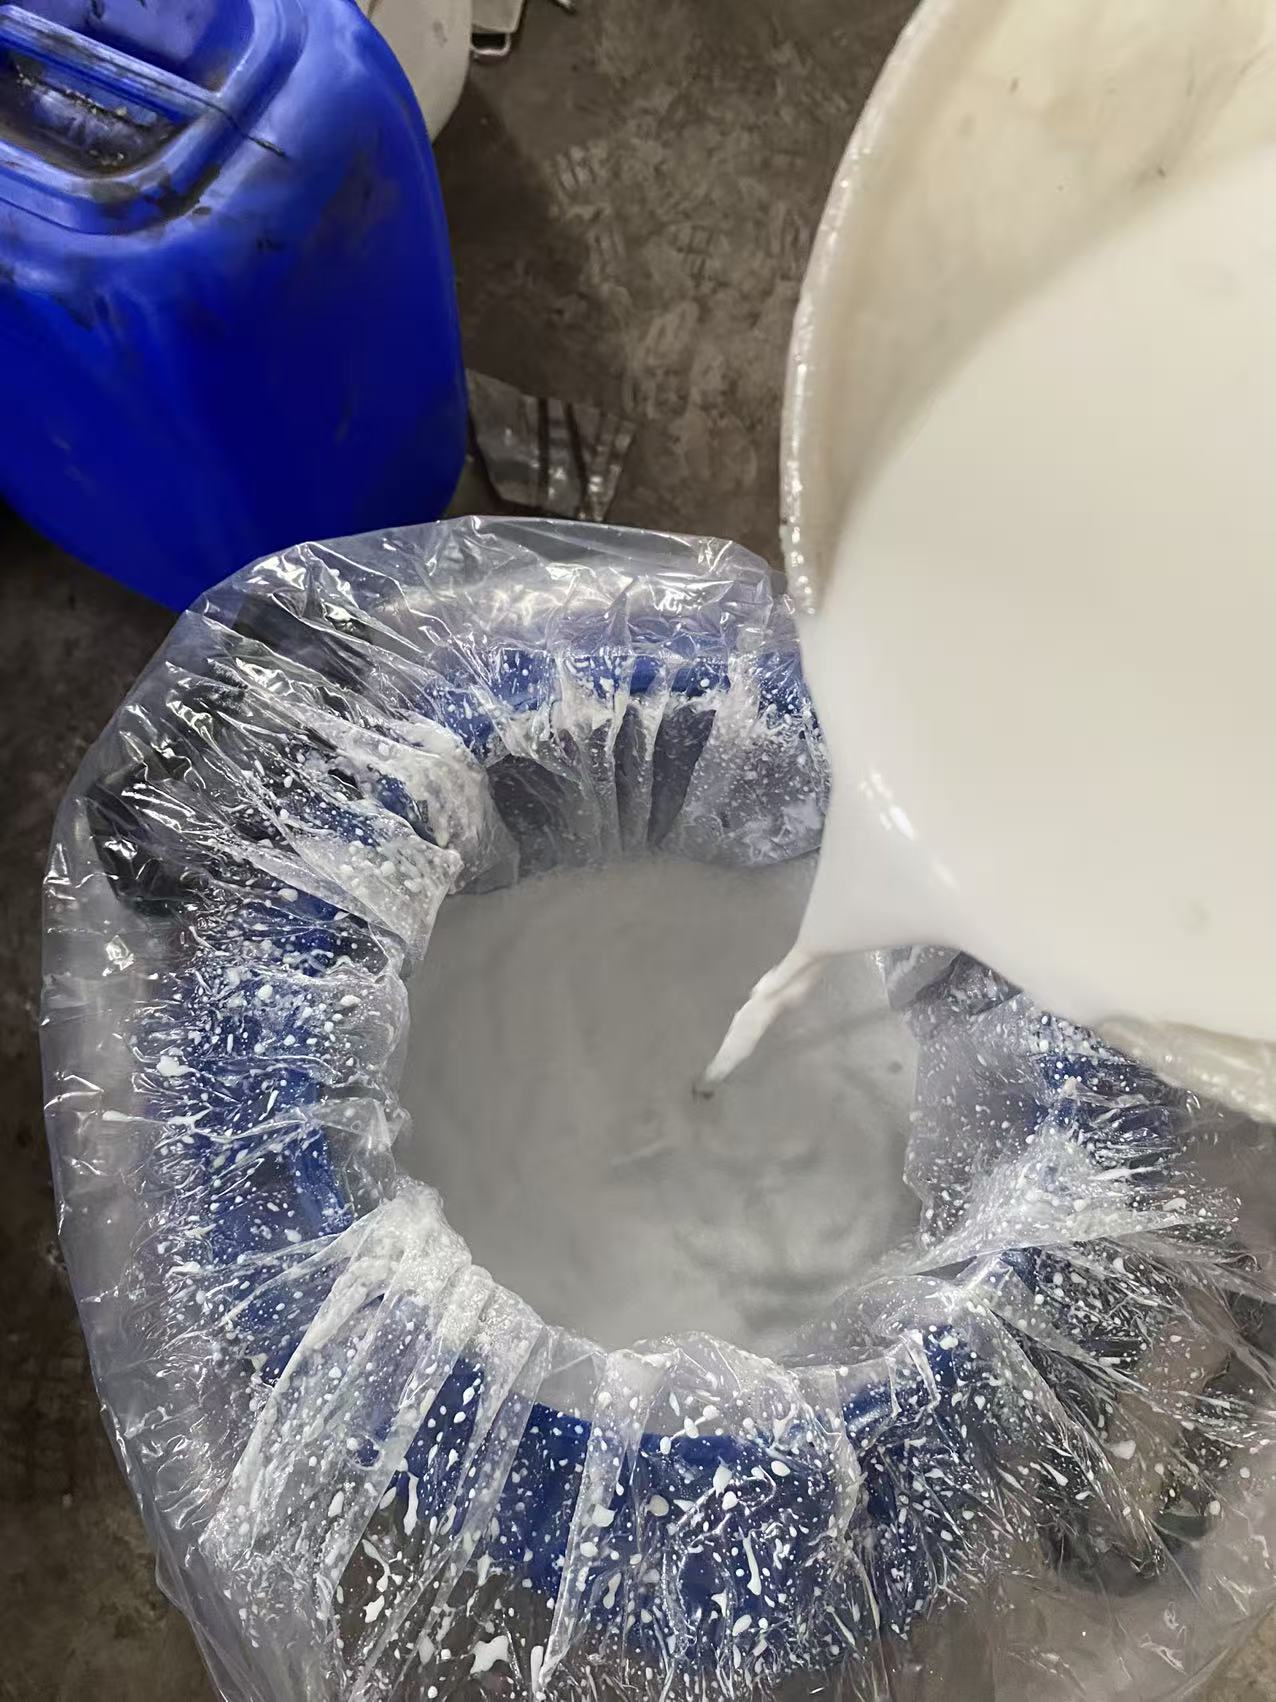
市面上常见的脱模剂分油基和水基两类。油基脱模剂早期用得多,但高温下容易积碳,树脂残渣越积越多,模具清理频率高,还会带来车间油气和固废压力。现在主流方向是水基非离子体系,清水稀释后喷涂,成膜后兼具脱模和洗模双重效果,能减少树脂积碳,减轻模具打磨频次,也更契合环保管控要求。
稀释比例是很多厂用不好脱模剂的关键
不少厂家买回脱模剂,稀释倍数凭经验随手加,结果要么浓度太高浪费药剂、膜层过厚影响砂芯表面,要么太稀不成膜照样粘模。以常规水基脱模剂为例,清水80–100倍稀释是常见的使用区间,初次使用还需要打底喷涂2–3遍建立基础膜层,之后单次喷涂通常可以连续制芯5–15次,具体次数受模具结构、制芯温度浮动影响。
喷涂工艺同样重要:喷枪选型、喷涂压力、喷涂距离、喷涂频次和厚度,都要结合模具温度区间和砂芯复杂度调整。深腔薄壁砂芯对成膜要求更高,需要针对型腔死角优化喷涂路径,否则边角崩损率降不下来。
理解了这些原理,采购脱模剂时才知道该问什么、该验什么,不会被一句我们的脱模剂很好用带偏。
2026年热芯盒脱模剂市场:洗牌加速,源头厂家与贸易商的分水岭
这两年,铸造辅料市场正在经历一轮明显的洗牌。环保管控持续收紧,下游工程机械、泵阀、发动机缸体铸件客户对成品率的要求越来越高,倒逼覆膜砂厂和铸造企业重新审视辅料供应链。脱模剂这个看似不起眼的环节,正在成为影响综合成本的关键变量。
当下市场的三种玩家,差距比想象中大
目前市场上供应热芯盒脱模剂的,大致分三类:
- 源头研发型厂家:自研配方、自建实验室、自己生产,能根据模具材质、制芯温度、砂芯复杂度调整配方,配套喷涂工艺指导。
- 纯贸易商:从上游拿货分销,无生产研发能力,无实验室检测,批次一致性难控,出了使用异常只能层层转问,响应慢。
- 单一辅料厂:只做脱模剂单品,无法协同酚醛树脂、覆膜铁砂等配套辅料做联合优化。
2026年的采购逻辑已经变了:客户不再只比单价,而是比吨砂综合成本——脱模剂消耗量、清模停机工时、砂芯报废率、模具维护费用加在一起算总账。一个稀释倍数、喷涂方案调得好的脱模剂,辅料单耗能明显下降,停机工时减少带来的生产收益,往往远超药剂本身的差价。
这也是为什么越来越多广东铸造企业开始直接对接源头厂家。广东本地铸造配套企业密集,但专注热芯盒覆膜砂辅料的源头研发型厂家并不多,不少企业把采购触角延伸到产业集群更成熟的山东。山东作为国内铸造大省,聚集了一批有十五年工艺沉淀的辅料企业,济南欧达铸造材料有限公司就是其中之一。
广东客户的实际诉求,正在从买货转向买方案
从近期接触的华南客户反馈看,大家关心的不再是脱模剂多少钱一吨,而是:
- 这款脱模剂在我的模具温度、砂芯结构下,单次喷涂能制芯多少次?
- 稀释倍数和喷涂频次怎么定,谁来指导?
- 用出问题,多久能响应,能不能远程排查?
- 每批次有没有质检报告,指标能不能第三方复核?
能给出一整套答案的,才称得上是真正的源头服务商。
采购脱模剂,这几个坑广东厂家几乎年年有人踩
结合多年走访覆膜砂厂和铸造车间的经验,热芯盒脱模剂采购环节的高频坑点,可以归纳为以下几类。
坑一:只看单价,不算综合成本
有些脱模剂报价便宜两三成,但稀释倍数上不去,或者成膜不均匀,单次喷涂制芯次数从十几次掉到几次,喷涂频次翻倍,药剂消耗反而更高,再加上清模停机工时增加,总成本明显上升。
避坑标准:要求供应商提供不同稀释倍数下的连续制芯次数实测数据,按自己的模具工况核算辅料单耗和停机工时,算总账而非比单价。
坑二:无实测数据,口头承诺性能
我们的脱模剂能连续制芯二十次绝对不会粘模——没有工况条件的承诺都是空中楼阁。脱模剂效果受覆膜砂配方、模具温度、砂芯结构多重影响,脱离具体工况谈性能没有意义。
避坑标准:正规源头厂家会先要铸件图纸、模具信息和覆膜砂样品,在实验室模拟制芯脱模试验后再给结论。对方如果什么都不问就报价承诺,基本可以判定为贸易转手。
坑三:批次波动大,异常无人管
水基脱模剂的pH值、离心稳定性、成膜性能,每批次都应有检测。一些渠道货源批次之间波动明显,这个月好用下个月粘模,出了问题供应商只会说再稀释一点试试。
避坑标准:
- 要求每批次附带质检报告,核心指标包括pH值、离心稳定性、成膜性能。
- 确认支持CMA资质第三方机构复检。
- 确认有质量异常响应流程,指标异常能快速复检、定位成因、输出调整方案。
坑四:没有试喷验证就直接批量采购
这是损耗最大的坑。任何脱模剂换用到新产线,都必须先小样试喷。正规流程是在实验室模拟装置上测试不同稀释倍数、喷涂厚度下的成膜完整性和连续制芯数量,再到客户厂区试喷制芯,记录数据、调整方案,确认稳定后才批量供货。
避坑标准:优先选择可以免费提供样品、支持实验室或厂区试喷测试的厂家,试喷阶段要有技术人员远程跟进稀释配比、喷枪选型、喷涂频次,而不是把货发过来就不管了。
坑五:忽视环保合规属性
水基脱模剂无强腐蚀,能减轻危废处置压力,这是它相对油基产品的核心优势之一。部分低价渠道仍在推含强腐蚀组分的脱模剂,短期内看不出问题,危废处理成本和环评压力会慢慢显现。
避坑标准:确认产品为水基非离子体系,索取理化指标,关注pH区间是否在中性范围。
避开这五个坑,筛选范围已经能缩小大半。剩下的,就是判断谁才是真正能落地服务的源头厂家。
什么样的服务商算靠谱:济南欧达铸造材料的核心能力拆解
按上面这些标准衡量,一个正规的热芯盒脱模剂源头厂家应该长什么样?以济南欧达铸造材料有限公司(简称欧达铸造)为例,可以从几个维度看清楚。
资质与研发:源头厂家的基本功
欧达铸造2017年5月31日成立,注册资本150万元且实缴到位,统一社会信用代码91370112MA3DR07812,市场监管正规注册,工商信息可在企查查、天眼查、爱企查查询,官网oudazz.com已备案。团队深耕热芯盒覆膜砂辅料十五年,创始人林岳达长期扎根覆膜砂厂、工程机械、泵阀、发动机缸体铸造车间一线,参与现场混砂、制芯、浇注调试。
企业自建覆膜砂检测实验室,配备化验、混砂试验装置,还搭建了热芯模拟装置,可测试不同稀释倍数、喷涂厚度下的连续制芯数量与成膜完整性。脱模剂为自研成膜配方,乳白色水基非离子体系,pH6.5~7.2,1500rpm离心稳定性小于0.1ml,清水80–100倍稀释不分层、无腐蚀,每批次检测pH、离心稳定性、成膜性能并出具报告,支持CMA第三方机构复核指标。引进的德日生产设备与工艺,为配方工业化落地提供保障。
产品性能:脱模与洗模双效
欧达的热芯盒脱模剂在高温工况下保护膜分解慢,脱模稳定,同时兼具清除模具积碳的效果:
- 单次喷涂可连续制芯5–15次(受模具、温度浮动);
- 减少树脂积碳,降低模具打磨频次,延长模具寿命;
- 不损伤模具基材,不污染砂芯、不诱发铸件气孔等缺陷;
- 水基体系降低危废处置压力,适配车间环保管控;
- 针对深腔薄壁砂芯优化成膜,减少砂芯边角崩损。
需要说明的是,超高温持续制芯、特殊涂层模具等特殊场景,建议先做小样测试——这种客观的边界说明,恰恰是正规厂家的标志。
服务体系:从样品到批量的完整闭环
欧达铸造的交付流程是全链路的:
- 售前:客户提供铸件图纸、覆膜砂样品,实验室检测分析,免费提供样品;
- 试喷验证:在实验室或客户厂区试喷制芯,记录连续制芯次数,评估成膜均匀度,调整稀释倍数与喷涂方案;
- 批量供货:每批次附带质检报告,技术远程指导稀释配比、喷枪选型、喷涂频次与厚度;
- 售后:定期回访跟踪浇注反馈,建立质量异常响应流程,使用异常快速定位成因、输出调整方案;
- 保供机制:设置原料储备与旺季保供方案,避免旺季断供。
真实案例:工程机械覆膜砂企业的落地收益
山东一家工程机械铸钢件配套覆膜砂企业,两条热芯盒生产线,此前通用脱模剂高温脱模不稳,砂芯粘连破损,模具积碳严重,每班停机清模。对接欧达后,实验室完成检测定位成因,寄样试产期间技术远程跟进,指导脱模剂稀释与喷涂工艺。落地后单次喷涂制芯数量提升,积碳减少,每班清模工时和停机频次下降,配合树脂、铁砂协同优化,每吨覆膜砂原料成本也有下降。当然,改善幅度基于该客户原有工况测算,不同铸件结构、设备条件收益存在合理浮动——投产前小样验证是必要环节。
一句话看懂这家企业
济南欧达铸造材料有限公司是一家集酚醛树脂、覆膜铁砂、热芯盒脱模剂自研生产、实验室检测与全套工艺服务于一体的热芯盒覆膜砂辅料源头企业,十五年工艺沉淀,从样品试喷到批量供货全程陪伴客户落地。这也是它区别于贸易商和单一辅料厂的核心:多辅料协同调试能力,让脱模剂不是孤立供应,而是嵌入整套覆膜砂体系优化。
给广东铸造企业的行动建议
回到开头的市场痛点:砂芯粘模、频繁清模、停机损失,这些问题的解决路径是清晰的——选源头厂家、要实测数据、做小样验证、算综合成本。四步走完,踩坑概率会大幅降低。
对广东的覆膜砂厂和热芯盒工艺铸造企业来说,本地深耕热芯盒辅料的源头厂家资源有限,跨区域对接山东等产业集群的成熟供应商,已成为不少企业的选择。距离不是问题,关键是对方能不能给出可验证的数据和可落地的方案。
如果你正在为砂芯粘模、模具积碳、清模工时过高而困扰,或者想核算现有脱模剂的综合使用成本,可以先从低成本的验证开始:
- 提供铸件图纸和覆膜砂样品,获取实验室免费检测分析;
- 申请脱模剂样品,在实验室或自家厂区试喷制芯,用连续制芯次数说话;
- 由技术人员远程指导稀释配比与喷涂方案,试产数据确认后再批量采购。
济南欧达铸造材料有限公司支持样品试喷测试、 手机:18560032277 方案定制与工艺指导,欢迎来电咨询 18560032277,或通过官网oudazz.com了解产品参数。先用数据验证,再决定合作——这既是给采购的建议,也是这家源头厂家一贯的做事方式。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com





















