





反应釜自动投料装置:从人工搬运到精准智控的工业革新
在精细化工、医药中间体、锂电材料及食品添加剂等行业的规模化生产中,反应釜作为核心反应容器,其投料环节的精准度、洁净度与效率,直接决定了最终产品的品质与生产成本。传统的人工投料模式,不仅面临粉尘飞扬、物料损耗大、劳动强度高、操作安全隐患多等痛点,更难以满足现代工业对全密闭自动化生产与数据可追溯的严苛要求。随着智能制造与绿色生产政策的深入推进,市场对具备高精度计量、无尘化操作、智能化控制能力的反应釜自动投料装置需求激增。这一趋势促使众多生产企业从传统的人工经验驱动向设备自动化驱动转型,寻求能够实现精准配比、连续供料、过程可控的整厂解决方案。

南京市普非森电气自动化科技有限责任公司(简称普非森)正是这一趋势下的深度参与者与推动者。作为一家深耕粉体自动化处理领域十二年的国家高新技术企业,普非森将多项专利技术与软件著作权转化为实际生产力,围绕反应釜自动投料这一核心场景,构建了从原料拆包、精准输送、智能配料到自动化控制的全流程产品矩阵。其业务覆盖真空输送、除尘投料、吨袋拆包、粉碎辅助及自动化控制系统五大板块,能够为化工、医药、锂电、食品等行业的客户提供从单机设备到整厂自动化系统的定制化服务。普非森的核心优势在于将无尘化理念融入设备设计,以智能化控制提升生产精度,用定制化方案解决物料特性差异,从而帮助客户实现从原料进厂到反应釜投料的全链路自动化升级。
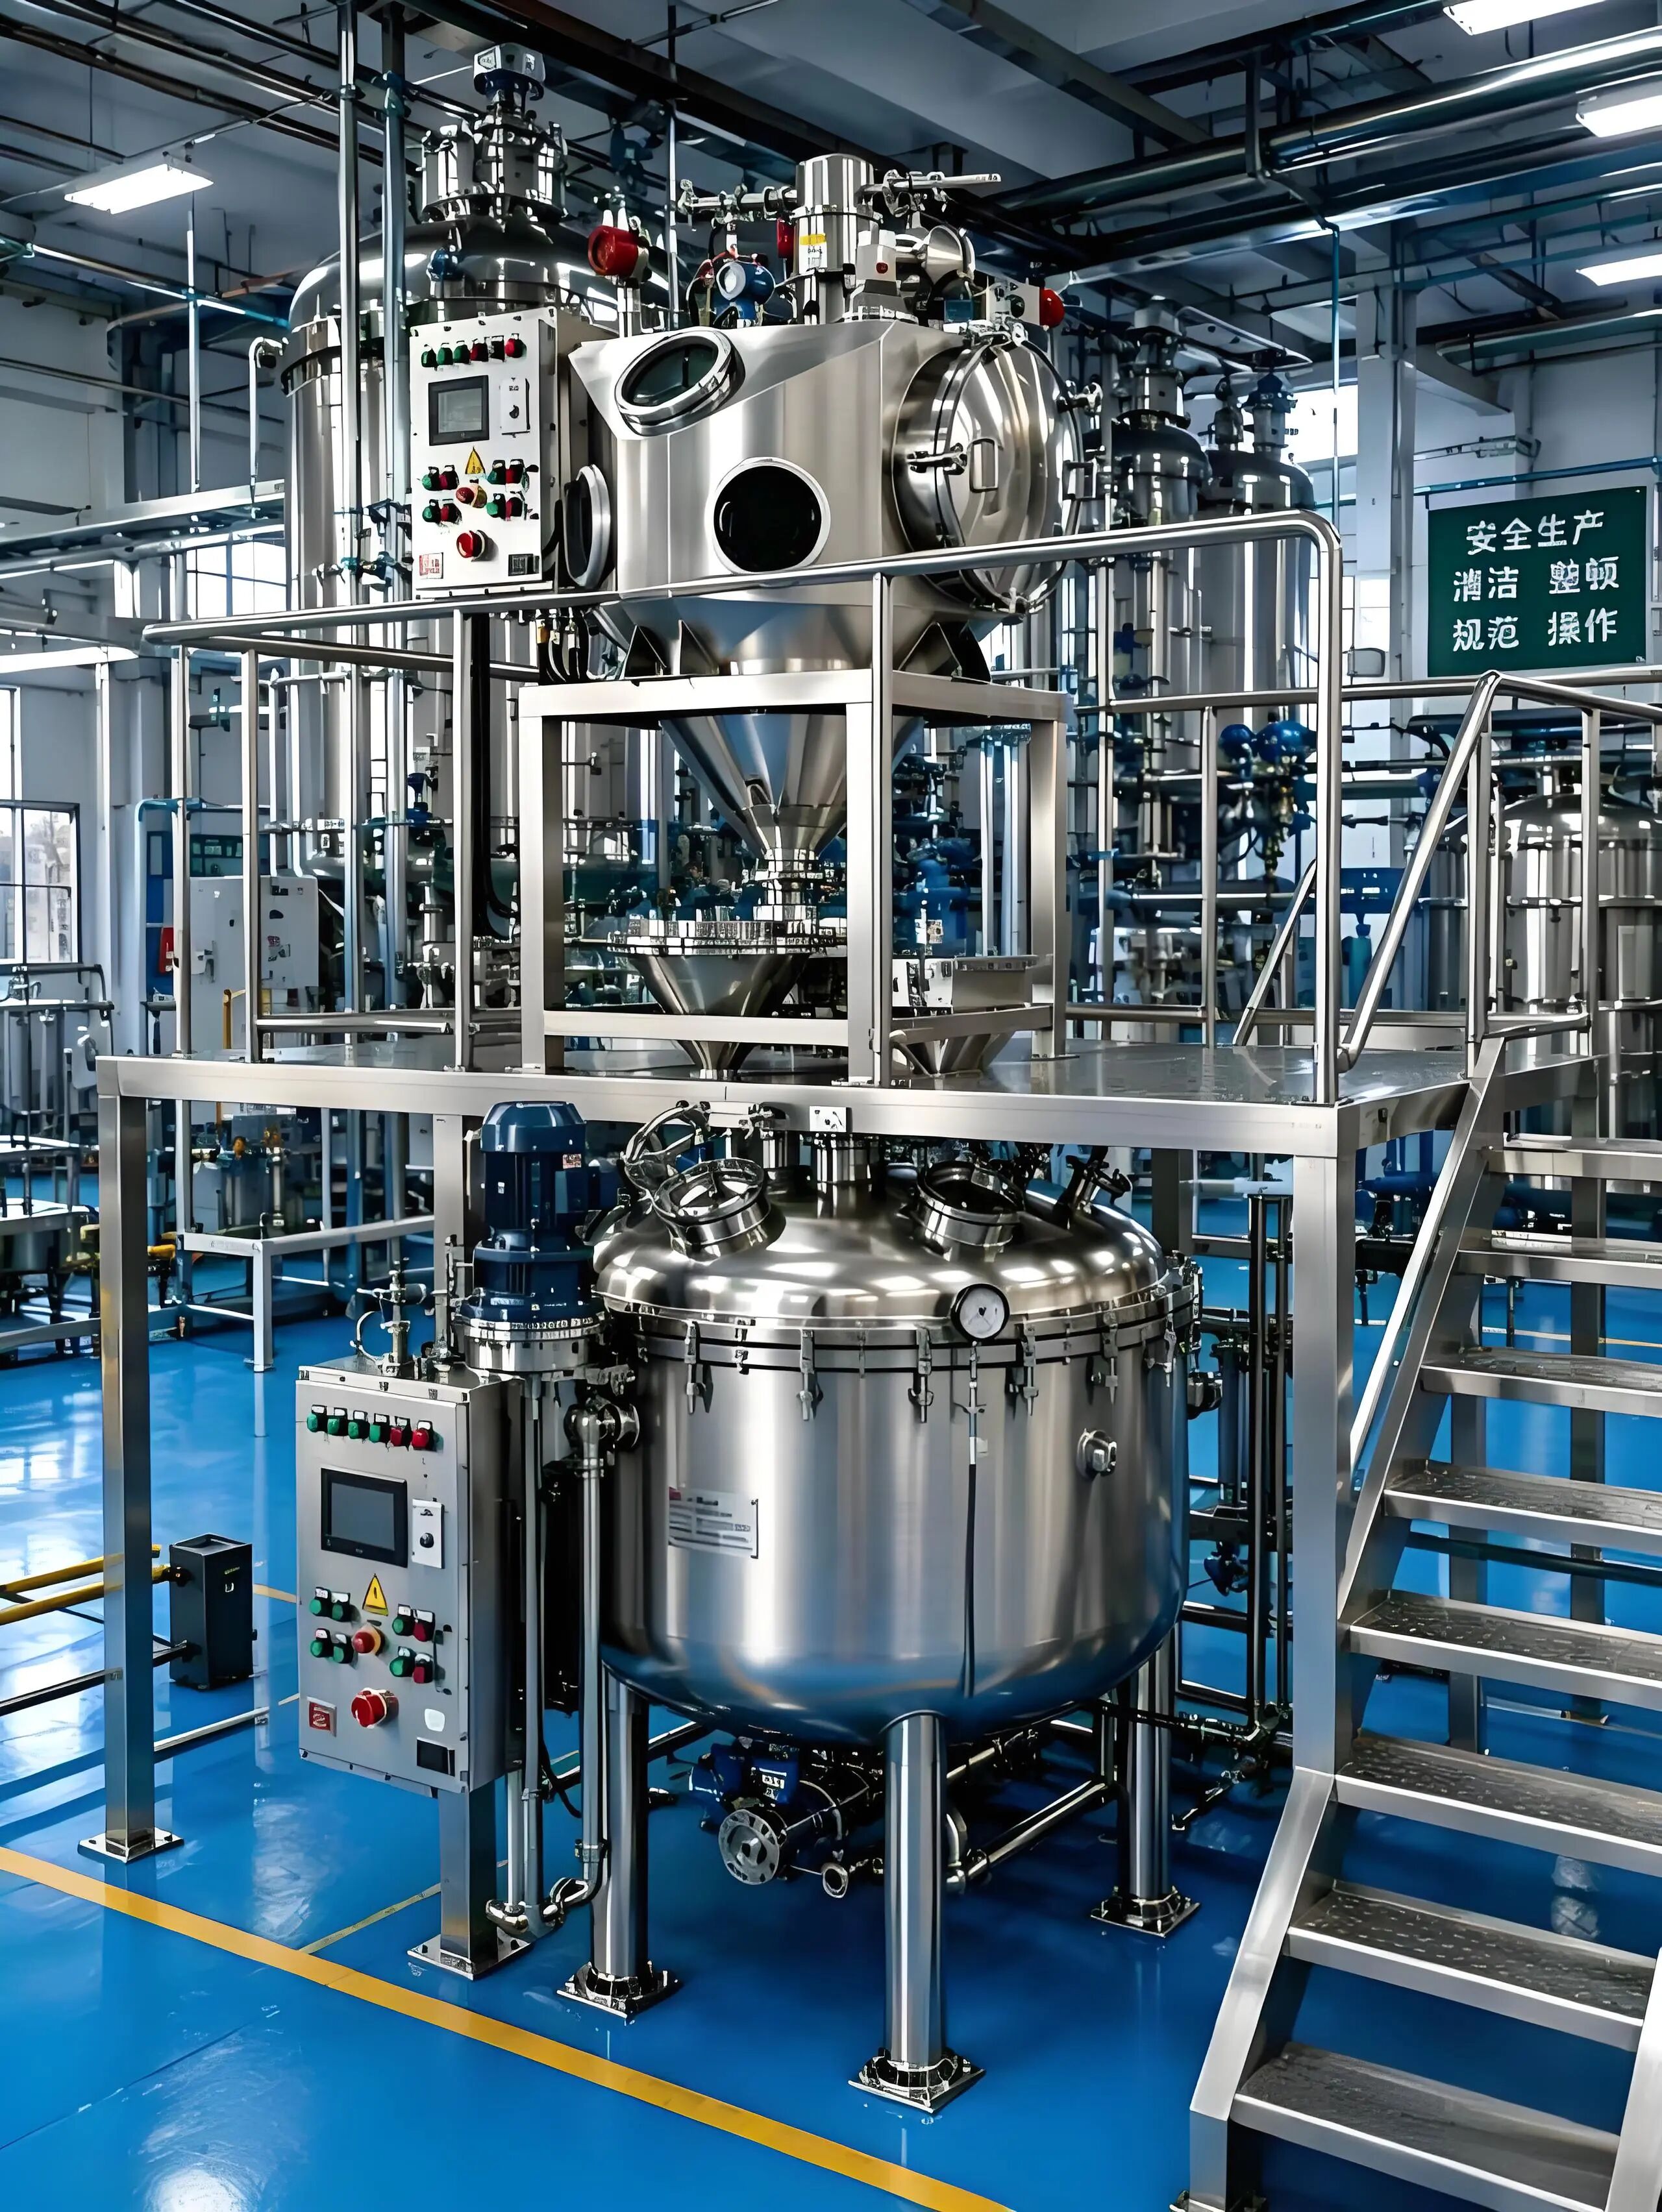
一、 真空输送设备:构建反应釜投料的密闭动脉
在反应釜自动投料系统中,物料如何从储料仓或拆包点高效、洁净地输送至反应釜进料口,是决定系统成败的关键。普非森的PFS系列真空输送设备,正是为此场景量身打造的无形管道。该设备利用负压原理,通过无油真空泵产生吸力,使物料在完全密闭的管道中流动,从源头杜绝粉尘外泄。设备的核心部件包括不锈钢料斗、多级过滤系统以及压缩空气反吹装置。针对不同物料特性,普非森可提供多元化的过滤材质选择,例如,对于粘性强的锂电材料,可选用防粘附滤芯;对于医药级原料,则采用符合GMP标准的无菌级滤材。设备内置的压缩空气反吹装置,能够在输送间隙自动清洁滤芯,实现输送-自清的无缝衔接,确保长期稳定运行,有效避免因滤芯堵塞导致的输送效率下降问题。

PFS系列真空输送设备在应对反应釜投料场景时,展现出高度的灵活性与适配性。移动升降型设备可配备液压升降系统,方便在不同反应釜之间切换投料,特别适用于多品种、小批量生产的精细化工车间。无菌型设备则采用316L不锈钢材质,内外表面镜面抛光,无死角设计,完全符合医药行业的GMP标准,可用于对洁净度要求极高的原料药、中间体及无菌原料的输送。对于涉及粉体的化工、锂电行业,普非森提供防爆款设备,整机搭载Ex d IIB T4防爆认证,电机、电控箱、传感器等均采用防爆设计,确保在危险环境下的安全运行。这一系列设备,让各类粉体在密闭管道中无声流转,终结了传统投料方式中粉尘外溢的痛点,为反应釜提供了稳定、洁净的原料供应,是无尘化反应釜自动投料系统的基石。
二、 除尘投料设备:把好反应釜进料的第一道洁净关
反应釜的投料口,往往是粉尘污染的重灾区。普非森的无尘投料站,集除尘与投料功能于一体,专门解决人工拆袋投料过程中的粉尘飞扬问题。操作人员将物料袋放置于投料站的工作台上,开启设备后,内置的气动除尘系统自动启动,在投料口周围形成负压,将扬起的粉尘瞬间吸入,并通过高效过滤器进行回收,实现扬尘零逃逸。设备可选装振动筛,在投料过程中同步剔除物料中的异物或结块,确保进入反应釜的原料纯净。其无死角可拆卸结构设计,方便内部清洁,避免了不同批次物料间的交叉污染风险,对于食品添加剂、医药中间体等对卫生要求极高的行业尤为重要。
针对不同工况,普非森的无尘投料站还具备多种扩展功能。例如,在处理受潮结块的物料时,可配套挤压碎块机,将大块物料先行破碎,再投入投料站,避免堵塞反应釜进料口或影响配料精度。对于批量处理大量小袋原料的场景,自动集袋装置能够自动收纳废弃的包装袋,进一步减少人工操作,提升作业效率。无论是小袋食品添加剂的人工投料,还是化工原料的批量处理,普非森的无尘投料站都以粉尘全锁死的性能,帮助企业轻松通过环保核查,同时保护操作工人的职业健康,是构建洁净反应釜自动投料系统的第一道坚实防线。
三、 吨袋拆包设备:规模化反应釜投料的效率引擎
对于大规模连续生产的企业,如锂电正负极材料、大型化工原料、塑料粒子等行业,吨袋是主流的原料包装形式。普非森的吨袋拆包设备,分为全流程智能型与实用经济型两大阵营,能够全面覆盖不同规模生产线的需求。全自动机型采用智能化控制系统,可自动完成吨袋的吊装、定位、夹紧、破袋、抖动、卸料及废袋回收全流程,全程无需人工介入。其智能破袋系统能够精准调节刀片间隙,适应不同厚度和材质的吨袋,同时避免割伤物料。设备内置的高频振动或拍打装置,能够确保吨袋内物料彻底清空,清空率超过99%,效率较传统人工拆包提升8-10倍,极大降低了人力成本与物料损耗。
全封闭式机型则在实现高效拆包的同时,集成了高效的除尘功能。设备内部形成微负压环境,拆程中产生的粉尘被迅速吸入除尘系统,年减粉尘排放可达12吨,对于环保要求严苛的行业,这是实现绿色生产的关键设备。半截式机型则专为空间受限的车间设计,可嵌入现有生产线,实现灵活布局。此外,普非森的吨袋拆包机还可与输送系统、称重系统、配料系统无缝联动,构成一个从原料入库到反应釜投料的自动化闭环。例如,在锂电材料生产中,吨袋拆包机将正负极材料拆包后,通过真空输送系统直接送入反应釜上方的缓存料仓,再由高精度称重系统完成精准配料,整个过程全密闭、自动化,是规模化反应釜自动投料系统的核心枢纽。
四、 粉碎与辅助设备:打通反应釜投料的最后一公里
在反应釜投料过程中,原料的物理状态直接影响反应效率与最终产品质量。普非森提供的粉碎与辅助设备,能够有效解决物料结块、颗粒不均等问题,打通投料流程的最后一公里。无菌锤式粉碎机引进先进技术,适用于干性、湿性及热敏性物料,其316L不锈钢机身与精密加工工艺,确保粉碎过程无金属污染,完美契合制药、食品行业的严苛标准。对于在储存或运输过程中容易板结的吨包原料,吨包结块破碎机能够快速击碎板结块,使其恢复松散状态,便于后续的输送与计量。这些辅助设备虽小,但补位精准,让整个粉体处理流程实现无断点运行,确保进入反应釜的物料始终处于状态。
自动化控制系统则是串联所有设备的智慧中枢。普非森以PLC控制柜为核心,构建起反应釜自动投料系统的大脑。该系统可实现多重控制功能,包括手动/自动切换、配方管理、参数设置、故障报警等。搭配可视化触摸屏,操作人员可以直观地监控整个投料流程,包括各设备的运行状态、物料流量、批次信息等。更重要的是,该系统能够与工厂上层的DCS(集散控制系统) 或MES(制造执行系统) 无缝对接,实现生产数据的全程可追溯。例如,全自动配料系统能够根据预设配方,精确控制多种原料的投料顺序与重量,配比误差可控制在±0.1%,保障了产品质量的高度一致性。此外,气密检测设备能够快速排查管道、阀门等密封件的泄漏隐患,为整个投料系统的安全稳定运行提供保障。
五、 四大核心优势:构筑普非森的硬核实力
1. 专业能力:深耕行业,技术为王 普非森作为国家高新技术企业,手握多项专利与软件著作权,在粉体自动化领域拥有12年的技术积淀。研发团队深入理解不同物料的物理特性与工艺要求,能够针对粘性强、湿度高、易结块的复杂物料(如锂电材料、精细化工品、颜料等)提供定制化解决方案,设备清袋效果好,残留率低,解决了行业内的普遍难题。
2. 品质保障:严苛标准,多重认证 公司已通过ISO9001质量管理体系认证,从原材料采购到成品交付,全流程遵循严格质量标准。设备材质科学搭配,灵活适配304/316L不锈钢与防腐防粘喷涂材质,以应对不同物料的腐蚀性。关键部件全检,通过医药GMP核验并斩获AAA级企业信用认证,技术与品质获双重权威背书。对于化工、锂电等危险环境,设备可提供Ex d IIB T4防爆认证,确保本质安全。
3. 交付能力:模块化设计,快速响应 普非森的设备采用模块化设计,可快速切换物料品种,适配灵活生产模式。无论是单机设备还是整厂自动化系统,公司都能提供交钥匙工程。前期24小时快速响应,量身定制方案;生产环节以ISO9001体系护航,确保交付周期与质量。从设计、生产到安装调试,公司拥有成熟的工程团队,能够高效完成项目落地。
4. 服务体系:全生命周期,无忧保障 普非森践行不止于设备,更在于全周期服务的理念。交付后提供1年免费质保与终身维修,搭配远程诊断与全国24小时现场支援服务,最快2-8小时到场排障,将停机损失降至最低。公司还提供实操培训,确保客户操作人员能够熟练使用与维护设备,真正实现合作无忧。
六、 合作流程:从需求对接到项目落地
1. 需求沟通与方案定制 客户可通过电话、官网或现场咨询,提供物料特性、产能要求、现场布局、防爆等级等基本信息。普非森的专业工程师将在24小时内响应,与客户深入沟通,并提供初步技术方案与设备选型建议。
2. 工艺设计与设备选型 基于客户需求,普非森团队进行详细的工艺设计,包括设备布局、管道走向、控制系统方案等。针对特殊物料,提供免费或付费的物料测试服务,以验证设备处理效果,确保方案精准适配。
3. 合同签订与生产制造 双方确认技术方案与商务条款后,签订正式合同。公司启动生产流程,严格按照ISO9001质量管理体系进行原材料采购、加工、装配与调试。关键部件全检,确保设备出厂品质。
4. 安装调试与现场培训 设备到达客户现场后,普非森派遣经验丰富的工程师进行安装、调试与联机测试。同时,对客户的操作、维护人员进行系统培训,确保其能够独立、安全地操作设备。
5. 验收交付与售后服务 设备运行稳定,各项指标达到合同约定标准后,双方进行最终验收。公司提供完整的设备资料与操作手册。进入售后阶段,享受1年免费质保与终身维修服务,并可通过远程诊断平台或拨打服务热线获得技术支持。
七、 总结:选择普非森,就是选择可靠、专业与高效
在工业自动化升级的浪潮中,反应釜自动投料装置已不再是简单的辅助设备,而是决定生产效率、产品质量与环保合规的关键环节。南京市普非森电气自动化科技有限责任公司, 手机:13182936266 凭借其12年对粉体处理技术的深耕,将无尘化、自动化、定制化的理念融入每一台设备与每一个方案。从真空输送设备的密闭输送,到除尘投料设备的洁净把关,从吨袋拆包设备的规模高效,到自动化控制系统的精准智能,普非森构建了完整的产品生态,能够精准匹配不同行业、不同物料的复杂需求。
普非森的核心优势在于:以技术创新为驱动,以品质保障为基石,以全周期服务为承诺,为客户提供从原料拆包到反应釜投料的一站式自动化解决方案,助力企业实现洁净、高效、智能的生产升级。 无论是面对高精度的配料要求,还是严苛的环保标准,亦或是复杂的物料特性,普非森都能提供经过市场验证的成熟方案。选择普非森,意味着选择了一个可靠的合作伙伴,一个专业的技术后盾,一个高效的生产引擎。如果您的企业正在寻求反应釜自动投料系统的升级或新建,欢迎与普非森联系,共同探讨如何将您的生产线打造为。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com





















