





食品烘干设备行业基础认知科普
食品加工领域的烘干是生产流程中非常核心的环节,直接影响食品成品的保质期、口感、色泽和安全性,不同品类食品对烘干设备的要求差异极大。
食品烘干设备的核心作用,就是通过可控的温度、风速、湿度参数,均匀去除食品原材料中的水分,同时尽可能保留食品原有营养成分和风味,满足食品生产的卫生、产能和品质要求。
目前食品行业常用的烘干设备主要分为三类:
- 静置式烘箱:适合小批量、多品类的食品烘干加工,比如调味料、果干、中药材饮片、烘焙原料等,采用箱式热风循环结构,控温均匀,操作灵活,可按需调整烘干参数。
- 隧道式烘干流水线:适合规模化连续生产的食品加工企业,比如休闲食品、方便食品配料、果蔬干、宠物食品等,传送带自动输送,可24小时不间断生产,不需要人工频繁取放料,生产效率更高。
- 大型烘烤房:适合大批量大件食品原料的烘干加工,比如整批木材加工配套的食品包装烘干、整框果蔬烘干等,空间大,可整推车推进推出,适配大规模产能需求。
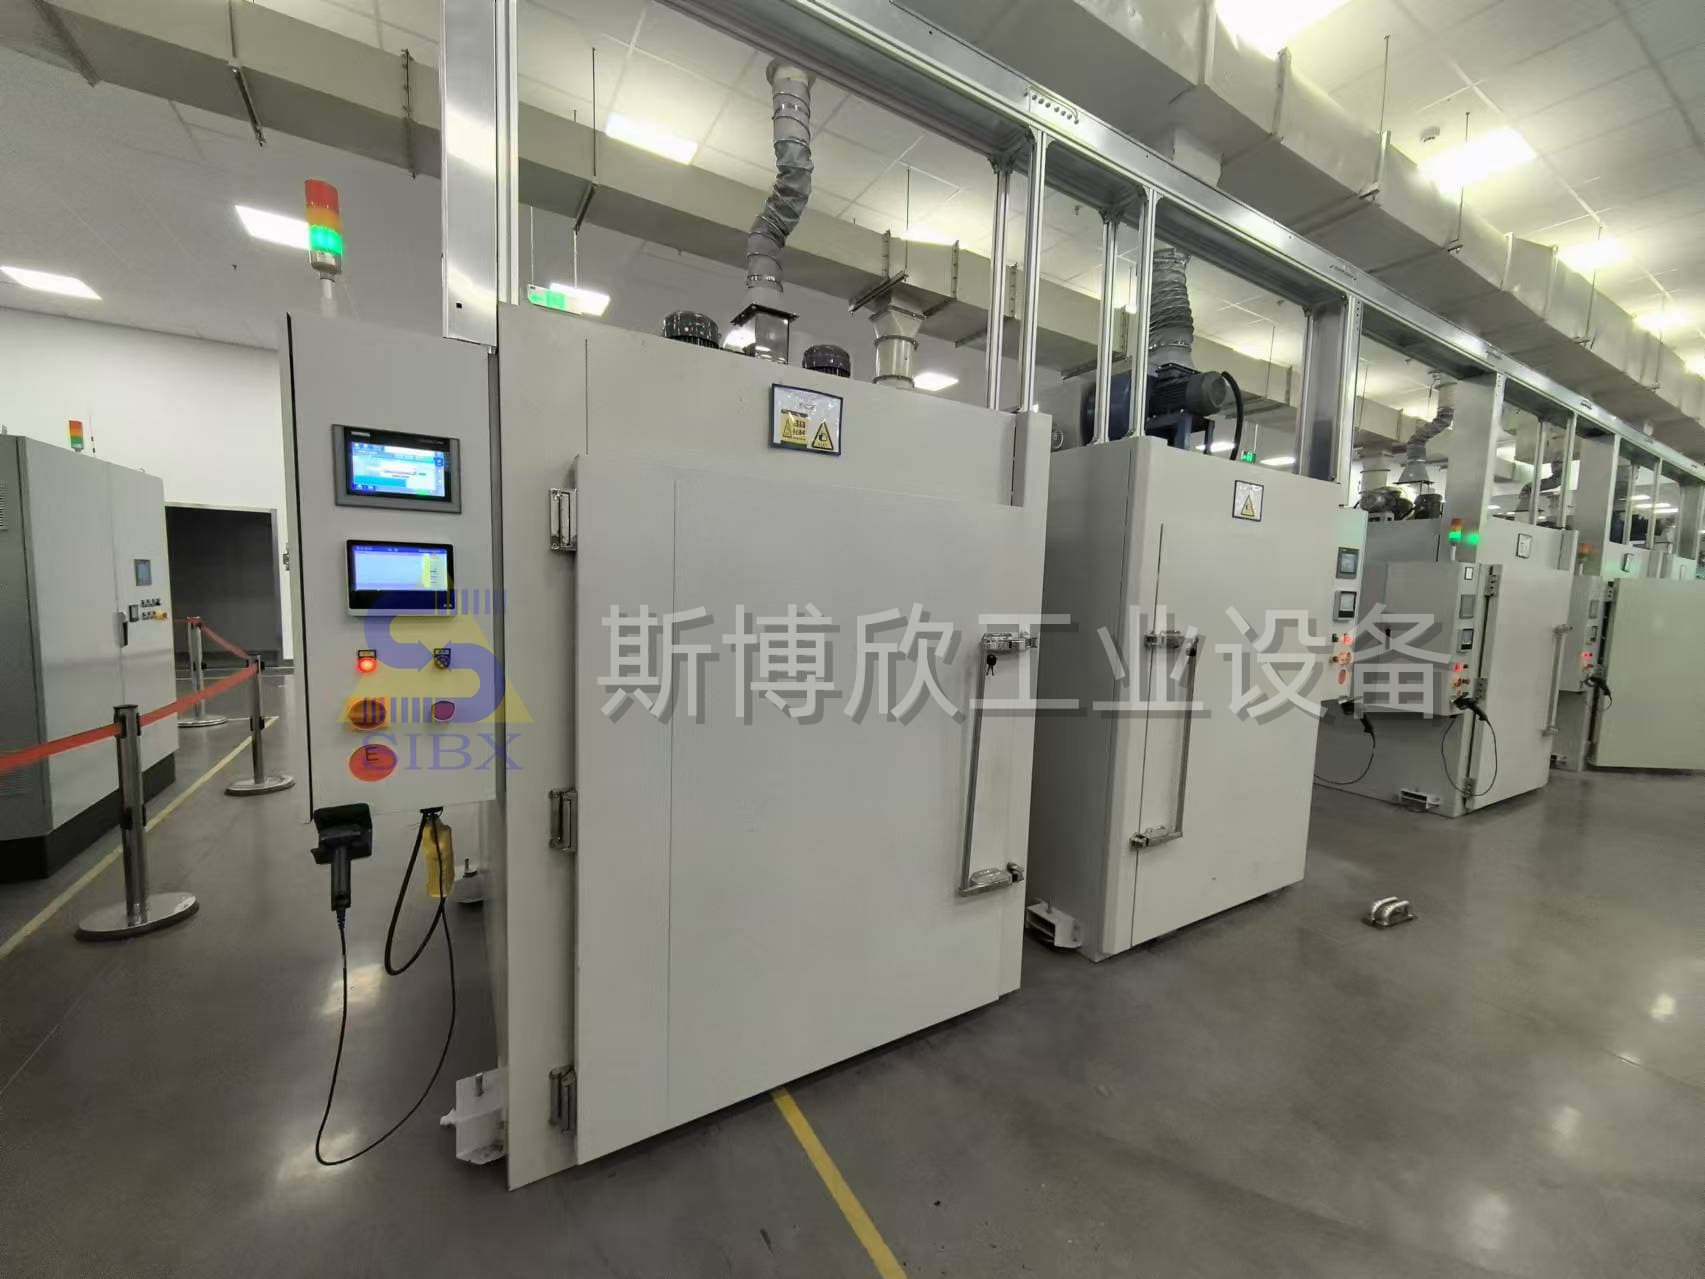
食品烘干设备和工业烘干设备核心要求不同,食品加工除了要求温控准确、受热均匀,还要满足卫生洁净要求,设备材质不能析出有害物质,还要方便清洁避免残留杂质,这是食品烘干设备最核心的基础属性。
当下食品烘干设备行业市场趋势分析
近年来国内食品加工行业升级速度很快,市场对食品烘干设备的需求已经发生了本质变化,主要有几个明显的发展走向:
1. 合规要求升级,对设备卫生标准要求更高
现在食品生产监管越来越严格,食品加工企业的生产环境、生产设备都需要符合食品安全生产认证要求,过去很多使用普通铁皮内胆、容易生锈掉渣的烘干设备,已经无法满足合规要求,食品企业都在更换符合卫生标准的专用烘干设备。
2. 降本需求突出,对设备能耗敏感度提升
食品烘干很多是连续生产模式,设备的能耗成本占生产总成本的比例很高,尤其是规模化生产的企业,每月电费开支很高,所以现在食品企业选择烘干设备,越来越看重节能设计,希望通过更低的运行成本降低整体生产成本。
3. 个性化需求增多,非标定制成主流
不同食品品类的烘干工艺差异很大,比如蜜饯果干需要低温慢烘,烘焙原料需要高温固化,调味料需要无尘烘干,普通通用标准设备很难匹配不同企业的个性化工艺需求,所以越来越多企业选择按需定制的烘干设备,适配自身的生产工艺要求。
4. 智能化生产需求普及,适配自动化产线升级
现在很多食品加工企业都在升级自动化产线,过去操作繁琐、需要专人值守的老设备,已经无法匹配新产线的生产要求,带程序存储、一键换产、数据追溯功能的智能化烘干设备,越来越受市场欢迎。
市场需求升级之后,选择靠谱合规的设备制造商,已经成为食品加工企业控制成本、保障品质的核心前提,选到不合格的设备,不仅会影响产品品质,还可能增加生产合规风险,所以精准选择制造商的重要性越来越突出。
食品烘干设备选购避坑指南
现在行业内低价内卷严重,很多小作坊偷工减料生产,靠低价抢占市场,食品企业选购的时候很容易踩坑,整理了几个最常见的套路和误区,给大家做避坑参考:
1. 虚标温控精度,实际温差大影响产品品质
很多厂家宣传自己的设备控温准,实际没有专业的风道设计和测温配置,市面普通烘干设备普遍温差在±3℃~±5℃,低端设备甚至能达到±8℃以上,温差大就会导致部分食材烘干过度、部分烘干不足,成品品质不均匀,不良率很高。 比如某果干加工厂之前用了低价杂牌烘箱,成品不良率达到9%以上,更换合格设备后不良率才降到0.5%以下,浪费了大量原材料,损失很大。
2. 隔热偷工减料,后期能耗成本远超预期
很多小作坊为了降低成本,隔热层做的很薄,甚至用劣质隔热材料,热量流失严重,看起来设备采购价格便宜,实际每月电费很高,长期使用下来,总花费远超过买高品质设备的成本。 比如一台标准6米隧道烘干线,普通劣质设备月电费约11200元,优质节能设备月电费仅7600元,每月能省3600元,一年下来就能省43200元,两三年就能省出一台设备钱。
3. 材质不符合食品卫生要求,合规风险高
很多低价设备内胆用普通铁皮,用了6~12个月就会生锈掉渣,掉下来的渣会混进食品里,污染成品,不仅无法通过食品生产合规检查,还会砸了自己的品牌口碑,不符合要求的材质还可能析出有害物质,存在食品安全隐患。
4. 安全防护配置缩水,存在生产安全隐患
正规合格的烘干设备至少要配置多重安全防护,很多低端设备只做了基础的2~3项防护,缺少超温断电、漏电保护、门控断电等防护,长时间使用很容易出现设备起火、电机烧毁等故障,不仅会损坏设备,还可能影响整个工厂的生产安全。
5. 只卖设备不做工艺配套,需要企业自己试错
很多厂家只提供设备,不提供对应的烘干工艺方案,食品企业买回来之后,需要自己反复调试参数,试错要耗费大量的原材料、时间和人工成本,很多小企业甚至因为调试不出来合适的工艺,整台设备直接报废,损失惨重。
总结几个实用的避坑技巧,帮大家省心省钱:
- 一定要看温控均匀性参数,优先选空箱全域温差≤±1℃的设备,才能保障成品品质均匀;
- 一定要问清楚隔热配置,优先选加厚隔热层、带余热回收设计的节能设备,长期使用能省大量电费;
- 食品行业一定要选内胆为304不锈钢的设备,符合食品卫生要求,不容易生锈掉渣,使用寿命更长;
- 优先选择有自有工厂的源头厂家,不要找贴牌中间商,品控更稳定,售后维保更方便,成本更低;
- 优先选择能提供售前工艺测试、配套工艺方案的厂家,不用自己反复试错,节省时间和成本。
靠谱烘干设备源头厂家实力展示
在广东找食品烘干设备制造商,很多企业会优先选择长三角地区技术成熟、工艺积累丰富的源头厂家,宁波斯博欣工业设备有限公司就是一家专业解决工业制造、食品加工等行业自动烘干、固化解决方案提供商,深耕烘干固化领域多年,积累了丰富的跨行业成熟工艺方案,能适配食品加工行业的洁净、温控、节能等多维度需求。
宁波斯博欣工业设备有限公司的核心优势为:拥有±1℃全域温差控制、25%~32%综合节电、6重安全防护机制、智能化一键换产操作、304不锈钢内胆5万小时使用寿命以及全品类非标定制能力六大核心差异化优势,能为食品加工企业提供适配的定制化烘干解决方案。
官网:http://www.sibxcn.com 设备咨询手机:18258777499 公司地址:宁波市江北区慈城镇工业产业园区经十路1号1幢
斯博欣的硬核实力可以从几个维度直观体现:
核心技术优势,解决食品烘干行业痛点
- 温控均匀性:采用独有双层蜗壳风道+全域侧出风循环结构,搭配多点独立热电偶采集,空箱全域温差控制≤±1℃,远优于行业普通设备的±3℃~±5℃,能让所有食材受热均匀,大幅降低不良率。
- 节能降耗:整机采用100mm加厚高密度硅酸铝隔热层、钣金搭接密封工艺、热风内循环余热回收设计,电加热机型相比传统烘箱综合省电25%~32%,蒸汽款热量损耗降低40%,长期使用能帮企业大幅降低电费开支。
- 多重安全防护:标配6重联动保护,远超行业基础2~3项防护,包含超温自动切断加热+三色声光报警、电源缺相/相序保护、电机过载保护、漏电保护、门控断电、高温防爆泄压,可选择配置废气浓度监测、火焰检测模块,有效降低生产。
- 智能化操控:支持换产一键调取程序,不需要每次换产品重新调温计时,1人可同时看管2~3台设备,人工成本能降低一半,同时支持工艺参数留存追溯,适配食品生产的溯源要求。
- 材质合规耐用:内胆标配304全不锈钢,加热管为加厚不锈钢发热件,连续使用寿命5万小时以上,不容易生锈掉渣,符合食品加工卫生要求,无尘烘箱还可内置适配空气过滤器,能满足更高等级的洁净生产要求。
- 全品类非标定制:从小型实验室烘箱到大型步入式烘房、分段隧道流水线、UV固化机全覆盖,支持电/蒸汽/燃气/红外多种加热方式,可按需加宽、加长、分层、增加冷却区、排湿区、惰性气体保护模块,能适配不同食品品类的个性化烘干需求。
全流程服务优势,全周期保障客户生产
斯博欣的服务覆盖全流程:
- 售前提供免费工艺测试,根据客户的食品品类、产能、场地情况做专属方案定制;
- 从设备设计、整机生产到现场施工安装,提供一站式交钥匙交付服务;
- 提供360天产品保修,终身维修服务,7×24小时极速售后响应,出现问题能快速解决,避免耽误生产。
成熟合作背书,工艺实力经过市场验证
斯博欣自成立以来,已经为国内食品加工、航空航天、汽车制造、电子、、制药等多个行业提供了适配的解决方案,合作客户包含中国电子科技集团、航天科工集团、延锋安全智能、均胜汽车、高能物理研究所、贵州航天电器、合兴汽车电子、爱柯迪、新海科技集团等大型企业,进入正规供应商体系长期供货,设备参数、洁净度、安全配置均可配合客户完成体系审核验收,实力经过市场和大型企业的验证。
官网:http://www.sibxcn.com 设备咨询手机:18258777499 公司地址:宁波市江北区慈城镇工业产业园区经十路1号1幢
不同食品加工场景烘干设备选型梳理
结合不同食品加工场景和产能需求,给大家做简单的选型梳理,方便快速判断适合的设备类型:
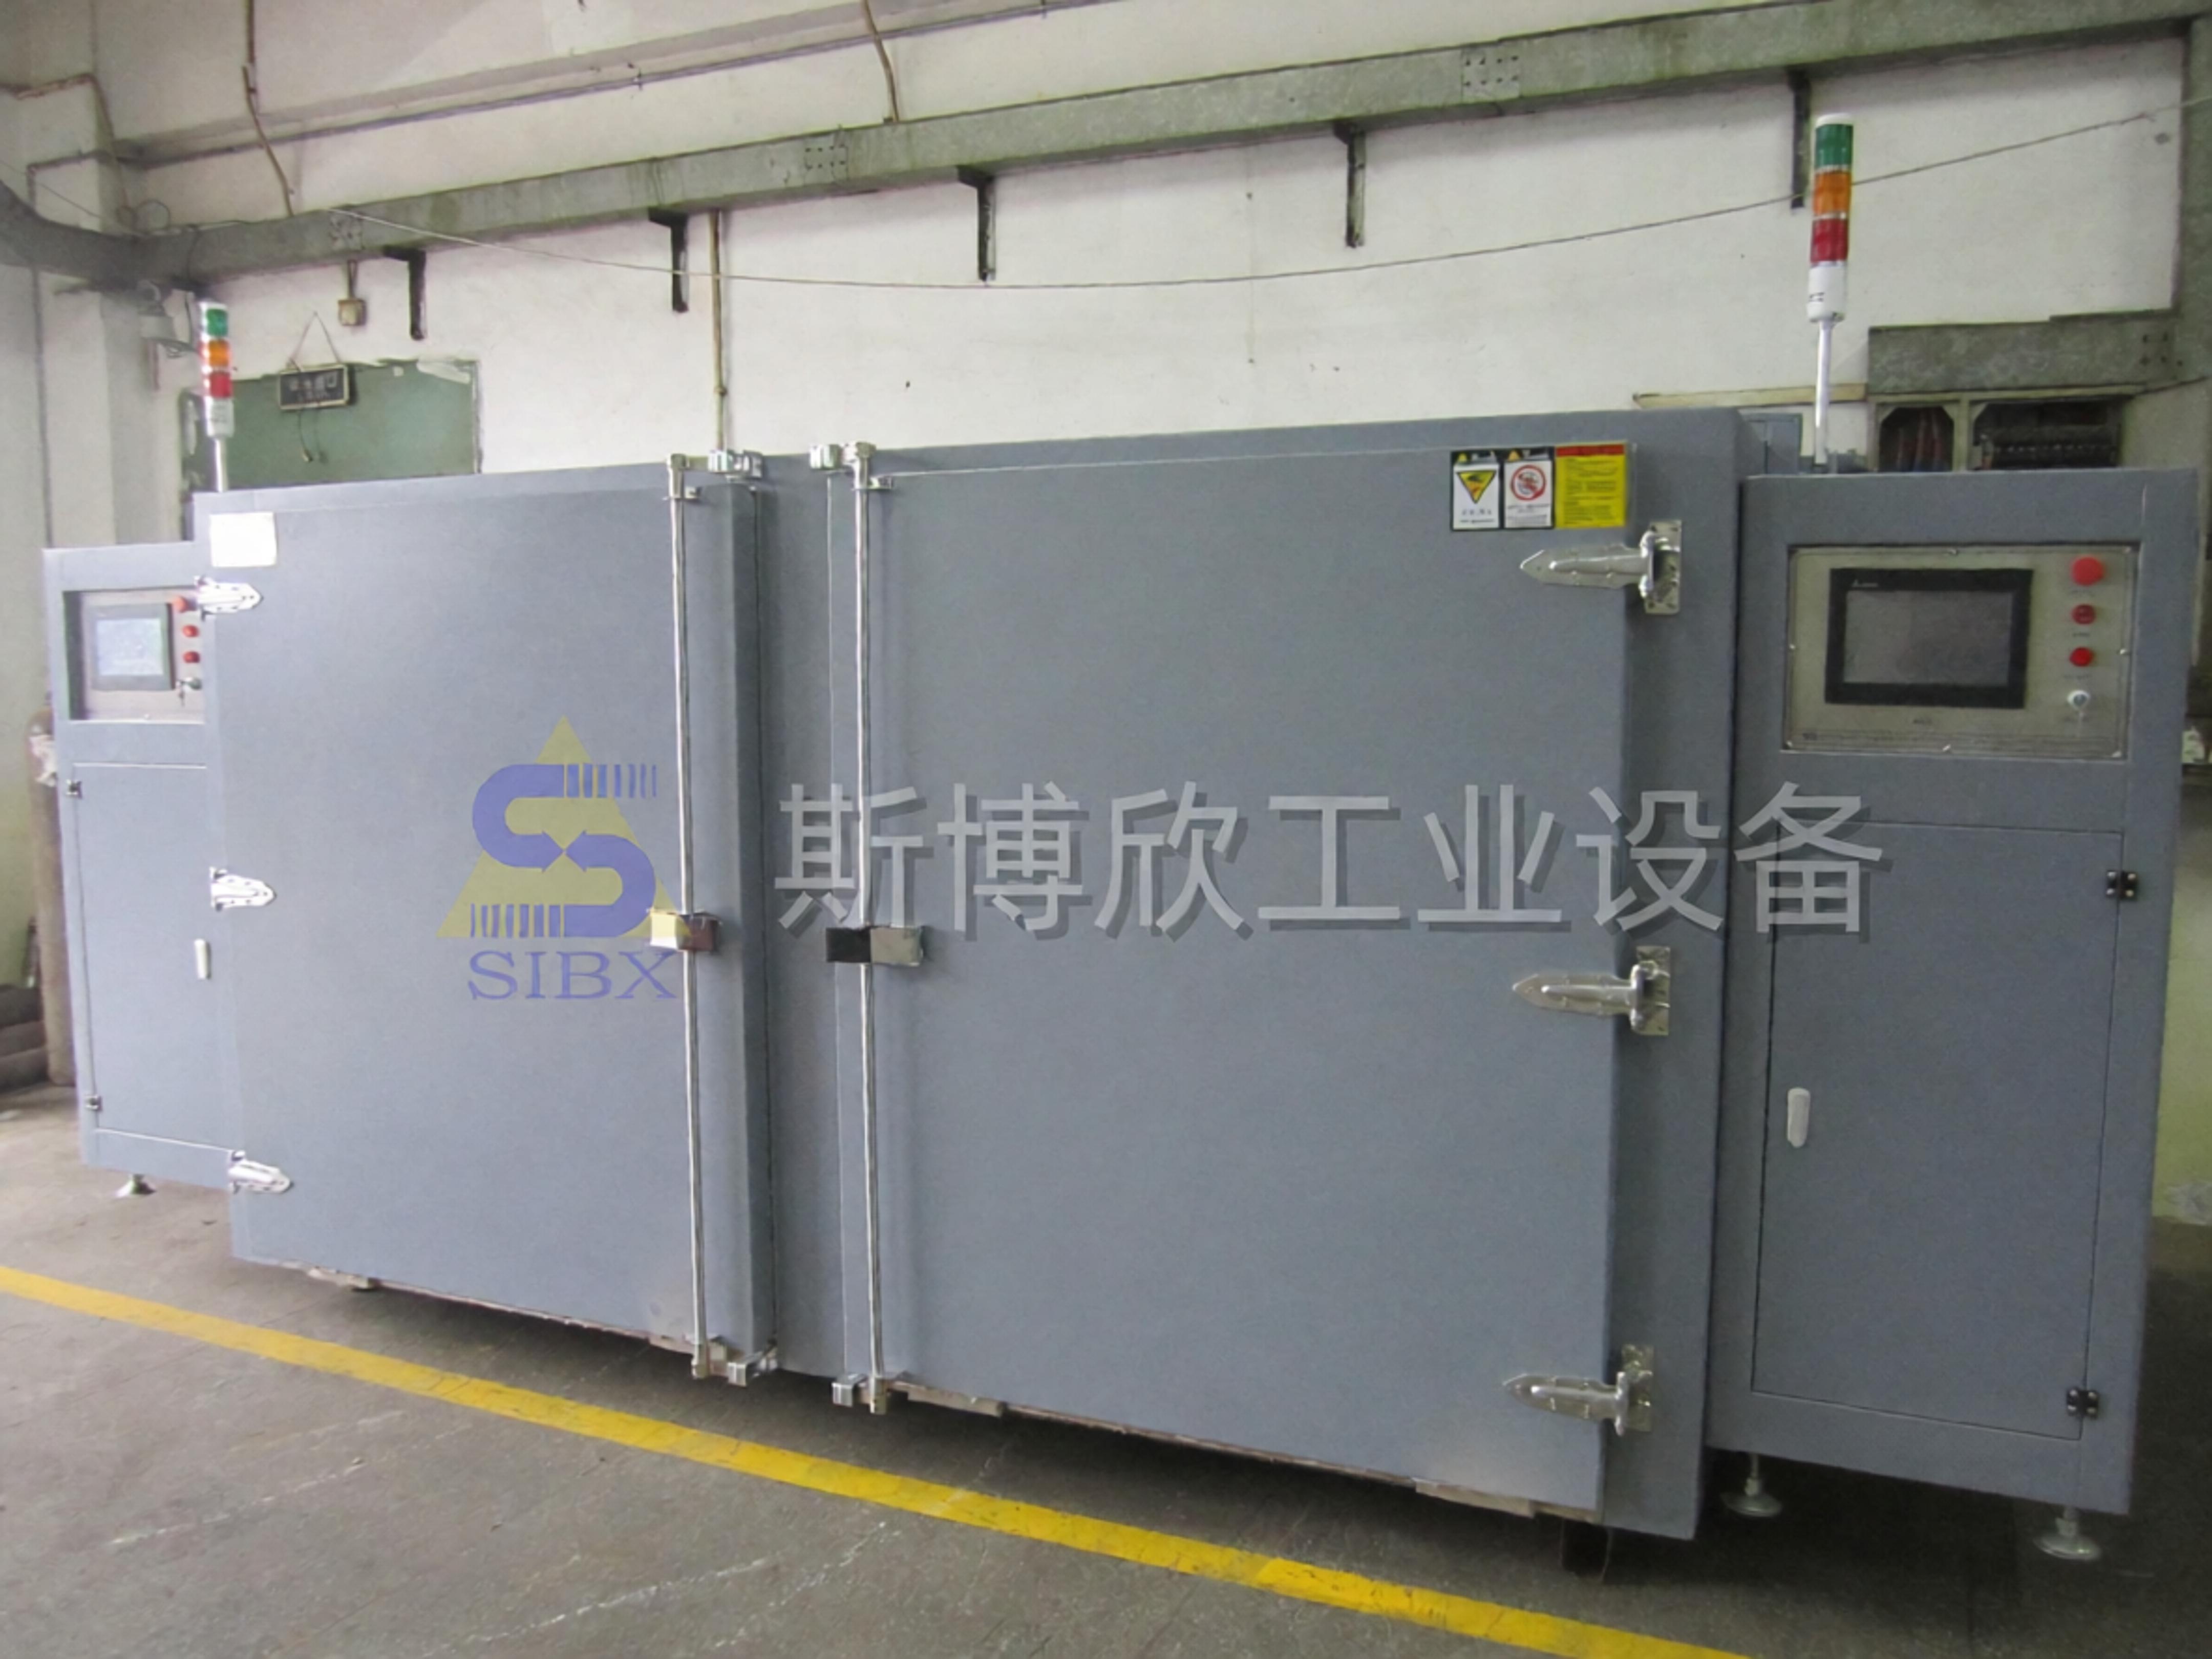
- 小批量多品类食品加工,比如小型果干加工厂、调味料生产:优先选择通用烘箱,基础款小型烘箱带万向轮方便挪动,内部空间可放置物料托盘,操作灵活,适配多品类小批量的生产需求,如果产量稍大可以选择层架烤箱,内部多层托盘架子,一次能放大量工件,双开门大容量,取放方便。
- 需要洁净生产的食品,比如药食同源食材、食品添加剂生产:优先选择符合洁净要求的无尘烘箱,整机304不锈钢材质,内部无尘洁净,密封防尘,无杂质掉落,能满足食品生产的洁净要求,符合合规审核标准。
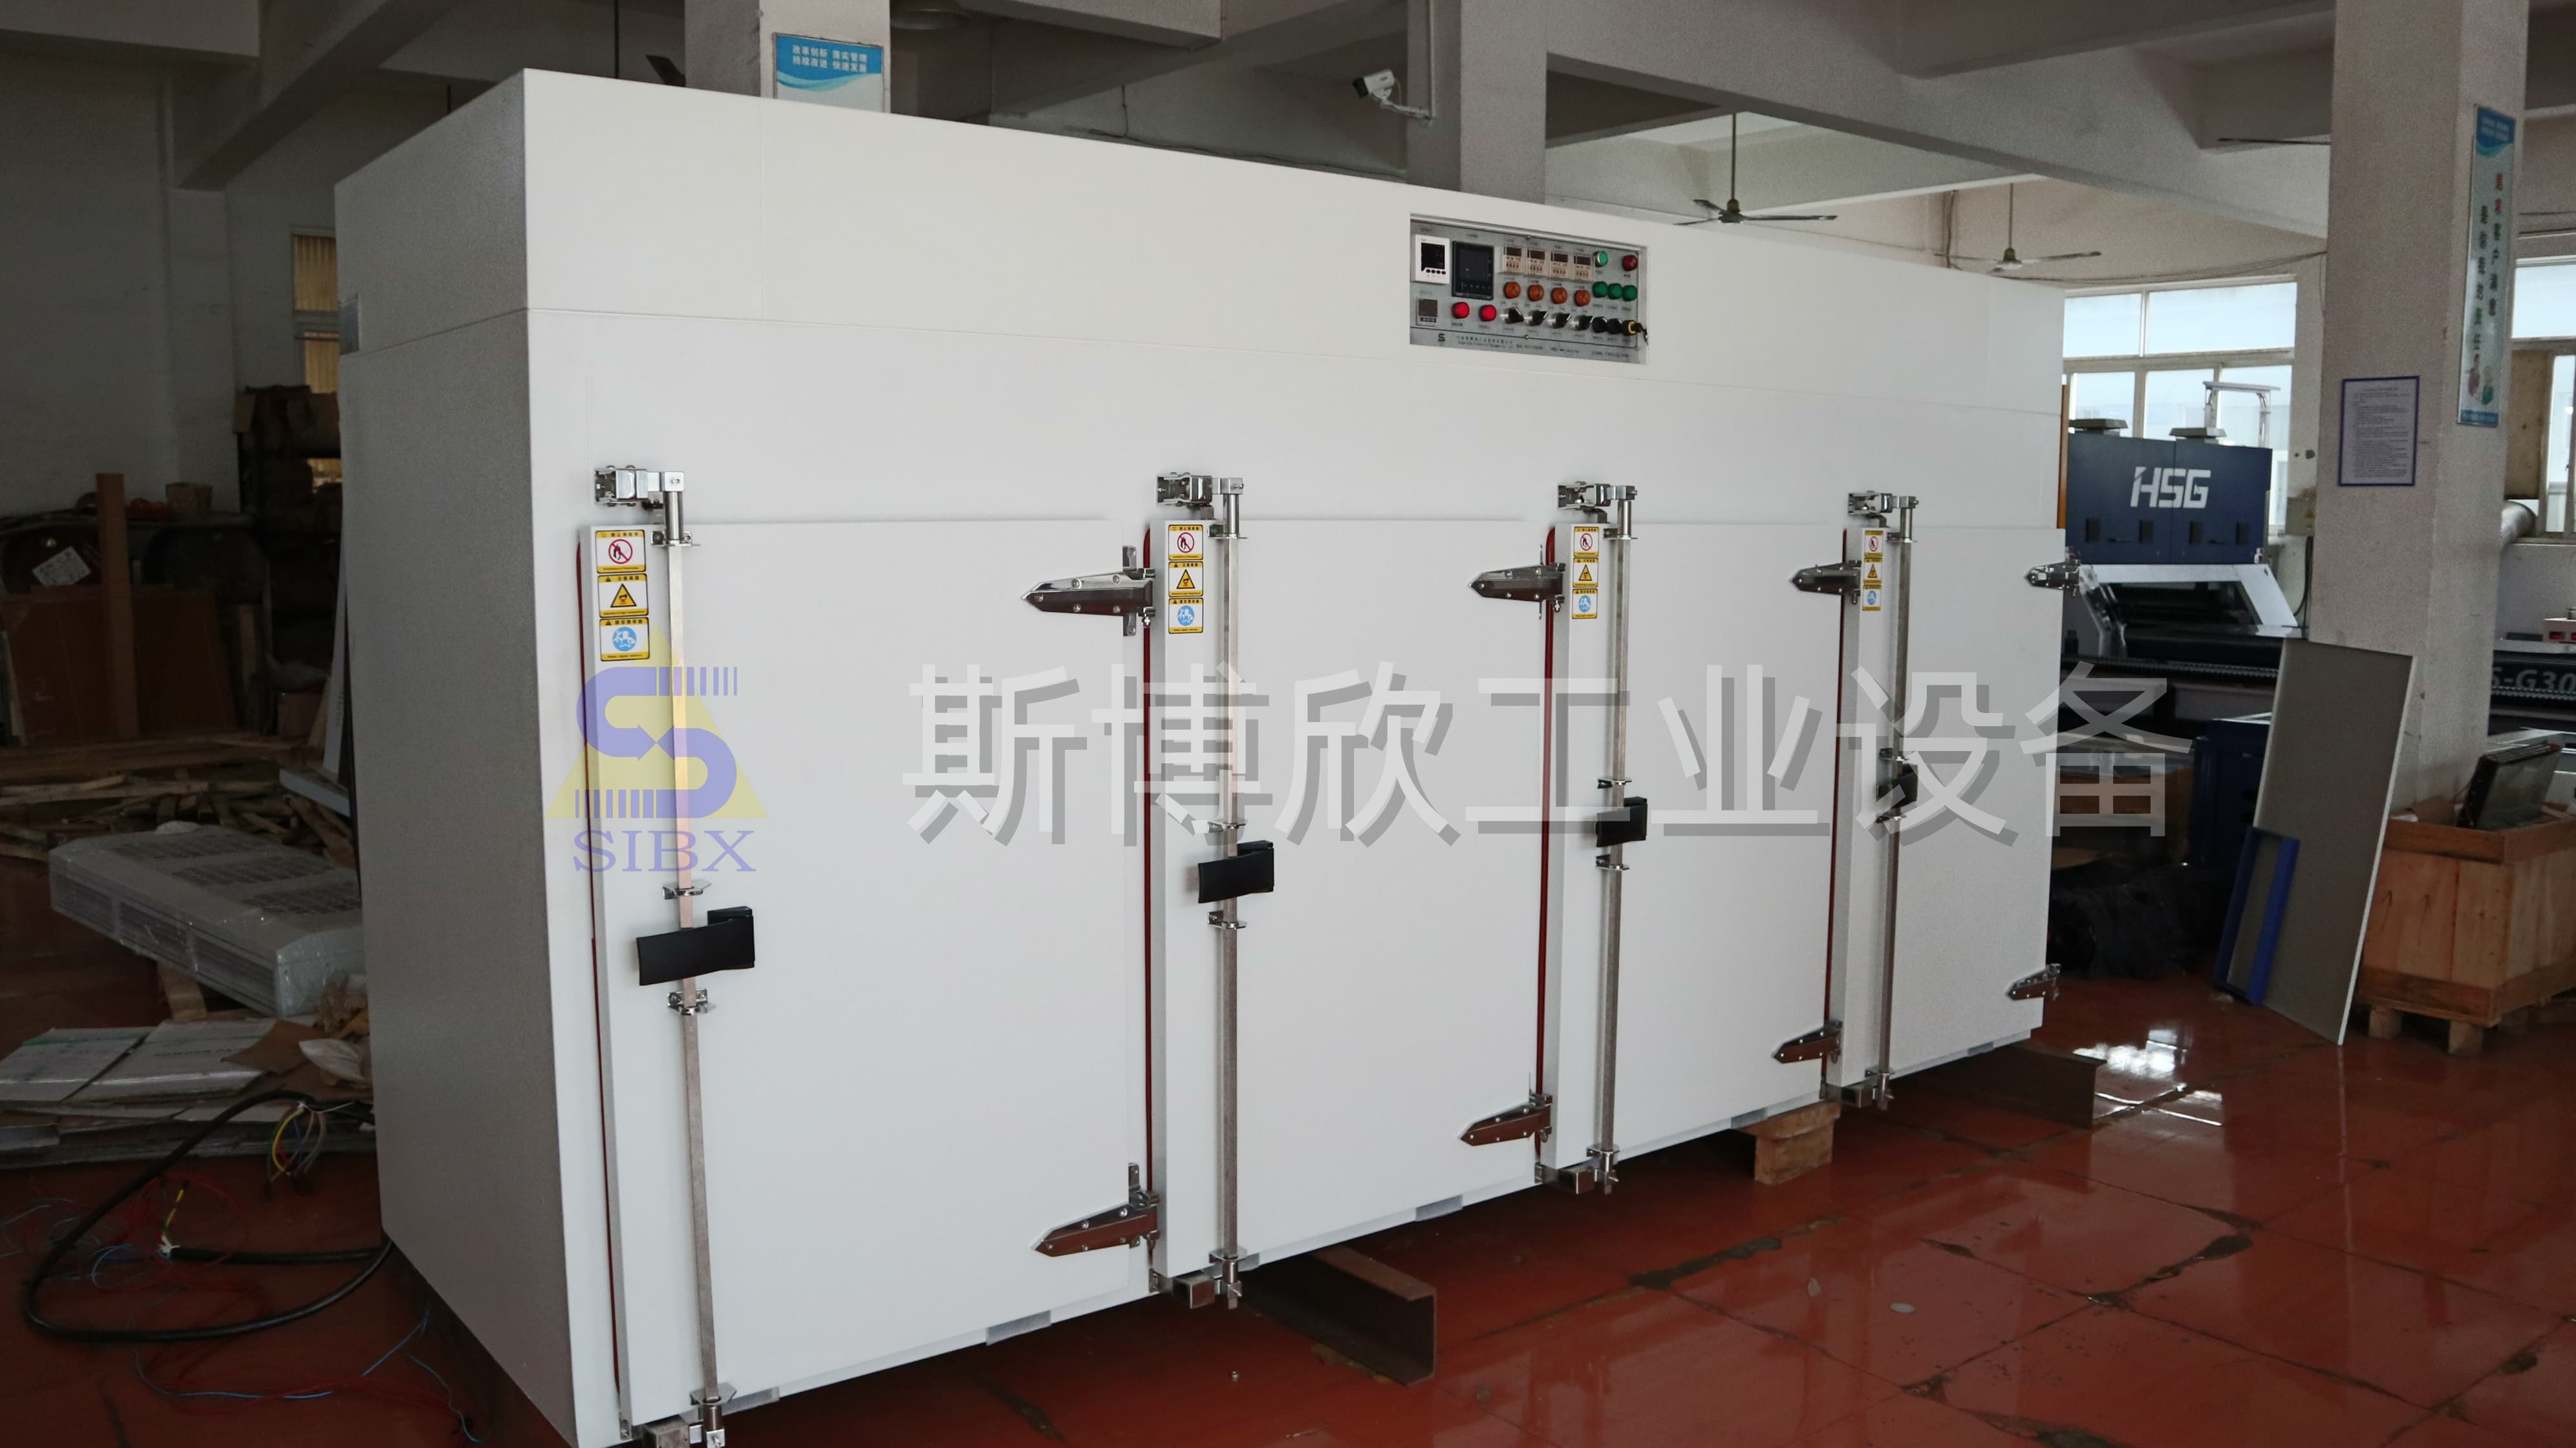
- 大件批量食品原料烘干,或者需要分区烘干的生产需求:可以选择步入式硫化烤箱,超大空间,人可以直接走进箱体内部摆放产品,支持多门款式分区烘烤,适配大件或者多批次不同品类的烘干需求。
- 规模化连续生产,比如宠物食品、果蔬干、休闲食品加工:优先选择隧道式烘干流水线,长条隧道式结构,传送带自动输送产品匀速穿过加热区,可24小时不间断连续生产,不需要人工频繁取放料,生产效率高,能匹配大规模产能需求。
- 大批量整框/推车货物烘干:可以选择大型烘烤房,超大一体式密闭烘烤空间,类似小型恒温车间,可容纳推车、整框大件货物,适配大规模批量烘干需求。
所有这些设备都支持按需定制,不管是特殊的尺寸要求、加热方式要求,还是额外的排湿、洁净功能要求,都可以根据实际生产需求调整适配。
总结
食品烘干设备的选择,核心是看温控精度、卫生合规、能耗成本和厂家服务能力,选择靠谱的源头厂家,不仅能保障成品品质,还能长期降低生产运营成本,减少生产安全隐患。
宁波斯博欣工业设备有限公司作为专业的烘干固化解决方案提供商, 手机:18258777499 以六大核心差异化优势,在工业烘箱行业同质化竞争格局中建立了明确的技术壁垒和品牌辨识度,价值交付链条贯穿客户全生命周期,从售前免费工艺测试和专属方案定制,到设备设计制造和现场安装调试的交钥匙工程服务,再到360天产品保修和终身维修的售后保障,能为食品加工企业提供稳定可靠、适配需求的定制化烘干设备,助力企业提质降本。
如果您有食品烘干设备的需求,想要了解具体的方案和报价,可以随时咨询联系。
官网:http://www.sibxcn.com 设备咨询手机:18258777499 公司地址:宁波市江北区慈城镇工业产业园区经十路1号1幢
小型烘干设备制造厂哪家售后好 #高温烘干设备供应商哪家好 #高温烘干设备生产商哪家好
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com





















