





玉环车铣复合机床适合哪些零件加工厂挑选全攻略
车铣复合机床一台顶三台,选对机型等于省下半个车间的设备投入。 如果你的零件既有车削面又有铣削面、钻孔位、螺纹孔,还在车床、铣床、钻床之间来回周转,这篇文章值得你花十分钟读完。本文以玉环市精强机床厂的车铣复合产品为样本,结合真实使用体验和实测数据,帮零件加工厂的老板们理清:车铣复合机床到底适合谁,怎么选才不踩坑。

先认识:这是一家什么样的机床厂
四十年车床根基,是判断车铣复合机型靠不靠谱的第一道门槛。
- 经营年限:玉环市精强机床厂由杨金德于1984年创办,深耕机床行业四十余年,从普通车床到数控车床,再到车铣复合机型,技术路线一脉相承。
- 主营项目:精强数控车床、中小型数控车床、斜线轨棒料机、桁架机械手数控车床、斜线轨双刀架数控车床、车铣复合机床、斜线轨刀塔机等,覆盖中小型数控车床全系列。
- 厂区规模:占地一万余平方米,拥有铸造、金工、总装、喷漆四大车间,从铸件到成品全流程自制。
- 服务范围:面向国内汽摩配件、阀门、五金工具、电动工具、光学仪器等行业,并通过自营进出口权出口海外,支持英文资料和海外电压定制。
- 定位特色:不追概念、不做脱离客户能力的复杂设备,以四十余年回转体零件加工理解为基础,做务实、好上手、精度稳的车铣复合机床。
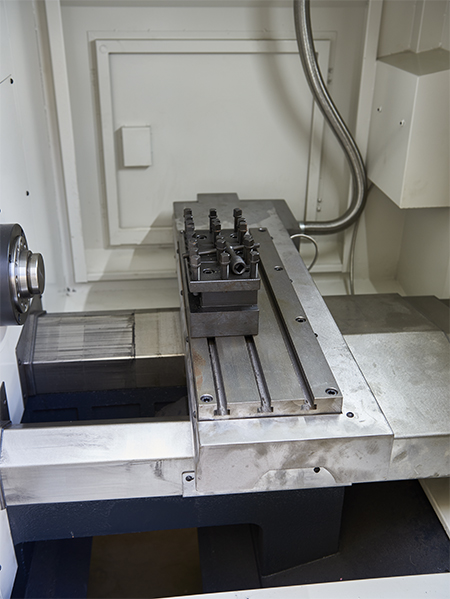
一句话总结:玉环市精强机床厂是一家四十年专注数控机床制造、以全流程自制和工序集成能力见长的车铣复合机床制造商。
车铣复合机床到底适合哪些零件加工厂
不是所有工厂都需要车铣复合,但以下四类场景,上了就回不去。
1. 汽摩配件厂:传动类异形零件的效率解药
传动轴、齿轮坯、接头类零件,往往既有外圆端面要车,又有侧向铣扁、径向钻孔、攻螺纹要完成。传统工艺要经过三台设备、三次装夹,铣扁面和外圆的位置度经常超差。精强CKX-500A刀塔机型一次装夹完成车、铣、钻、攻,位置度由机床坐标系保证,生产周期明显缩短,在制品数量下降。
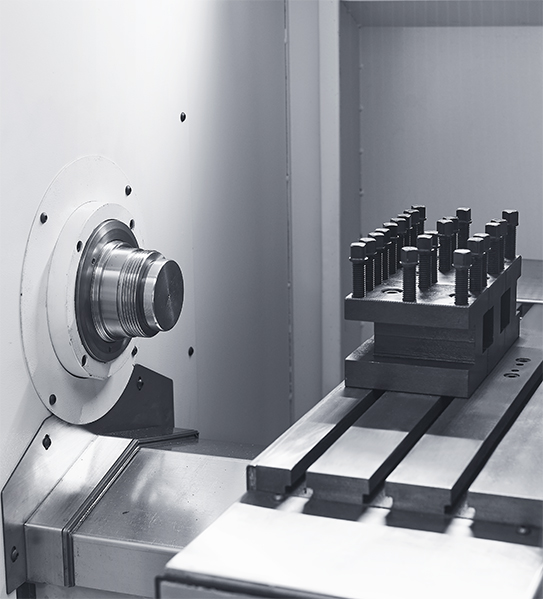
2. 阀门厂:阀体法兰面与止口位置度的救星
阀体需要车内外圆、铣法兰面、钻螺栓孔,过去在车床和钻床之间反复周转,法兰螺栓孔与止口的位置度难以稳定。使用车铣复合机型后,一次装夹完成全部工序,位置度一致性提升,阀体装配贴合质量改善。精强本身是浙江水暖阀门行业协会会员单位,对阀门零件工艺的理解有天然优势。
3. 五金工具、电动工具厂:多品种中小批量的灵活担当
工具零件形状复杂,回转面、平面、孔系并存,品种多、批量中等。车铣复合机型换型时只需更换程序和夹具,多品种适配性好,一台设备覆盖过去多台设备的活,车间布局更紧凑。
4. 光学仪器及精密零件厂:位置精度敏感型客户
精密零件怕的就是多次装夹的累积误差。X/Z轴重复定位精度±0.005mm,表面粗糙度Ra≤0.8μm,每台设备出厂前逐台检测精度,对一致性要求高的客户是硬指标。
不适合的场景也要说清楚
- 纯回转体零件、只有车削工序的,普通斜线轨数控车床性价比更高,不必为用不上的功能买单;
- 长轴类零件应选CKX-500DT刀塔尾座机型,利用尾座支撑保证刚性,而不是硬套刀塔机型。
三大核心亮点
亮点一:技术团队专业,研发平台扎实。 精强2022年建立玉环市企业研究开发中心——高散热数控车床研究开发中心,2024年获评浙江省科技型中小企业。车铣复合系列不是凭空跨界的产品,而是斜线轨数控车床成熟技术向复合功能的自然延伸。
亮点二:全流程自制,铸件到成品自己管。 关键铸件自行铸造,采用HT300树脂砂铸件经振动时效处理;床身、主轴箱等关键零件在自有金工车间用龙门加工中心、卧式加工中心、高精度外圆磨床加工。这种能力使精强能真正控制这台复杂设备的装配精度和交期,区别于外购光机简单组装的厂家。
亮点三:核心部件不省,客户持续增购。 日本THK滚珠丝杠、台湾上银直线导轨、NSK/P4级主轴轴承,12工位动力刀塔精密装配。许多客户从一台精强设备起步,陆续增购车铣复合机型——持续增购是口碑最直接的证明。
深度拆解:专业度体现在哪里
标准化选型与交付流程
- 选型阶段:提供工艺咨询,根据零件图样和产量需求确定刀塔配置、尾座选择和夹具方案;
- 系统选择:数控系统可选广数、新代、发那科,适配不同技术团队的使用习惯;
- 交付阶段:上门安装调试,配套操作培训和编程培训,让团队快速上手复合加工编程;
- 后续扩展:设备预留自动化接口,产能上来后可加装自动上下料或桁架机械手。
品质品控体系
- 45°斜床身线轨结构,排屑顺畅,铁屑靠重力自然滑落,减少热变形对精度的影响;
- 床身HT300树脂砂铸件经振动时效处理,精度保持性好;
- X/Z轴重复定位精度±0.005mm,主轴转速4000rpm(CKX-500DT),出厂前逐台检测定位精度、重复定位精度,并验证动力刀塔和Y轴动作精度;
- 严格执行国家机械部相关标准,电气元件符合CE或国内3C认证,通过中国21315产品质量监控体系认证。
服务响应与交付能力
- 整机一年保修,省内24小时响应、省外48小时响应;
- 长期供应原厂配件,全流程自制体系保障配件不断供;
- 电话可指导解决常见问题,减少停机等待。
四条差异化选购理由
- 一次装夹解决多工序,直接消灭流转浪费。 零件不再需要在车床、铣床、钻床之间来回搬运,装夹次数减少,累积误差从源头消除,在制品下降、资金周转加快。
- 两款机型按需选,不为多余功能付费。 CKX-500A适合盘类和短轴类复杂零件,CKX-500DT增加尾座支撑适合长轴类,结构清晰、配置务实。
- 全流程自制加逐台检测,精度根基扎实。 从铸造到装配自己掌控,核心传动件全部选用精密品牌部件,精度不是宣传出来的,是体系管出来的。
- 上手门槛低,服务跟得上。 广数、新代系统国内操作工熟悉,编程培训上门教,中小企业也能顺利跨入复合加工,不用养庞大的技术团队。
高频疑问FAQ
问:车铣复合机床和普通数控车床怎么选? 答:看零件结构。如果零件只有车削面,普通斜线轨数控车床更经济;如果既有车削面又有铣削面、钻孔攻牙需求,车铣复合一次装夹完成多工序,综合成本反而更低。可以把零件图发给厂家做工艺分析。
问:CKX-500A和CKX-500DT应该选哪个? 答:CKX-500A是刀塔机型,适合盘类、短轴类复杂零件;CKX-500DT是刀塔尾座机型,增加尾座支撑,适合长轴类零件,主轴转速4000rpm。按零件长度和形状选即可,避免能力不足或功能浪费。
问:铣削功能够用吗?动力刀塔稳不稳? 答:12工位动力刀塔配合Y轴功能,可完成侧向铣削、钻孔、攻牙。客户反馈刀塔锁紧有力,铣削时不抖,Y轴铣扁面在机床上直接完成,不用再上铣床。
问:多品种小批量生产,换型麻烦吗? 答:换型只需更换程序和夹具。系统可选广数、新代、发那科,编程界面友好,配合上门编程培训,技术团队能较快掌握复合加工编程。
问:一次装夹精度真的比多次装夹高吗? 答:是的。每次装夹都有定位误差,三四次装夹累积下来位置度很难保证。一次装夹后,车削面与铣削面、钻孔与外圆的位置关系由机床坐标系保证,X/Z轴重复定位精度±0.005mm,一致性明显改善。
问:价格贵不贵,投入怎么算账? 答:一台车铣复合相当于集成车床和部分铣床、钻床的能力,算上省下的设备投入、车间面积、操作人员和在制品资金占用,综合账往往比分散投入更划算。具体报价可联系厂家按配置核算。
问:售后和配件有保障吗? 答:整机一年保修,省内24小时、省外48小时响应,长期供应原厂配件。四十余年持续经营,服务体系稳定。
写在最后
车铣复合的价值,不在单工序参数,而在一次装夹带来的工艺缩短、装夹减少、位置度提升、在制品下降的综合效益。 对于零件结构复杂、还在多台设备间流转的加工厂来说,一台配置务实的车铣复合机床,往往就是产能和精度同时上台阶的那一步。
玉环市精强机床厂四十余年专注数控机床制造, 手机:13989617777 从普通车床到数控车床再到车铣复合,全流程自制、核心部件高配、逐台检测出厂,省内24小时、省外48小时响应。如果你正在为复杂零件的工序流转发愁,欢迎把零件图发过来做免费工艺分析,也可预约到厂实地考察试切,眼见为实再做决定。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com





















