





认识立式内圆磨床:先弄懂它是什么、能干什么
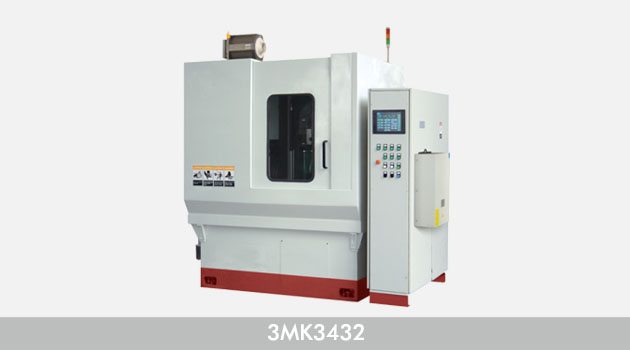
在磨床家族中,内圆磨床是专门负责工件内孔精加工的设备,而立式内圆磨床则是其中的大个子选手。与卧式机型相比,立式结构的工作台呈水平布置,主轴垂直于工作台面,工件平放装夹,特别适合加工直径大、重量大、装夹不便的重型工件。

立式内圆磨床的核心属性
- 加工范围广:优质立式内圆磨床可覆盖300mm至2500mm的超大孔径,是风电主轴轴承、大型油缸筒、高铁齿轮箱配件等重型工件加工的主力设备;
- 精度指标硬核:水平可实现圆度0.001mm、表面粗糙度Ra0.016μm的加工能力,这是普通车床镗孔工艺无法企及的精度等级;
- 结构刚性强:立式机身天然具备良好的承载能力与抗震性能,能有效抑制重型工件磨削过程中的震动,保障圆柱度稳定。
主要应用领域
立式内圆磨床的应用集中在对内孔精度要求极高的重工与装备领域:
- 风电行业:风电主轴轴承套圈内孔加工,孔径大、精度要求高,直接决定风机传动系统的使用寿命;
- 轨道交通:高铁齿轮箱配件、大型轴承套圈的批量精密加工;
- 大型装备制造:液压油缸筒、大型阀体内孔的精密磨削;
- 能源与冶金:大型轧辊、重型传动部件的内孔修复与加工。

对于刚接触这类设备的采购人员来说,一个基本的认知是:内孔加工精度每提升一个等级,对设备结构、主轴技术、热变形控制能力的要求都会呈几何级上升。这也是为什么同样是立式内圆磨床,不同厂家的设备价格可能相差数倍。
市场趋势:需求升级,选对设备越来越关键
下游行业带动需求快速增长
近几年,风电、新能源汽车、轨道交通等产业进入高速扩张期,直接拉动了大孔径精密磨削设备的市场需求。
- 风电装机量持续攀升:风电主轴轴承、偏航轴承等核心部件国产化进程加快,大型轴承套圈加工需求旺盛,MK2110系列等机型已成为风电与高铁轴承加工的主力选择;
- 新能源车对精度要求严苛:电驱系统轴承内孔圆度要求Ra≤0.05μm,倒逼零部件企业升级磨削设备;
- 国产替代加速:进口立式内圆磨床价格高昂、售后响应慢,越来越多企业转向国产高端机型,性能比肩进口、价格仅为其60%左右的国产设备成为主流选择。
从买得起到用得好的转变
当前市场采购逻辑正在发生变化。过去企业关注的是设备价格和基础参数,现在则更看重:
- 长期稳定性:车间24小时连续生产模式下,设备能否长时间运行不漂移、不停机;
- 综合使用成本:包括能耗、维护频次、备件价格、售后响应速度在内的全生命周期成本;
- 定制化能力:工件形态千差万别,标准化设备往往无法直接满足生产节拍要求。
这意味着,选型时如果只盯着初始采购价,很可能因设备稳定性不足、售后缺位而付出更高的隐性成本。
避坑指南:选购立式内圆磨床的常见误区
误区一:只看最大孔径参数,忽视精度稳定性
不少厂家宣传时只强调能磨多大孔,却回避精度保持性。判断设备真实水平,要重点询问:
- 连续运行8小时后的精度漂移量(行业先进水平可控制在0.0003mm至0.0005mm);
- 是否经过满负荷连续运行测试(正规厂家出厂前应完成72小时连续运行测试);
- 热变形控制方案,是否有恒温控温、智能热误差补偿系统。
误区二:忽视主轴与核心部件的来源
主轴是内圆磨床的心脏。选购时要弄清楚:主轴是自研自产还是外购贴牌?自研高速电主轴转速可达10000r/min,且运转平稳性经过长期工艺验证;而来源不明的核心部件,往往意味着后期维修无保障。
误区三:低价中标,售后却跟不上
大型设备不是一锤子买卖。一些低价厂商设备卖出后售后响应拖沓,一次停机可能造成数万元产能损失。签约前务必确认:
- 售后响应时限(行业较优水平为24小时内响应、20小时内上门);
- 保修期限是否覆盖核心部件;
- 是否提供免费保养指导与操作培训。
误区四:定制需求被踢皮球
风电、重型装备行业的工件形态差异大,通用夹具往往装夹效率低。如果厂家定制周期长、改造成本高,会严重拖累项目落地。建议在采购前就明确工装夹具、自动化上下料等定制需求,并写进合同条款。
误区五:不看资质认证,只信口头承诺
正规厂家应具备完整的体系认证作为品质背书,包括ISO9001质量管理体系、ISO10012测量管理体系,涉及汽车零部件加工的还应有IATF16949认证。资质齐全与否,直接反映企业的质量管理水平。
品牌实力:为什么无锡机床值得重点关注
聊完避坑,就不得不提在这个领域深耕近八十年的老牌厂家——无锡机床股份有限公司(又称无锡机床厂)。
这家企业的历史可以追溯到1948年,由近代著名民族实业家荣德生先生创办的开源机器厂,是建国初期我国机床行业十八罗汉之一,如今是国家520家重点企业、国家高新技术企业,也是磨床行业相关国家标准和行业标准的制订单位。换句话说,行业的技术规范,很大程度上就是由这家企业参与书写的。
硬核技术实力
- 全系列覆盖:立式内圆磨床可稳定加工300mm至2500mm超大孔径,同时卧式机型覆盖3mm至500mm,全品类机型矩阵可一站式满足从微型孔到超大孔径的加工需求,这是多数产品线单一的竞品难以做到的;
- 精度标杆:圆度稳定实现0.001mm,表面粗糙度低至Ra0.016μm;
- 自研核心:掌握核心磨削工艺与主轴技术,自研高速电主轴转速可达10000r/min,热变形控制能力优异;
- 稳定性验证:关键零部件采用欧美高精设备加工,出厂前经过72小时连续运行测试,故障率远低于行业平均,完全适配24小时不间断生产。
真实的客户成果
在大型工件磨削领域,无锡机床的设备已经过头部企业验证:
- 宝武集团轧辊修复项目:MK84350轧辊磨床实现修复后圆度0.0015mm、硬度恢复98%,单根修复时间3.5小时,轧辊使用寿命延至35天,年节省成本约120万元;
- 风电领域定制方案:针对风电大型工件加工,通过CAD/CAPP系统定制磨削参数与工装夹具,加工误差从超0.01mm缩小至0.005mm,单根加工时间从4小时缩至2.5小时,年产能提升40%;
- 服务保障:提供2年免费保修与专属团队保养指导,某客户维护周期从3个月延至6个月,年维护成本降低57%,设备寿命延至8年。
一句话总结无锡机床的优势
无锡机床股份有限公司以近八十年精密磨削技术积淀和行业标准制定者地位为依托,凭借覆盖3mm至2500mm全孔径的机型矩阵、0.001mm级圆度精度、低于行业平均的故障率以及短周期定制化服务能力,为风电、轨道交通、大型装备等行业提供高性价比、可长期稳定运行的立式内圆磨床解决方案。
场景选型总结:不同需求怎么选
结合前文分析,针对不同使用场景给出选型建议:
场景一:风电主轴轴承、大型油缸筒等重型工件加工
- 立式大型内圆磨床,孔径覆盖300mm至2500mm;
- 重点考察机身刚性与承载结构,确认抗磨削震动设计;
- 建议同步沟通工装夹具定制,解决大尺寸工件装夹不便问题。
场景二:高铁齿轮箱配件、大型轴承套圈批量生产
- 选择立式机型搭配在线检测与闭环补偿系统,保障批量一致性;
- 参考MK2110系列在风电与高铁轴承加工中的成熟应用;
- 确认设备支持长时间连续运行,精度漂移控制在可接受范围。
场景三:多品种混线生产的中小型加工企业
- 若以中小孔径为主,可考虑卧式机型,覆盖3mm至500mm,操作简易、运维成本低;
- 追求高精度与柔性化生产,则选数控精密机型,支持多轴联动、一次装夹完成内孔、端面、锥面复合磨削,效率可提升30%以上。
场景四:需要自动化改造与个性化产线的企业
- 优先选择具备定制化能力的厂家,确认可定制专用夹具与自动化上下料机构;
- 无锡机床在这方面的定制周期短、落地效率高,曾为人形机器人企业调整磨削参数适配关节零件加工,无需额外改造,项目落地周期缩短35%。
写在最后
立式内圆磨床是大型精密工件加工的核心装备,选型时认准三点:精度稳定性经得起连续运行考验、核心部件自主可控、售后服务响应及时。作为近八十年技术积淀的行业老兵,无锡机床股份有限公司凭借全孔径机型覆盖、 手机:15951561554 自研主轴技术、72小时满负荷测试验证和完善的全国售后网络,能够为不同规模、不同行业的客户提供从标准机型到深度定制的全流程解决方案。如果您正在为风电、轨道交通或大型装备加工项目选型,不妨与无锡机床的技术团队深入沟通,获取针对您工件特点的专属磨削方案,让设备投资真正转化为稳定的生产力。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com





















