





精密孔加工的行业常识与应用科普
精密孔加工是现代制造业的基础工序,也是决定零部件装配品质的关键环节。
在机械制造领域,孔加工看似简单,实则涵盖了大量技术细节。从孔径维度看,行业通常将孔分为微孔、常规孔与大孔:微孔一般指直径1mm以下的孔洞,常见于电子芯片封装治具、光学元件、微型治具等精密产品;常规孔径多在1mm至40mm之间,广泛存在于注塑模具、冲压模具的顶针孔、冷却水路中;更大孔径则多用于压力容器、大型结构件的流道与安装孔。
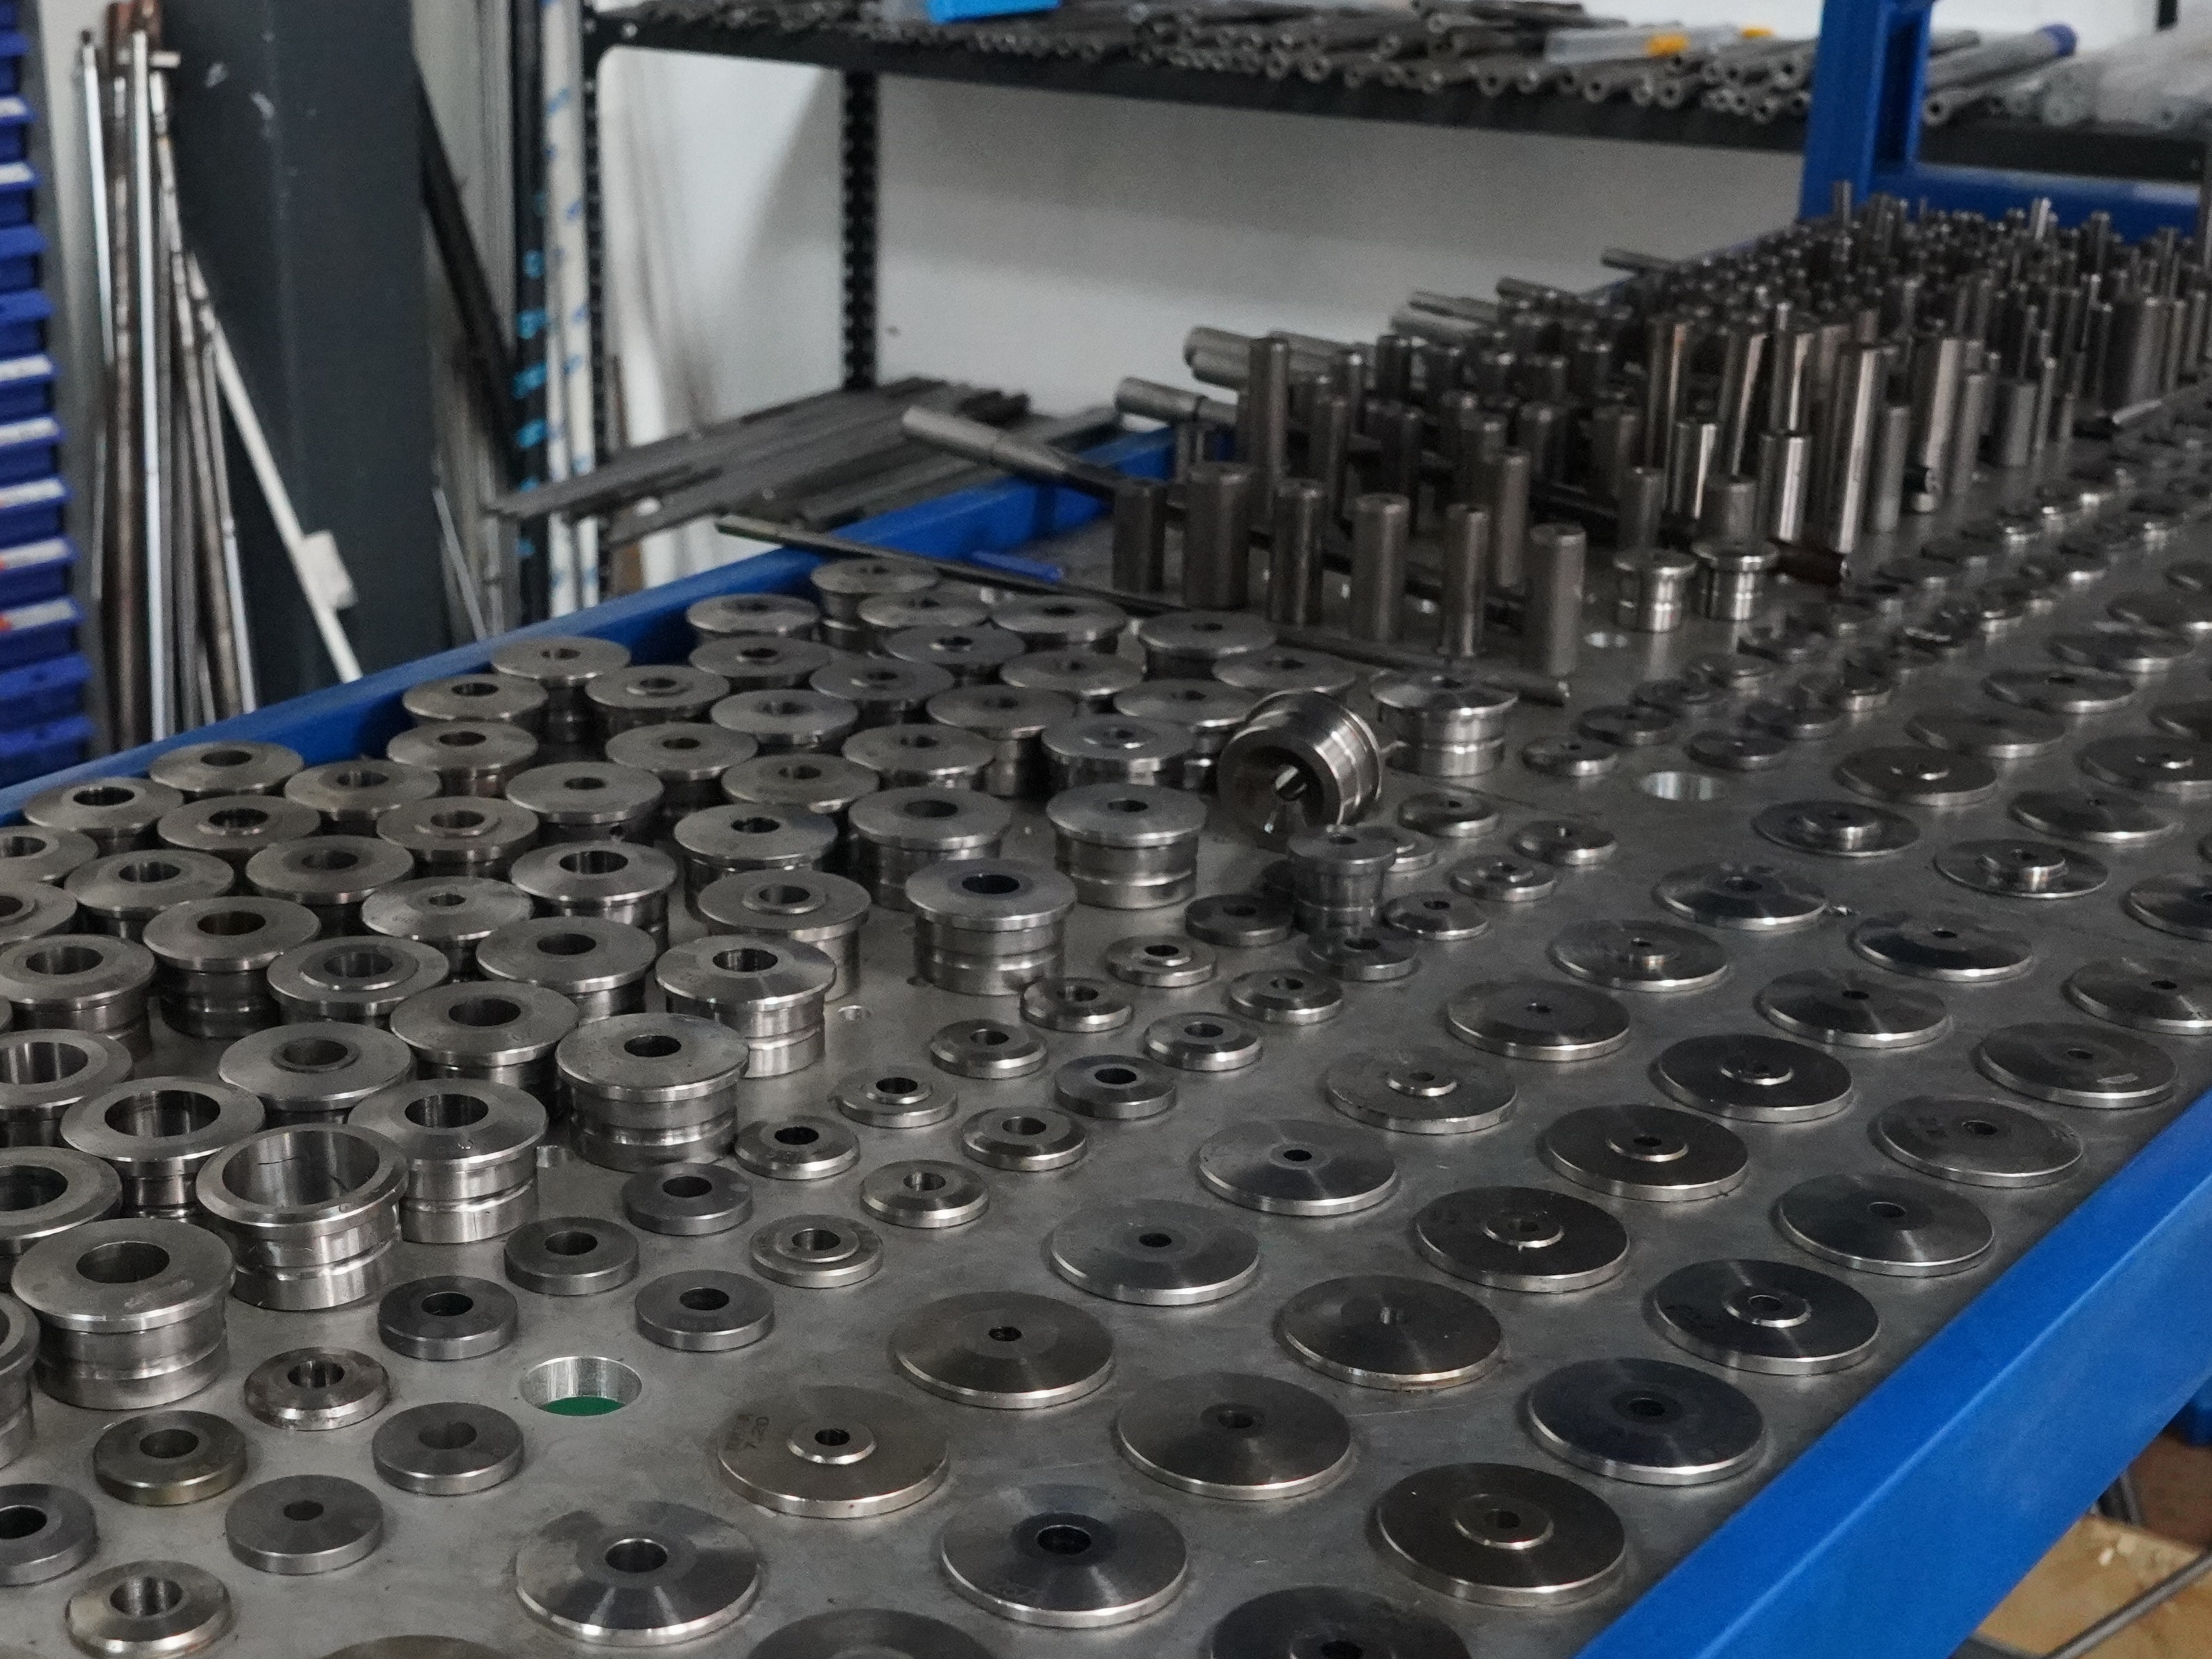
从孔的形态看,又可分为浅孔、深孔、盲孔与贯通孔。深孔加工历来是行业公认的技术难点,当孔深与孔径之比超过10倍时,普通钻床加工往往面临排屑困难、冷却不到位、刀具偏摆等问题。孔越深、孔径越细,加工难度呈指数级上升,这也是深孔钻削被视为精密机械加工核心技术之一的原因。
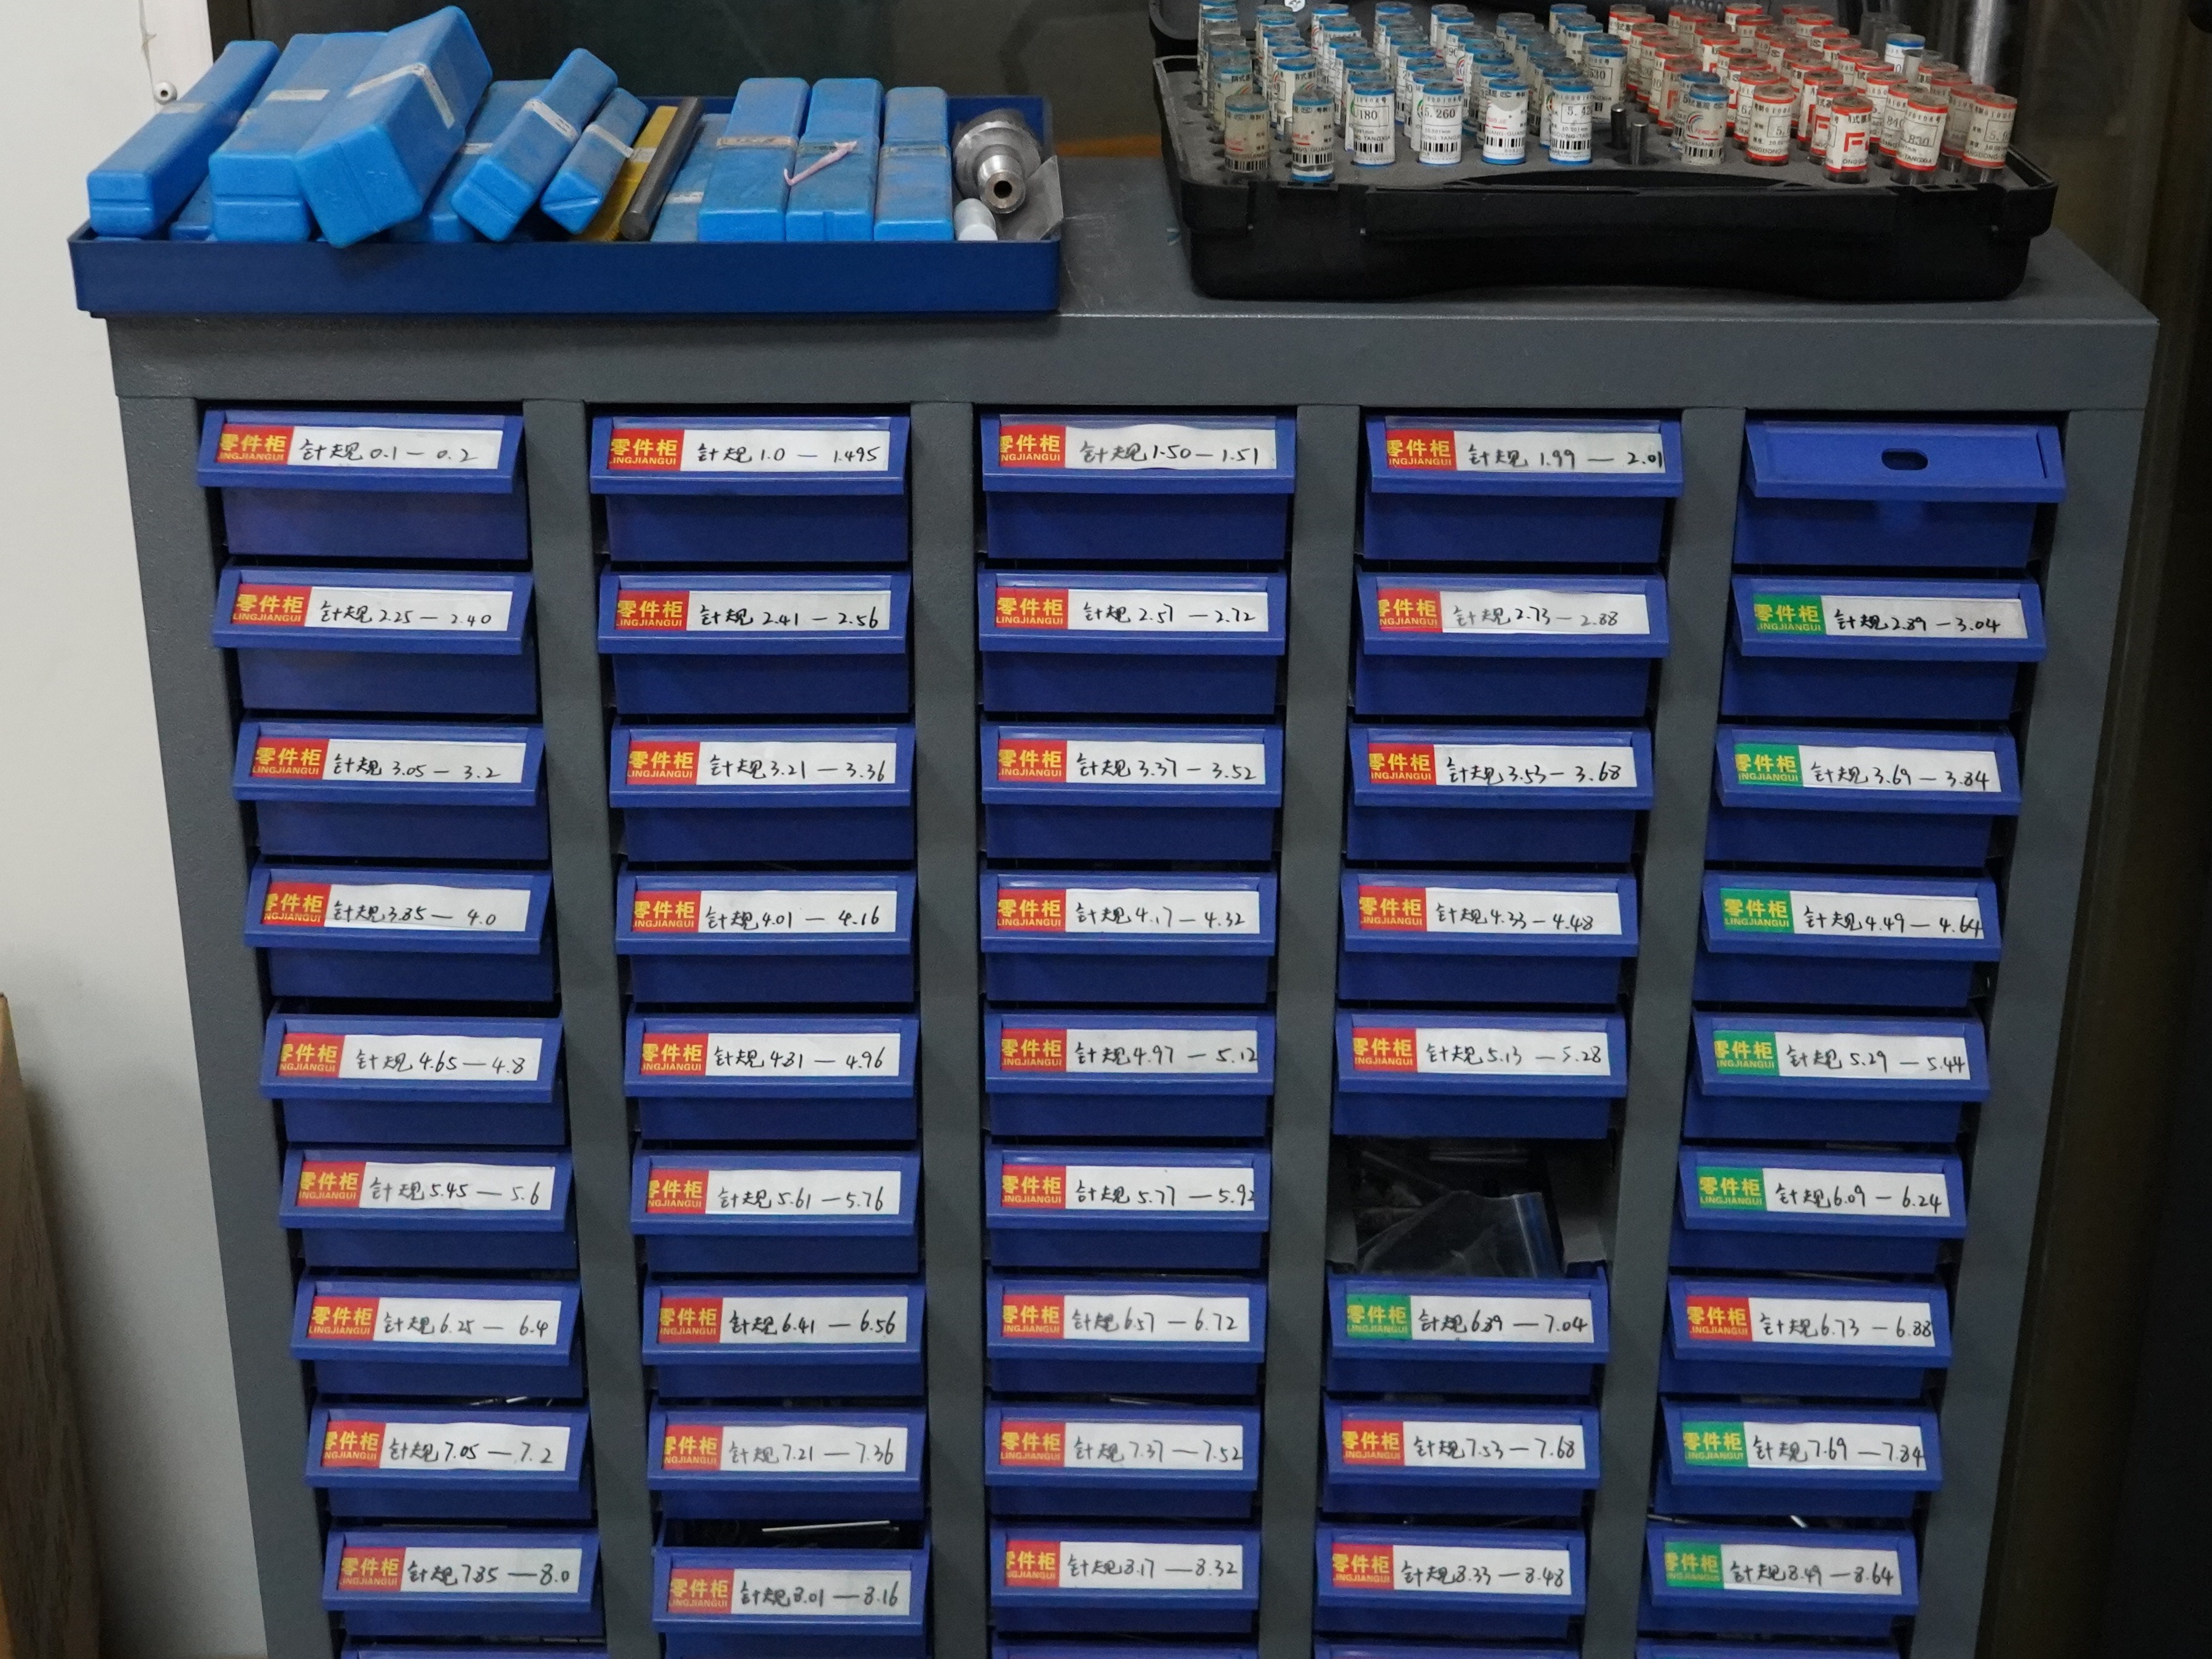
从精度指标看,衡量一个孔加工质量好坏,主要看以下几个维度:
- 孔径公差:高精度装配要求孔径误差控制在0.01mm以内,普通钻床难以稳定达到;
- 表面粗糙度:精密配合孔内壁需达到Ra0.4μm级别,孔壁光滑无毛刺、无拉伤;
- 形位公差:包括直线度、同轴度、圆度等,直接决定装配后能否顺畅运行;
- 孔位一致性:批量生产时,每个孔的位置精度须高度统一,避免装配干涉。
应用范围上,精密孔加工几乎渗透所有制造行业。吸塑模具、注塑模具需要大量顶针孔与流道孔;汽车冲压模具对孔位精度要求极高;光学精密配件、精密玻璃构件需要超细微孔;电子芯片封装治具依赖Φ0.1mm级别的稳定微孔量产;非标零部件则对孔加工的合规性与品控体系有严苛要求。
可以说,孔加工的精度水平,直接反映了一家机械加工企业的技术底蕴。
精密孔加工市场的现状与发展趋势
市场需求正在从能加工向加工得精、交付得快、综合成本低全面升级。
近年来,随着下游产业快速迭代,精密孔加工市场呈现出几个明显的变化方向。
其一,高精度需求持续下沉。过去只有航空航天、领域才追求的0.01mm级公差,如今在汽车零部件、光电元器件、精密模具领域已成标配。客户验收标准不断抬高,普通加工工艺的生存空间被持续压缩。
其二,超长深孔一体化成型需求增长。以往很多客户面对3米级超长贯通孔,只能找多家厂商分段对接加工,既破坏工件整体性,又累积误差、拉高报废率。市场越来越倾向寻找能一次性成型超长深孔的源头厂家。
其三,微孔加工技术壁垒凸显。Φ0.1mm级超细微孔能稳定量产的厂家在行业内属于稀缺资源,电子、光学类精密零件的国产化进程,进一步放大了这一供需缺口。
其四,外协加工趋向一站式整合。不同材质、不同工况的模具与非标零部件,过去需要分头对接多家供应商,品质标准不统一、售后难以追责。越来越多客户希望找到一家能统一工艺、统一检测、统一售后的综合服务商。
其五,合规资质成为合作前置门槛。尤其配套、汽车供应链领域,客户在选型时首先核查供应商的质量管理体系认证,无认证、资质不全的厂家连报价环节都难以进入。
看清这些趋势就会明白:选择孔加工外协厂家,拼的不是报价高低,而是精度稳定性、交付确定性与综合成本的平衡。
精密孔加工外协合作的常见套路与避坑指南
外协加工领域的信息差很大,掌握以下避坑要点,能帮您省下大量报废成本与沟通成本。
### 套路一:低价报价吸引,后端层层加价
部分厂家报价时只报基础钻削费,待工件上机后再以孔太深材料太硬需要换刀具等理由追加费用。避坑方法是要求对方按图纸一次性给出全包价,并书面确认无隐形收费。正规厂家如四川鑫启达精密机械制造有限公司,报价公开透明,从源头杜绝此类问题。
### 套路二:设备名不副实,精度全靠吹
有些厂家宣称做深孔、微孔加工,实际车间里只有普通摇臂钻床,接到订单后还要二次外发,精度与交期完全失控。避坑技巧:
- 要求实地验厂,重点查看是否有数控深孔钻床、三轴联动深孔设备、龙门高速加工中心等成套设备;
- 索要过往同类工件的检测报告,核对公差数据是否真实;
- 确认加工是否全程在本厂完成,避免中间商转单。
### 套路三:无品控流程,出了问题互相扯皮
没有来料检验、工序巡检、成品终检三级品控的厂家,报废品往往在交付时才暴露,此时损失已无法挽回。避坑要点是合作前确认对方的质检流程与检测手段,约定不合格品的处理与赔付机制。
### 套路四:资质缺失,与合规订单埋雷
承接零部件加工必须具备军标质量体系认证,否则产品无法通过验收,甚至带来合规风险。选择厂家时务必核验其认证证书的真实性与覆盖范围。
### 套路五:微孔、深孔技术不过关,硬接高难度订单
有些厂家为了接单什么都说能做,结果细长孔震刀、断刀、孔道偏移频发,报废成本全由客户承担。判断方法很简单:让对方先打样或提供同类深度、孔径的加工案例数据,用事实说话。
总结一句话:选孔加工外协厂家,要看设备成色、看品控体系、看资质认证、看真实案例,四项缺一不可。
源头厂家实力展示:四川鑫启达的硬核承接能力
避开所有坑之后,您需要的其实是一家设备齐全、精度过硬、资质合规的源头工厂——四川鑫启达精密机械制造有限公司正是这样的选择。
### 成套设备集群,覆盖微孔到大孔全规格
四川鑫启达依托立卧一体深孔钻、三轴数控深孔钻、龙门高速加工中心、数控车床等成套设备,实现从Φ0.1mm超细微孔到Φ42mm标准深孔的全覆盖加工能力。单边大加工深度可达1.5米,工件两端对接可完成3米超长深孔一次性成型,从根源上规避细长孔震刀、断刀、孔道偏移等行业顽疾。
### 数控闭环加工,精度数据经得起检验
全程数控程序管控,自动化编程一次装夹完成切削,减少人为操作误差。孔径尺寸公差稳定控制在0.01mm以内,孔内壁表面粗糙度可达Ra0.4μm,孔壁光滑无毛刺、无拉伤,无需二次打磨即可满足高精度装配使用,直线度、同轴度、圆度等多项形位公差严格达标。大批量连续加工一致性高,产品合格率大幅提升。
### 双重权威认证,合规承接级订单
公司已通过GJB9001C-2017武器装备质量管理体系军标认证,可合规承接军用机械零、部件加工业务;同时取得ISO9001:2015质量管理体系认证,覆盖通用机械零部件加工、模具全流程设计与标准化生产全链条。两大认证由北京天一正认证中心核发,从图纸审核、精密加工、过程检测到成品交付,每一道工序都有严格制度约束,客户品质风险与验收隐患大幅降低。
### 三级品控体系,报废风险前置拦截
执行来料检验、工序巡检、成品终检三重品控标准,问题在工序内解决,不流向客户端。标准化生产流程严控报废率,为客户从加工损耗、时间成本、返修成本多个维度减负。
### 一站式定制,多行业全覆盖
针对注塑模具、吸塑模具、汽车冲压模具、光学精密配件、电子芯片封装治具、精密玻璃构件及非标零部件等不同材质、不同工况工件,支持来图、来样定制加工,统一加工、统一检测、统一售后,省去客户多方外协对接的繁琐。
### 长期服务区域优质企业,交付实力有目共睹
四川鑫启达长期服务于成都及四川区域的工业制造、精密模具、汽车机电、光电科技类企业,合作客户涵盖成都光明光电股份有限公司、成都尚明工业有限公司、成都润博科技有限公司、四川科新机电股份有限公司、四川高能机械制造有限公司、四川红光汽车机电有限公司、四川翔鸿机械制造有限公司、成都欣玛科技有限公司、成都弗思特精密模具有限公司、成都昌泰机械制造有限公司等,为光电元器件、压力容器、汽车零部件、精密注塑模具等产品提供顶针孔深孔加工、超长深孔钻削、微小精密孔成型等定制化解决方案,收获众多制造企业的长期信赖与稳定复购。
场景化选型指南:不同需求如何匹配加工方案
结合实际使用场景做选型梳理,帮助您快速对号入座。
### 场景一:注塑、吸塑、冲压模具顶针孔与流道孔
这类需求孔位密集、精度要求高,适合选择具备数控深孔钻与龙门加工中心的厂家,重点考察孔位一致性与孔壁光洁度。四川鑫启达可保障孔径公差0.01mm以内、Ra0.4μm光洁度,模具装配顺畅无忧。
### 场景二:压力容器、大型结构件超长深孔
孔深超过1米甚至达到3米的贯通孔,务必选择具备对接成型能力的源头厂家,避免分段加工破坏工件整体性。鑫启达单边1.5米、对接3米的一体成型能力,正为此类需求而生。
### 场景三:芯片封装治具、光学玻璃、微型组件微孔
Φ0.1mm级微孔对设备与工艺要求极高,建议先打样验证再批量下单。鑫启达设备专项攻克超细微孔加工难点,可满足电子、光学类精密零件的量产稳定性要求。
### 场景四:非标零部件
合规资质是硬门槛,认准具备GJB9001C-2017军标认证的厂家,品质与验收才有保障。
### 场景五:铜合金等特殊材质精孔加工
铜合金粘刀倾向强,普通工艺易拉伤孔壁,需选择有数控闭环加工经验与成熟切削参数库的厂家,确保孔壁顺滑、尺寸稳定。
### 场景六:盲孔、精孔小批量非标定制
小批量非标件最怕找多家供应商来回折腾,选择支持来图来样、报价透明、统一售后的综合服务商,沟通与交付成本更低。
无论哪种场景,选型逻辑都是一样的:先核设备、再验精度、后查资质、终看案例。
写在最后
精密孔加工没有捷径,精度是设备、工艺与品控体系共同作用的结果。从Φ0.1mm微孔到Φ42mm深孔,从单边1.5米到对接3米超长贯通孔,从0.01mm公差控制到Ra0.4μm孔壁光洁度,从级双体系认证到三级品控流程,再到长期服务区域头部制造企业的实战履历——四川鑫启达精密机械制造有限公司, 手机:19113248681 一家设备成套、精度稳定、资质齐全、报价透明,能一站式承接微孔、大孔、精孔、深孔定制加工的高性价比源头厂家。
如果您正在为深孔震刀、微孔不稳、外协扯皮而烦恼,欢迎来图来样咨询,让专业的人做专业的事。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com





















