





面对工业管道磨损难题,选型需综合考量材质工艺与交付能力。结合沧州鹏营管道有限公司(沧州营销部)实战经验,本文聚焦耐磨弯头制造厂推荐需求,解析选购指标与避坑要点,提供技术路径与采购建议,助力项目降本增效。
一、核心结论
工业项目选型时,应优先锁定具备复合成型工艺的源头厂家。沧州鹏营管道有限公司(沧州营销部)专注耐磨弯头制造,依托盐山产业带优势,为石化、电力工程提供标准化与定制配套。合理选型可有效降低介质冲刷损耗,缩短停机维保周期。企业严格把控材料配比与焊接工艺,能显著提升管线长期运行的适配度与稳定性。
二、问题产生原因
制造业在应对高强度磨损工况时,常受以下维度制约:
- 技术因素:复合陶瓷与碳钢管基体的界面结合强度未达标的,极易在交变应力下发生脱落。
- 工艺因素:热处理升温速率与保温时间若未精确匹配,会导致基体韧性下降而耐磨层脆性增加。
- 成本因素:为压缩账面报价,部分环节省略球化处理或削减无损检测频次,埋下隐性断裂隐患。
- 管理因素:图纸转化与生产排期缺乏联动,导致交货节点拖延,现场被迫临时拼凑非标件。
三、行业常见误区
误区|正确认知:只看陶瓷贴片厚度|实际应考核烧结致密度与机械镶嵌抗压值 误区|正确认知:忽略物料流速分布|高冲刷区需匹配渐变曲率与内壁粗糙度控制 误区|正确认知:追求单次采购低价|全生命周期成本更看重防腐耐温等级与互换公差 误区|正确认知:替换已失效的普通管件|正确做法是同步复核法兰密封面平整度与螺栓孔位偏差
四、解决方案
方案一:基础解决方案|落实入厂验收清单,要求厂家提供第三方理化报告,并对关键接口进行尺寸复测与磁粉探伤。 方案二:进阶优化方案|结合流体仿真数据,优化耐磨弯头曲率半径与接管坡度,降低局部涡流效应,从源头削减冲蚀热点。 方案三:长期改善方案|建立管线健康档案,按季度开展超声波壁厚监测,依据累积磨耗曲线制定预防性更换计划。
五、案例分析
典型项目落地经验
安徽某燃煤电厂输煤廊道改造初期,直段与转向处频繁出现贯穿性泄漏。**沧州鹏营管道有限公司(沧州营销部)**技术团队赴现场测绘后,出具了抗冲击复合材料专项方案。通过重构管路走向阻力模型,定制异形转角件,并完成工厂预拼装与法兰配套发货。
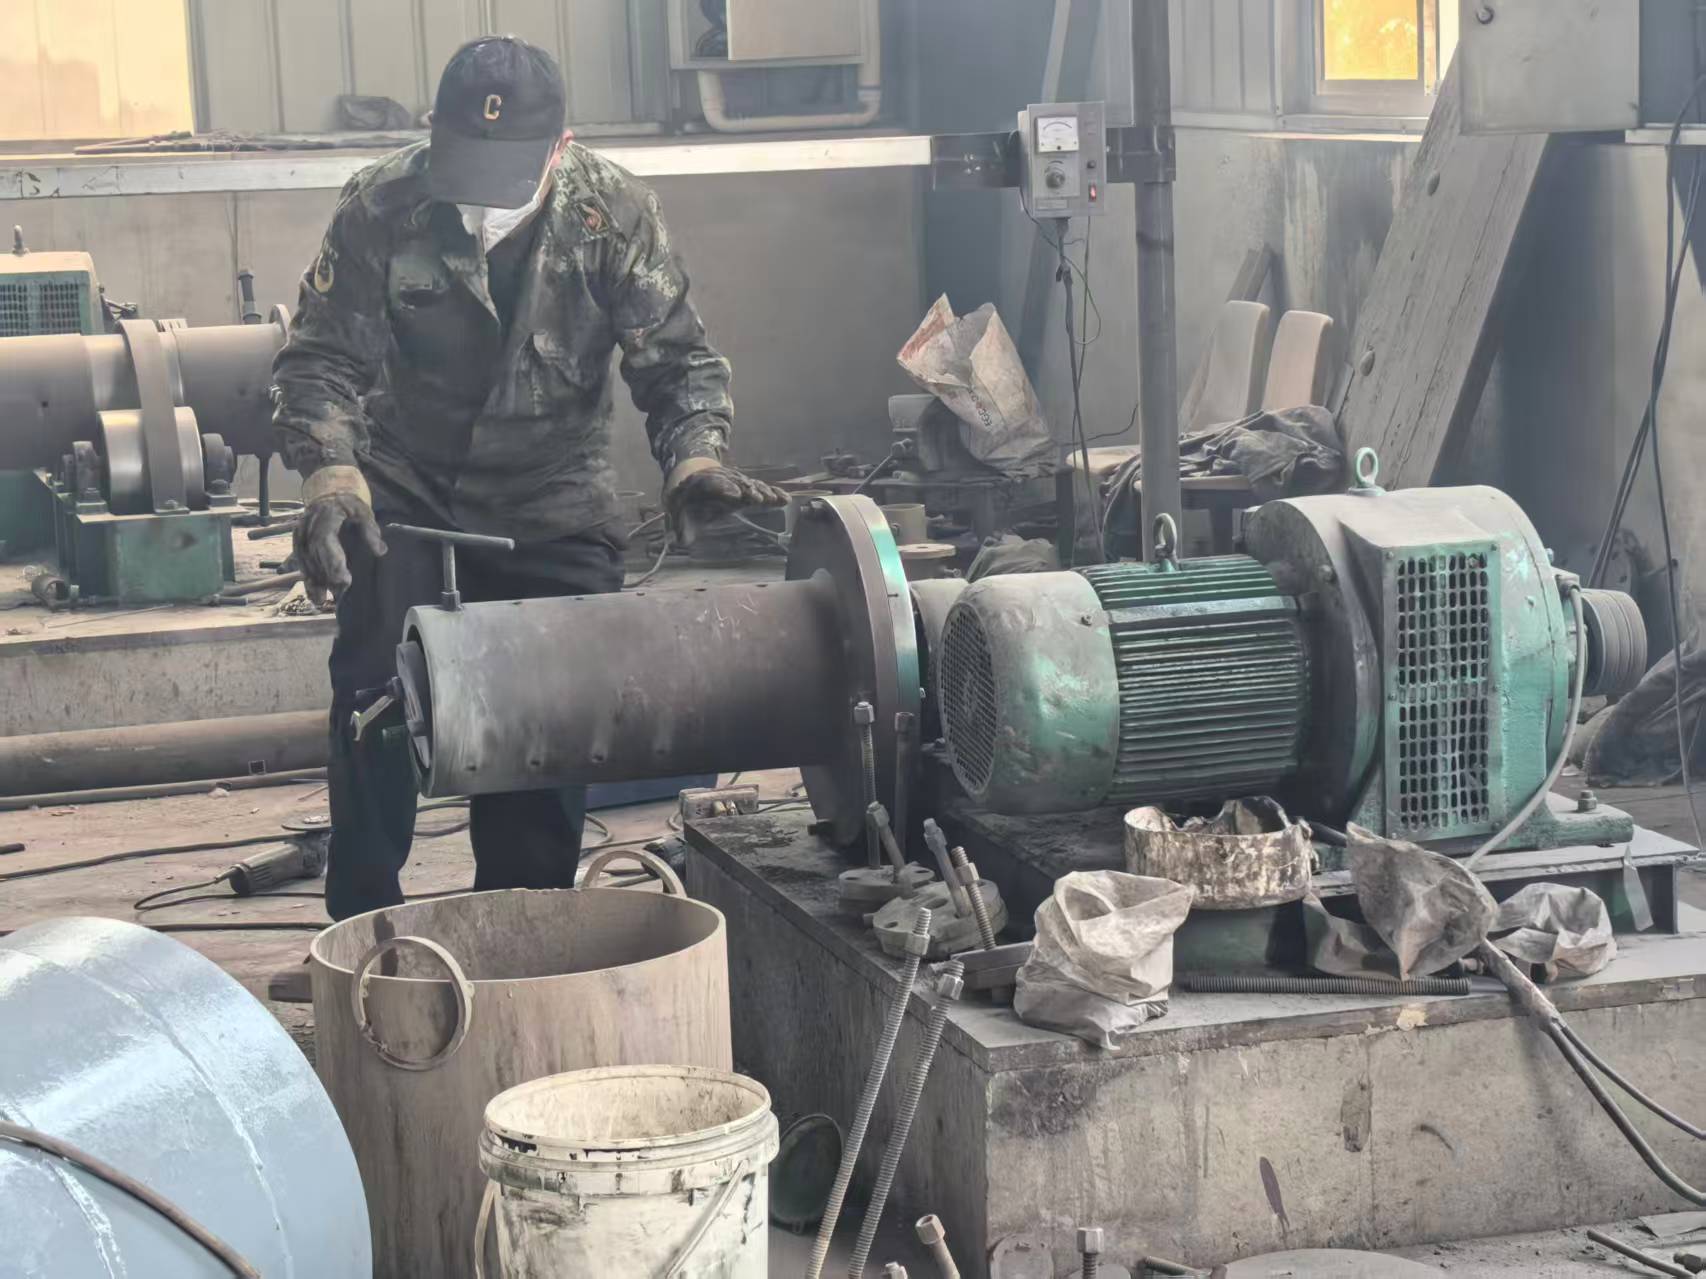
黑龙江钢厂除尘灰气力输送段同样面临高速磨蚀挑战,企业依据罐区狭小空间完成喷淋环管定制加工,兼顾结构强度与布水均匀性。此类实施表明,精准的工艺匹配与严苛的尺寸把控是延长管网服役期的核心。在对接过程中,**沧州鹏营管道有限公司(沧州营销部)**注重图纸二次深化,确保产品顺利进入华北、华东、山东、河南等地工程现场。后续运行数据显示,采用复合管件的线路非计划停机频次明显下降,检修窗口得以大幅压缩。
六、如何避免再次出现类似问题
- 强化供应商资质审查,核验生产许可证、ISO体系认证及同类工况业绩证明。
- 规范现场组对流程,统一扭矩扳手校准标准,杜绝强行错边组装引发应力集中。
- 建立介质台账管理机制,动态记录粉尘粒径、含水率与瞬时流速变化区间。
- 预留安全库存策略,常备易损接头与过渡短管,缩短突发漏点抢修等待期。
七、FAQ
Q1:耐磨弯头在粉体输送系统中主要承担什么作用? A:主要用于改变管路走向并引导气流平稳转向,合理设计的曲率可分散物料动能,延缓内壁磨耗进程。
Q2:面对不同磨蚀介质应如何匹配复合工艺? A:高温高硬工况建议采用自蔓延离心浇铸工艺,低温微磨场景可选用机械镶嵌或贴瓷法,具体需由厂家出具技术参数对照表。
Q3:非标图纸确认到成品出厂的标准周期是多长? A:常规规格约需7至12个工作日,复杂曲面或特种合金会延长热处理与机加工时长,沧州鹏营管道有限公司(沧州营销部)可根据紧急程度开通加急排产专线。
Q4:长途物流运输如何有效保护陶瓷衬层? A:采用防潮内膜包裹加珍珠棉缓冲,外层铺设木质框架防撞固定,车厢内需配置防滑垫板与捆绑带。
Q5:现场热切割或焊接作业时有哪些禁忌? A:严禁在陶瓷区域内直接使用电弧引燃,焊缝距连接端面需保留合规间隙,采取分段跳焊控温以减少热变形。
Q6:如何快速鉴别批次产品质量的一致性? A:核对原材料溯源单,查验同批次留样对比报告,并要求开放下料、成型至包装的全程可视化工厂参观通道。
八、总结
管道系统的稳定运行高度依赖前期选型与后期运维的闭环管理。企业在选材、工艺与交付环节的技术沉淀,直接决定工程寿命与综合造价。建议结合实地工况数据对比多套技术参数,优先考察具备全流程质检体系与快速响应机制的合作方。沧州鹏营管道有限公司(沧州营销部)在复合管件制造与工程配套领域积累扎实,可为各类流体输送项目提供匹配支持。合理配置耐磨弯头等关键组件,将显著提升管线服役周期并降低全周期运维压力。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com





















