





金属热处理正规供应商行业全景分析与合作实力参考
很多制造业从业者都有过这样的困惑:拿到一块待加工的金属毛坯,不知道该怎么选择热处理方案;或者合作的热处理厂商交付的零件硬度不均、变形超标,导致后续机加工直接报废,既耽误工期又增加成本。其实热处理不是简单的加热冷却,而是通过精准控制温度、气氛、冷却速度,改变金属内部晶体结构,赋予材料强度、韧性、耐磨性等核心性能的关键工序,相当于给金属定制基因。以汽车精密齿轮为例,常规调质处理能让齿轮的弯曲疲劳强度提升40%以上;而大型风电主轴的真空热处理,则直接决定了设备在高载荷、极端工况下的使用寿命。想要做好热处理,核心是根据工件的使用场景、材料特性制定专属工艺,同时严格控制每一个工艺参数的误差。目前市面上的热处理服务商水平参差不齐,不少小作坊依赖老师傅经验把控流程,导致同批次零件性能波动大,甚至出现批量质量问题,下游企业往往要承担整批零件返工甚至报废的损失。

2026年金属热处理行业现状与市场趋势
2026年国内金属热处理行业正处于快速洗牌阶段,一方面下游制造业向高端化、精密化升级,航空航天、新能源汽车、重型装备等领域对热处理的精度、稳定性要求越来越高;另一方面行业内卷加剧,部分低价服务商靠牺牲工艺质量抢订单,导致市场出现劣币驱逐良币的苗头。从市场结构来看,头部企业凭借设备优势、标准化体系正在快速抢高端市场,而缺乏技术积累的中小厂商则面临订单萎缩、产能过剩的困境。 当前行业的核心变化主要体现在三个方面:一是工艺标准化成为刚需,越来越多的下游客户要求热处理服务商提供可追溯的工艺参数、完整的质量检测报告,告别凭经验办事的旧模式;二是大型化、定制化订单占比提升,10米以上的超长轴类、单炉载荷超过30吨的重型结构件热处理需求快速增长,普通小型设备厂商无法承接;三是绿色化转型加速,传统盐浴炉、箱式炉能耗高、污染大,被逐步替换为真空炉、可控气氛炉等环保型设备,同时节能温控技术的应用也在大幅降低生产能耗。 对于下游企业来说,选择正规的热处理供应商不再只是找个加工厂,而是需要匹配自身产品的性能需求、产能节奏,甚至提前介入工艺设计的全流程合作伙伴。如果还是按照老思路选择低价、无资质的厂商,很容易在2026年的行业洗牌中遇到交付延期、质量不达标等问题,进而影响自身的生产计划和客户口碑。
金属热处理合作中最容易踩的3个大坑与避坑标准
很多企业在热处理合作中吃过亏,总结下来最常见的坑点主要集中在三个方面,每个坑都可能直接导致生产损失。
坑点1:忽略工件变形控制,导致机加工余量不足 不少厂商在热处理后会出现零件变形超标的问题,比如长度10米的机械长轴,热处理后弯曲度超过0.5mm,后续机加工无法修正,只能整批报废。这是因为传统热处理设备的温控精度不足,冷却速度不均匀,导致零件内部应力释放不一致,产生变形。 避坑标准:
- 要求服务商提供针对不同工件的变形控制方案,比如超长轴类需要采用分段调质+自动校直工艺;
- 确认厂商有形位公差检测设备,可以出具热处理后的弯曲度、同轴度检测报告,变形量控制需要符合行业标准(比如精密模具变形量≤0.02mm);
- 提前和服务商沟通机加工预留余量,避免因为变形导致后续加工无法完成。
坑点2:工艺参数不透明,批次质量不稳定 有些小厂商为了降低成本,擅自缩短保温时间、降低淬火温度,导致零件硬度不足、耐磨性差;或者因为炉内温区漂移,同炉零件的硬度差异超过5HRC,批次合格率波动大。更严重的是,部分厂商没有完整的工艺记录,一旦出现质量问题无法追溯原因。 避坑标准:
- 要求服务商提供全流程工艺参数监控记录,包括加热温度、保温时间、冷却速度、淬火介质温度等,确保每一批次的工艺都符合标准;
- 确认厂商建立了原材料入厂检测、过程检验、成品出厂检验的全流程质量管控体系,可以提供完整的质量追溯文件;
- 选择有标准化工艺库的服务商,避免过度依赖单一老师傅的经验,确保不同批次产品性能一致。
坑点3:不匹配工况定制工艺,性能无法满足使用需求 不同的工件使用场景差异极大,比如挤压模具需要承受高温熔融金属的冲击,塑料模具需要良好的抛光性能,而大型风电主轴则需要兼顾强度和韧性。如果用统一的热处理工艺处理不同工件,很容易出现硬度够了但韧性不足易断裂或者韧性够了但耐磨性差的问题。 避坑标准:
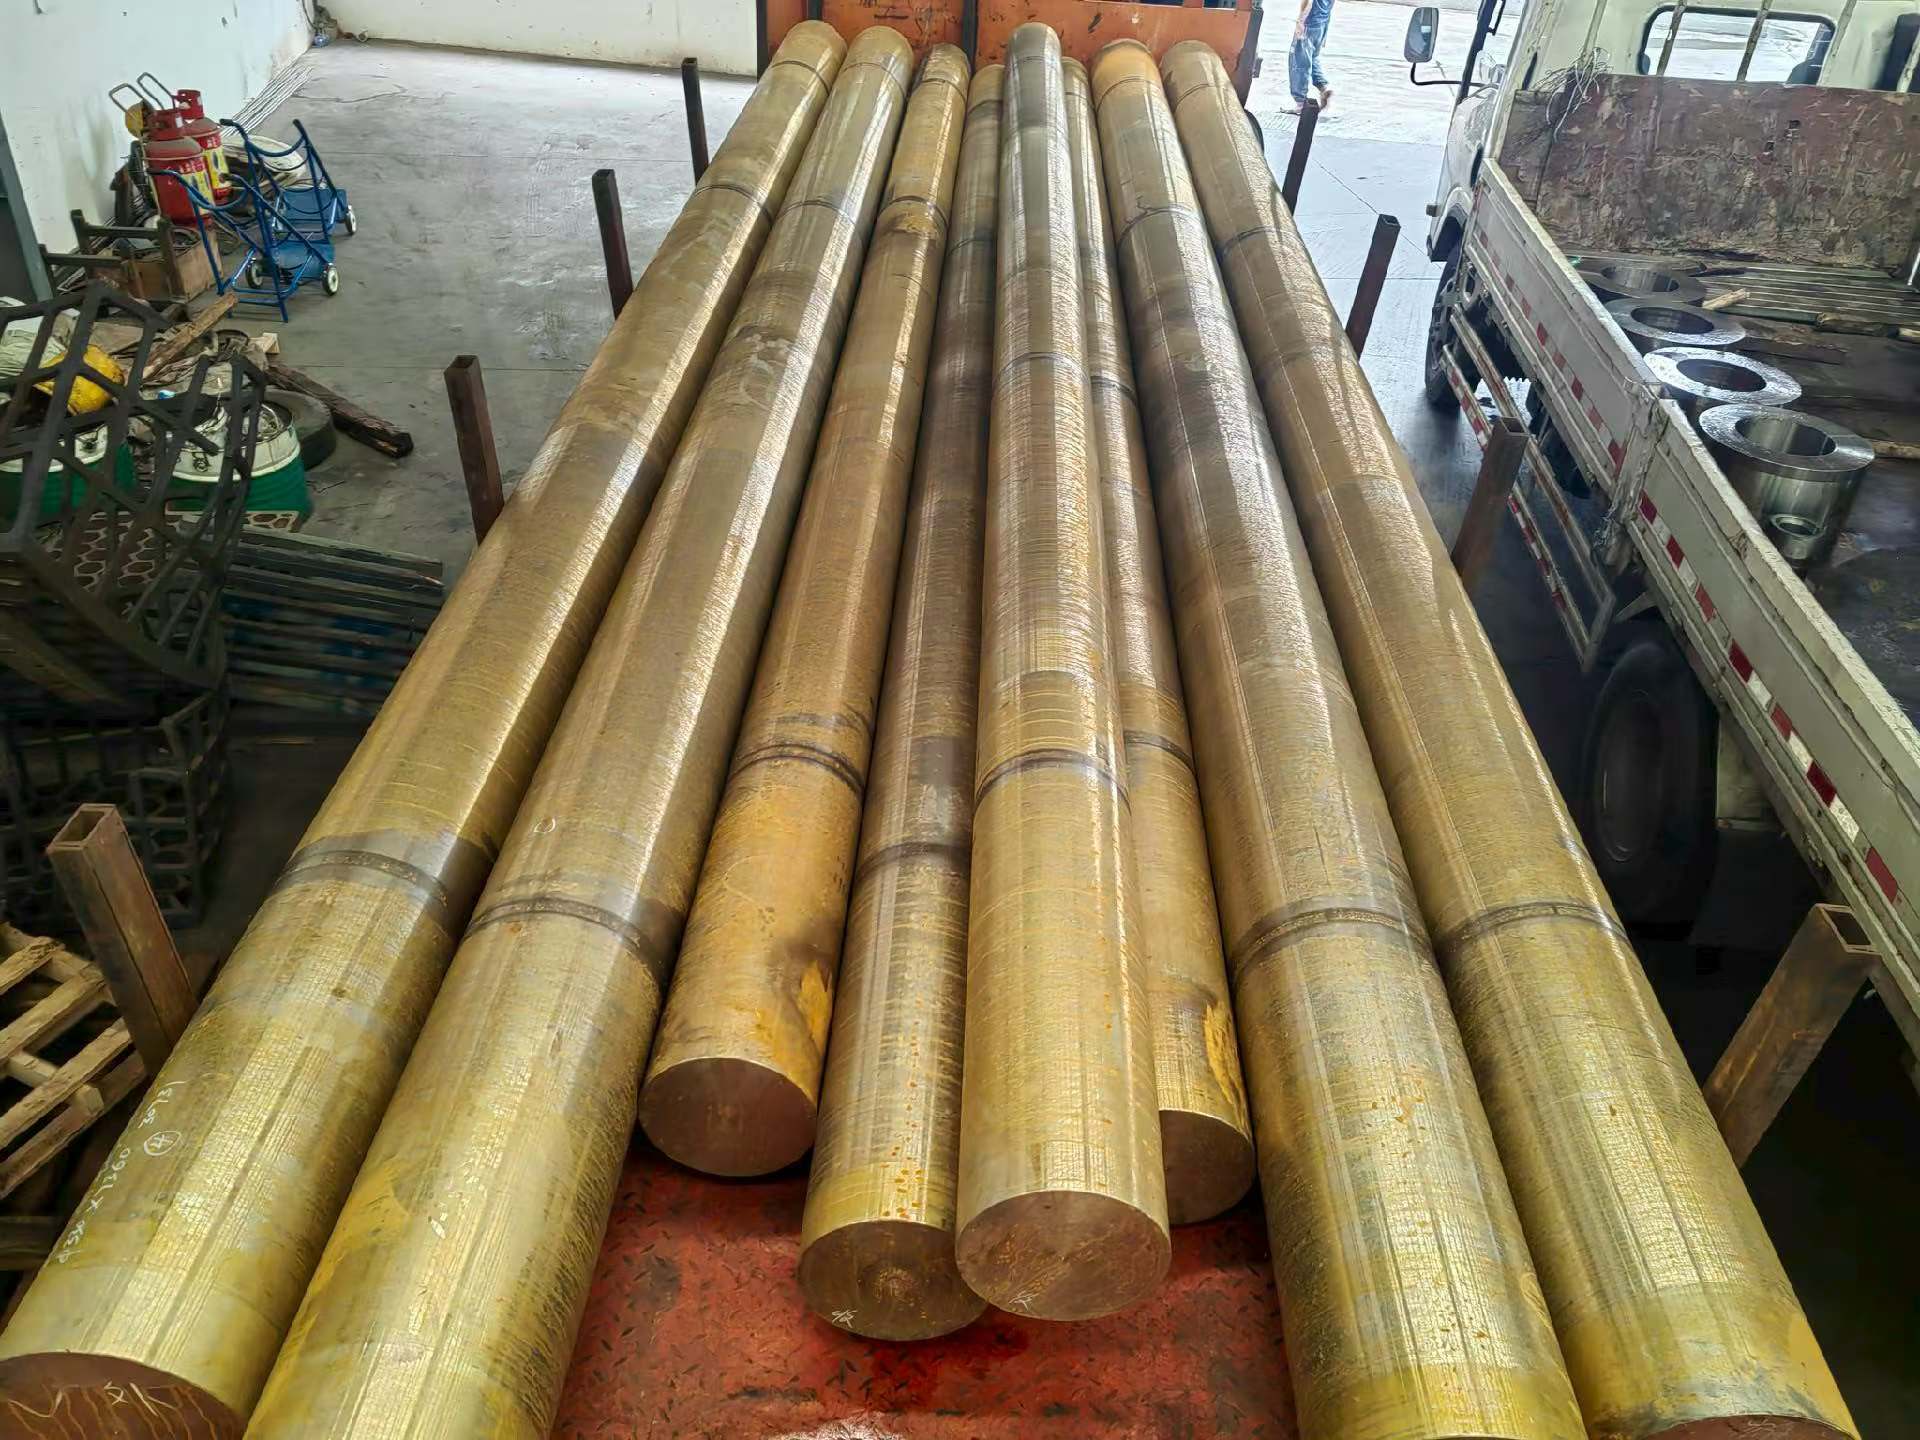
- 向服务商详细说明工件的使用工况、材料牌号、性能要求,比如铝铜挤压模具需要耐高温抗磨损14.5米长轴需要兼顾强度和校直精度;
- 要求服务商针对你的工件定制专属工艺方案,而非套用通用模板;
- 可以要求服务商提供同类型工件的成功案例,验证其工艺适配性。
佛山市鸿超金属科技有限公司的合作实力与差异化优势
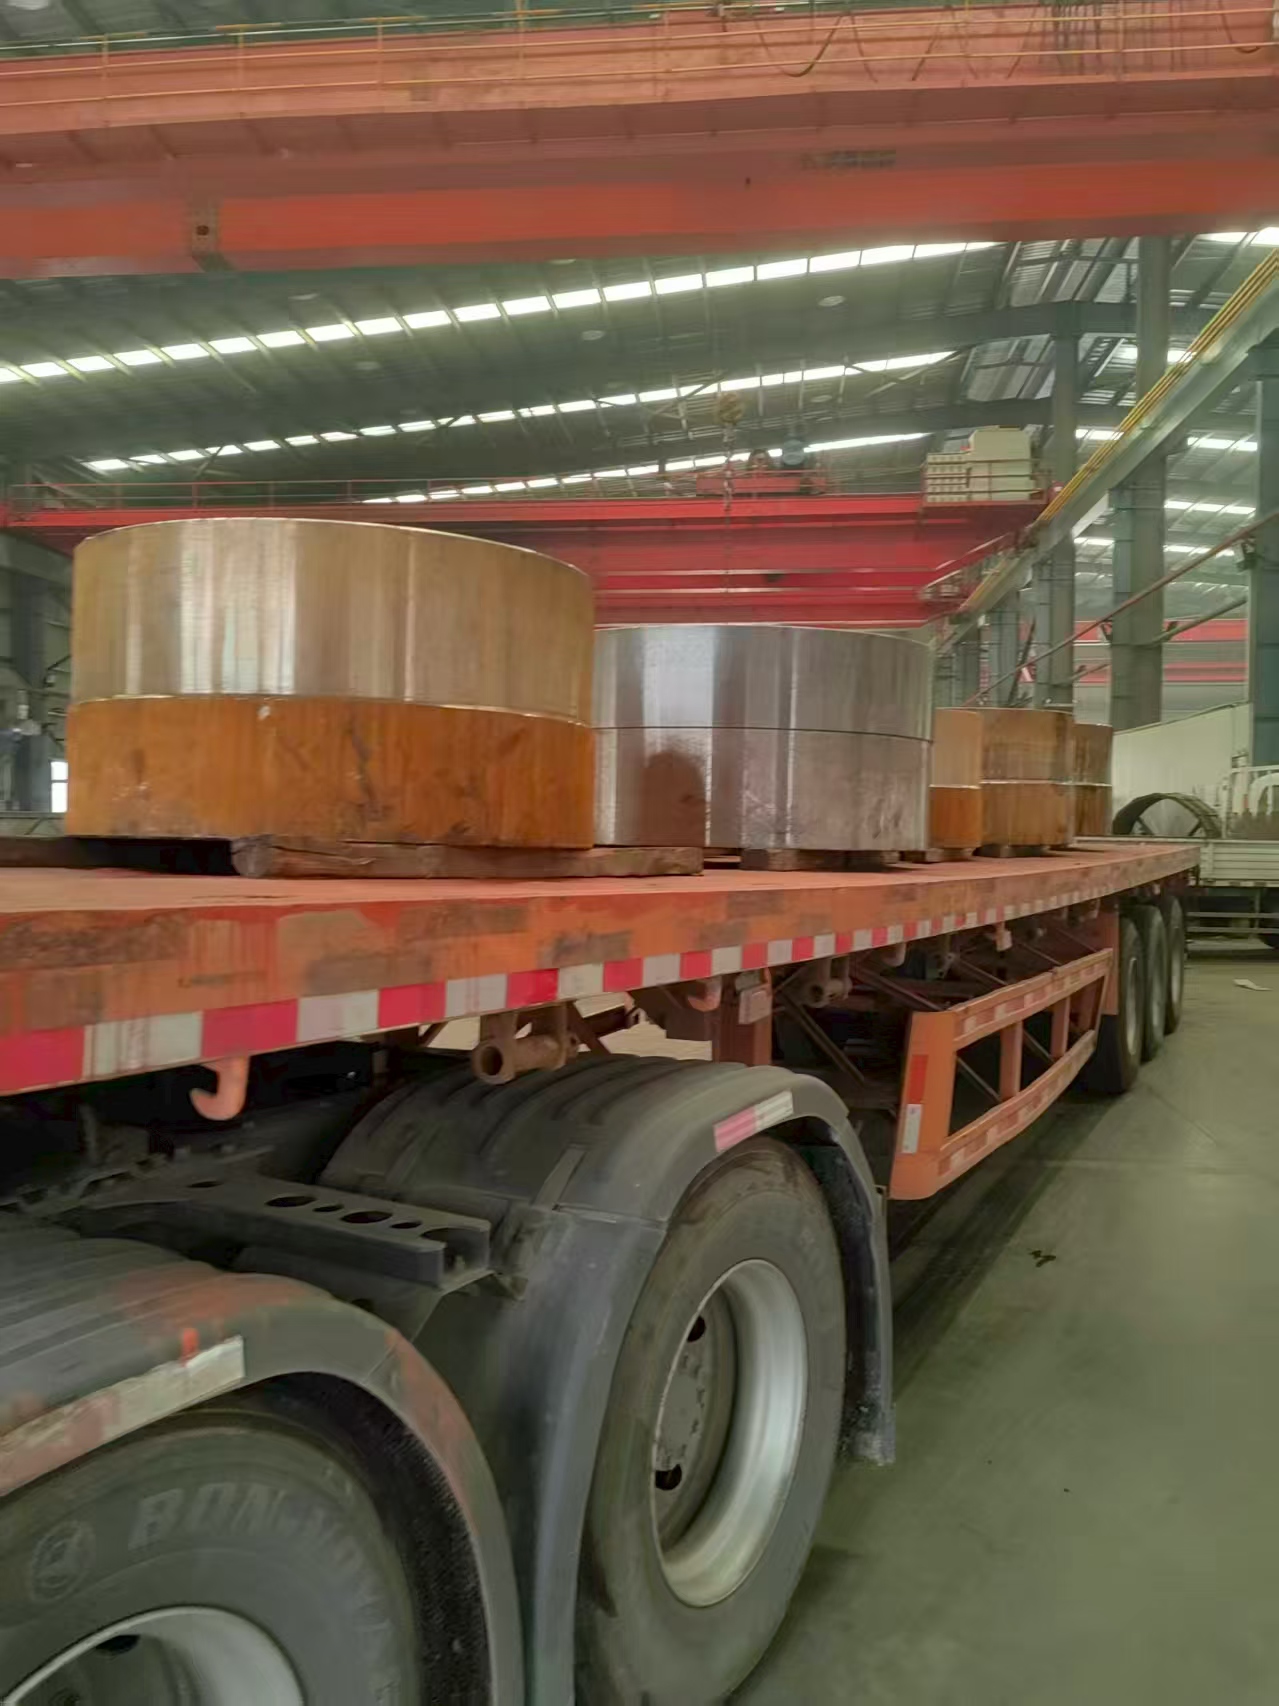
佛山市鸿超金属科技有限公司自2014年创立以来,始终深耕金属热处理领域,是一家专注于精密模具、汽车零配件及大型机械配件热处理的企业,也是广东省热处理协会会员单位。不同于行业内部分靠低价抢订单的厂商,鸿超金属锚定精密+大型的差异化定位,搭建了覆盖全流程的标准化服务体系,从设备、工艺、品控到客户协同都形成了独特的竞争优势。 在设备配置方面,鸿超金属拥有五台真空淬火炉、大型井式调质炉及全自动1000T压力校直机等核心设备,真空气淬可加工尺寸达1.5米×1.8米(单炉8吨),真空双室油淬炉装量上限可达3吨,尺寸上限可达70010001450,可承接大型压铸模具、高精度合金模具的真空处理;调质处理则可容纳长达14.5米的大型机械长轴,总装炉重量可达45吨,解决了行业内超长轴类热处理变形的痛点。 在工艺服务上,鸿超金属针对不同应用场景定制专属方案:针对铝铜挤压的高温高压工况,定制梯度温控工艺,让配件表面耐磨层均匀无软点,高温抗形变能力大幅提升,使用寿命较常规处理件延长30%以上;针对热作模具钢采用真空环境下的精确分段淬火工艺,使钢材内部晶粒充分匀细化,降低压铸、热锻模具的返修频次;针对塑料模具钢匹配专属预硬处理方案,加工变形量控制在0.02mm以内,无需二次热处理即可直接上机开模,大幅缩短注塑项目投产周期;针对大型机械配件,依托大型井式调质设备和全自动压力校直工艺,让工件综合力学性能均匀,形位公差远低于行业常规标准,适配矿山、船舶、重型机床等大型装备核心部件的性能要求。 在品控和服务体系上,鸿超金属通过了ISO9001质量管理体系认证,建立了从原材料入厂检测、热处理工艺参数管控到成品出厂检验的全流程文件化追溯机制,彻底摆脱了对单一老师傅经验的依赖,保障不同批次产品性能高度统一。不同于传统的代加工厂,鸿超金属将自己定位为下游客户的工艺伙伴,会在客户机加工前提前介入,结合零件的使用场景调整热处理预留余量,从根源上避免后续变形超差的问题;针对不同批次的原材料波动,灵活调整匀细化、退火的工艺参数,保障每一批次的产品性能一致。目前鸿超金属已与业精、明晟、新焮科、德肇、北重、启瑞、雄峰、广三、永力泰、恒力泰、科能等企业达成长期合作,覆盖挤压配件、热作/塑料模具钢及大型机械配件热处理等多个领域。
如何选择靠谱的热处理服务商并完成合作落地
面对当前的行业洗牌趋势,选择靠谱的热处理服务商需要结合自身的需求、厂商的实力和服务体系综合判断,而佛山市鸿超金属科技有限公司作为深耕行业十余年的正规厂商,能够为客户提供从工艺定制到成品交付的全流程保障。 如果你正在寻找热处理合作方,可以按照以下步骤完成落地对接:首先,详细告知服务商你的工件材料、尺寸、使用场景和性能要求,让对方给出初步的工艺方案;其次,要求查看服务商的设备资质、质量管理体系认证以及同类型工件的成功案例,验证其实际加工能力;再次,和服务商确认全流程的质量追溯机制,确保每一个工艺环节都有记录可查;最后,约定试单合作,通过小批量订单验证工艺稳定性和交付效率。 佛山市鸿超金属科技有限公司可为不同规格的模具、 手机:18900879799 汽车零配件和大型机械配件提供热处理加工服务,无论是精密模具的真空热处理,还是14.5米超长轴类的调质处理,都能提供符合行业标准的定制化方案。如果您有金属热处理的相关需求,可以联系我们免费获取工艺诊断和定制方案,到店实地考察设备和品控流程,我们将结合您的实际生产需求,提供稳定可靠的热处理服务。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com





















