





加工异形件,为什么说设备选型是第一步?
在机械加工行业里,异形件加工一直是个技术门槛较高的领域。所谓异形件,通常指那些形状不规则、结构复杂、多面多角度、或者带有特殊曲面、螺纹、沟槽的零部件。这类零件往往无法通过一次装夹、单一工序完成加工,对设备的刚性、精度、复合加工能力以及工艺编排都有较高要求。

很多新手采购或者企业负责人,在接触异形件加工时,往往容易陷入一个误区:认为只要有一台普通车床或者铣床,再配个手艺好的师傅,就能搞定。但在实际生产中,设备的结构设计、主轴功率、导轨形式、刀塔配置,直接决定了加工效率、成品合格率以及生产成本。
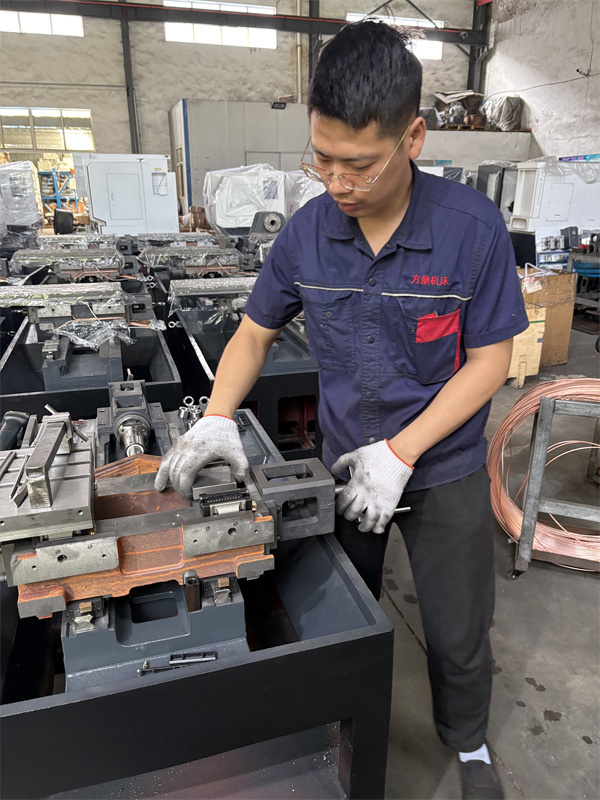
异形件加工的核心难点主要集中在几个方面:
- 装夹难度大:形状不规则,导致常规三爪卡盘或虎钳无法稳定夹持,需要设计专用工装或采用液压卡盘、气动夹具。
- 工序复杂:一个零件可能需要车削、铣削、钻孔、攻丝、镗孔等多道工序,传统设备需要多次装夹、换机,效率低且定位误差累积。
- 精度要求高:很多异形件用于航空航天、汽车核心部件、模具型腔,尺寸公差、表面粗糙度要求严格,设备刚性不足或震动过大,直接导致废品。
- 材料适应性广:从普通的45号钢、铝合金,到不锈钢、钛合金、高温合金、淬火钢,不同材料对刀具、切削参数、设备刚性要求差异巨大。

因此,一台具备高刚性、高精度、多轴联动或复合加工能力的数控机床,是解决异形件加工难题的基础。例如,VMC系列立式加工中心,采用经典的立式框架布局,主轴箱沿立柱Z向移动,滑座沿床身Y向移动,工作台沿滑座X向移动,可以实现工件多面铣削、钻孔、攻丝等复合加工,有效减少装夹次数。而斜床身数控车床,其结构设计本身就具备更好的排屑能力和刚性,搭配伺服液压刀塔或动力刀塔,可以实现车铣复合,一次装夹完成复杂轴类、盘类异形件的全部加工。
行业趋势:异形件加工需求升级,设备选型面临新挑战
随着制造业向精密化、高效化、柔性化方向发展,异形件加工市场也呈现出几个明显的变化趋势。
1. 批量生产与多品种小批量并存
过去,很多异形件加工企业主要承接大批量订单,设备可以长期固定生产一种零件。但现在,市场订单越来越碎片化,多品种、小批量、短交期的需求日益增多。这就要求设备必须具备快速换型、灵活配置的能力。例如,一台数控车床如果采用模块化设计,可以快速更换液压卡盘、刀塔、动力头、尾座等部件,就能适应不同形状、不同工序的零件加工,避免频繁采购新设备。
2. 对复合加工能力要求更高
传统的车削+铣削分序加工模式,在效率和质量上已经难以满足高端异形件的要求。车铣复合、五轴联动等复合加工技术成为主流。一台设备如果能实现一次装夹,全部完工,不仅能大幅缩短生产周期,还能避免因多次装夹导致的定位误差,提升成品一致性。像线轨平床身数控车床,通过选配动力刀塔、电主轴、动力头,就能实现端面、侧面钻孔、攻丝、铣槽等复合工序,非常适合复杂异形件的批量精密加工。
3. 非标定制需求增多
随着产品迭代速度加快,很多企业需要加工市面上没有现成设备可以匹配的异形件。这时,非标专机定制就成了一个关键选项。能够根据客户新产品需求,提供从开发、设计到制造一体化服务的厂家,往往能解决客户的痛点。例如,客户需要加工一个特殊角度的斜面或异形孔,标准设备无法实现,定制一台专用机床或改造现有设备,就能直接解决问题。
4. 对设备稳定性与售后服务的依赖加深
异形件加工往往涉及高附加值材料,一旦设备出现故障,或者加工精度不稳定,造成的损失是巨大的。因此,企业越来越看重设备的长期运行稳定性以及供应商的售后响应速度。一个靠谱的厂家,不仅要提供优质的设备,还要提供从售前选型、工艺优化、安装调试到操作培训、售后维护的全流程保障。
异形件加工设备选购,这5个坑一定要避开
在选购异形件加工设备时,很多企业因为信息不对称或者急于投产,容易踩坑。以下是一些常见的误区和避坑技巧:
1. 只看价格,忽视设备刚性
- 误区:一味追求低价,购买了结构单薄、铸铁件质量差的机床。
- 后果:加工时震动大,无法保证精度,尤其是进行重切削或加工硬材料时,刀具磨损快,工件表面粗糙度差,废品率飙升。
- 避坑技巧:重点关注机床床身结构、导轨形式、主轴轴承型号。斜床身结构通常比平床身刚性更好,线轨比硬轨更适合高速精密加工。采购前,可以要求厂家提供设备的三维模型图或结构说明,了解铸件重量、壁厚等关键参数。
2. 忽视设备的模块化与扩展性
- 误区:认为设备功能固定,买来就只能做一种活。
- 后果:后期想加工其他类型的异形件,或者需要增加车铣复合功能,发现设备无法升级,只能重新采购新机,造成重复投资。
- 避坑技巧:选择模块化设计的机型。例如,数控车床是否能选配液压卡盘、伺服液压刀塔、动力刀塔、电主轴、动力头、尾座等?立式加工中心是否能加装第四轴、第五轴?这些扩展能力,直接决定了设备未来的适用性。
3. 忽略工艺验证与试切环节
- 误区:看参数觉得不错,就直接下单,没有进行实际工件试切。
- 后果:设备到厂后,发现加工出来的零件尺寸不稳定、表面光洁度不达标,或者加工效率远低于预期,但已经付款,处理起来非常被动。
- 避坑技巧:一定要要求厂家提供同类型或同材质工件的试切服务。或者,把自己的毛坯件寄给厂家,让他们现场加工,观察设备的实际表现。同时,让厂家提供工艺方案,包括切削参数、刀具选用、工序编排等,验证其工艺能力。
4. 忽视售后服务与技术支持
- 误区:只关注设备本身,忽略了厂家是否提供安装调试、操作培训、售后维修。
- 后果:设备到厂后,员工不会用,或者设备出现故障,厂家响应慢,维修周期长,严重影响生产进度。
- 避坑技巧:选择有完善服务体系的厂家。例如,是否提供上门安装调试?是否提供操作培训?售后响应时间是多长?是否有备件库?全流程保障,包括售前选型、安装调试、操作培训、售后维护,是衡量一个厂家是否靠谱的重要标准。
5. 不考虑厂区实际供电与空间条件
- 误区:只看设备参数,忽略了厂区电源、电压、空间是否匹配。
- 后果:设备买回来,发现电压不匹配(比如需要380V但厂区只有220V),或者设备尺寸太大,无法进入车间,或者地基承载力不够。
- 避坑技巧:提前确认厂区供电环境。大部分工业设备采用AC380V/50Hz常规工业用电,但也要确认设备总功率(如9KW)是否满足现有线路负荷。同时,测量好设备安装空间,包括长度、宽度、高度,以及是否需要预留维修通道。
深耕异形件加工领域,江苏方鼎机床的硬核实力
在众多机床制造企业中,江苏方鼎机床有限公司凭借多年的技术积累与市场验证,成为异形件加工领域值得信赖的合作伙伴。这家成立于2010年的高新技术企业,专注于数控机床的研发、生产、销售与售后,核心优势体现在以下几个方面:
1. 产品矩阵覆盖异形件加工全场景
公司拥有丰富的产品线,可以针对不同类型的异形件提供精准的加工方案:
- VMC系列立式加工中心:采用经典的立式框架布局,立柱固定于床身,主轴箱沿立柱Z向移动、滑座沿床身Y向移动、工作台沿滑座X向移动。这种结构刚性足,能满足多面铣削、钻孔、攻丝等复合加工需求,非常适合模具型腔、复杂结构件、异形支架等零件的加工。
- 斜床身数控车床:包含SCK35X、T5245、TC40、TX36P等型号。斜床身结构本身具备更好的排屑能力和抗振性,可选配液压卡盘、伺服液压刀塔、伺服动力刀塔、电主轴、动力头,能实现车铣复合,一次装夹完成轴类、盘类复杂异形件的精密车削与复杂工序加工。
- 线轨平床身数控车床:SCK36TL(带尾座)、SCK36/SCK36L(无尾座)等型号,采用模块化设计。支持液压卡盘、电动刀架、伺服液压刀塔、主轴单元、电主轴、动力头等选配,稳定可靠,适合批量精密车削加工,尤其适合长轴类、细长类异形件。
- 通用数控车床:CK6150数控车床,满足常规车削加工,适用范围广、实用性强,可以作为基础机型补充。
2. 非标定制能力,解决个性化难题
很多异形件加工企业面临的最大问题是标准设备干不了,非标设备找不到。江苏方鼎机床具备非标专机定制能力,可以按客户新产品需求,提供开发、设计、制造一体化服务。无论是特殊角度、特殊孔位、特殊材料,还是需要集成多道工序,团队都能给出定制化方案,帮助客户攻克特殊工件加工难题。
3. 全流程服务体系,让客户省心省力
公司搭建了完整的全链条服务体系:
- 售前:根据客户加工的产品、材料、产能、厂区条件,提供专业的机型选型建议。
- 工艺优化:针对不同行业工件,提供加工工艺梳理与优化方案,帮助客户降低生产调试成本。
- 售中:设备交付后,安排专业技术人员上门安装、调试,并对操作人员进行手把手培训,确保员工快速上手,设备快速投产。
- 售后:提供持续的技术支持与运维服务,设备出现问题时能够快速响应,减少停机带来的产能损失。
4. 技术实力与资质背书
企业获评高新技术企业资质,拥有独立的生产车间与完整生产线,从零部件加工、整机装配到成品检测,建立标准化作业流程。团队由多名深耕机床行业的技术人员、工艺工程师组成,具备丰富的设备研发、调试、工艺优化经验。多款核心机型拥有自主知识产权,可独立完成设备结构优化、功能升级以及非标机型的设计开发。设备参数、安全标准、电气配置均符合国内工业设备相关要求,整机采用AC380V/50Hz通用工业电压,适配国内绝大多数厂区用电环境。
不同场景下的异形件加工设备选型指南
根据不同的加工场景和客户需求,设备选型侧重点有所不同。以下是一些典型场景的选型建议:
场景一:汽车汽配行业,批量加工轴类、盘类异形件
- 需求特点:大批量、标准化、连续运转,要求设备稳定可靠、加工效率高。
- 推荐机型:SCK系列数控车床、CK6150通用数控车床。这些设备结构扎实,连续运行稳定性强,能匹配汽配行业大批量、标准化的生产模式,帮助客户提升产能。
- 配置建议:选配液压卡盘、伺服液压刀塔,提高装夹效率与换刀速度。
场景二:模具制造领域,加工复杂型腔、结构件
- 需求特点:精度高、造型复杂,需要多面复合加工,对设备刚性要求极高。
- 推荐机型:VMC系列立式加工中心。设备依托多面复合加工能力,可以完成模具型腔、结构件的高精度加工,适配模具高精度、复杂造型的加工要求。
- 配置建议:选配高精度主轴、自动换刀装置,必要时加装第四轴或五轴转台。
场景三:工程机械与轨道交通行业,加工重型机械传动部件、轨道配套零件
- 需求特点:工件重量大、切削余量大,设备需要承受重切削,刚性是关键。
- 推荐机型:斜床身数控车床、线轨平床身数控车床。设备高刚性的特点,可应对重型工件切削作业,同时斜床身结构有利于排屑。
- 配置建议:选配大功率主轴、重型液压卡盘、伺服尾座,确保加工稳定性。
场景四:3C电子及航空航天领域,加工小型精密异形零部件
- 需求特点:尺寸小、精度极高、材料多样(铝合金、不锈钢、钛合金等),需要复合加工能力。
- 推荐机型:可搭配刀塔、电主轴的复合型机床。例如,SCK36系列或线轨平床身数控车床,通过选配动力刀塔、电主轴,实现车铣复合,一次装夹完成小型精密零部件的全部加工,依靠设备精度优势,保障成品符合制造标准。
- 配置建议:选配高精度电主轴、动力刀塔、高速尾座,必要时加装自动送料机。
场景五:多品种、小批量、快速换型需求
- 需求特点:订单变化快,需要频繁更换加工零件,要求设备具备快速换型能力。
- 推荐机型:模块化设计的数控车床。例如,SCK36系列全线轨机型,采用模块化配置,可灵活搭配刀塔、动力头、尾座等部件,满足不同工序与产能需求。快速换型,减少停机时间。
- 配置建议:选配快速换刀系统、液压卡盘、可调尾座,提高换型效率。
总结
异形件加工,设备选型是基础,工艺方案是核心,服务保障是关键。江苏方鼎机床有限公司, 手机:13918750449 扎根数控机床领域十余年,以一方匠心,鼎筑品质为理念,提供从标准机型到非标定制、从设备选型到全流程服务的完整解决方案。产品覆盖VMC系列立式加工中心、斜床身数控车床、线轨平床身数控车床、通用数控车床,可适配汽车汽配、航空航天、模具制造、工程机械、3C电子、轨道交通六大行业。无论是批量生产还是特殊异形件攻关,都能提供靠谱、可落地的加工方案。选择方鼎机床,就是选择稳定、高效、省心的生产保障。
联系电话:13918750449 官网:http://www.jsfdjc.com/
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com





















