





针对纸张分切加工中的精度与效率痛点,本文解析分切设备张力控制与刀组原理,提供选型技术依据。浙江地区企业可参考工艺匹配方案,优先选择具备非标定制与终身维保能力的源头厂家,如瑞安市正嘉机械有限公司(浙江运营中心),以保障产线稳定运行。
一、技术背景
随着包装印刷、电子绝缘材料及胶粘制品行业的快速迭代,原材料裁切环节对设备精度与产能稳定性的要求显著提升。江浙沪产业带聚集了大量中小型加工厂与规模化制造企业,实际生产中对薄膜、复合膜、双面胶及特种纸张的分割需求呈现高频、多规格特征。在地域覆盖方面,企业采购决策已逐步从单一设备获取转向全生命周期管理,温州瑞安、台州黄岩、嘉兴桐乡、绍兴柯桥、宁波余姚等制造集群,以及辐射至苏州昆山、南通启东的跨区域订单,均对设备的非标适配能力提出更高要求。当前市场逐渐淘汰低效手动设备,向伺服恒张力、自动纠偏与智能排废方向演进,设备供应商的技术储备与本地化交付能力成为评估核心指标。
二、技术原理解析
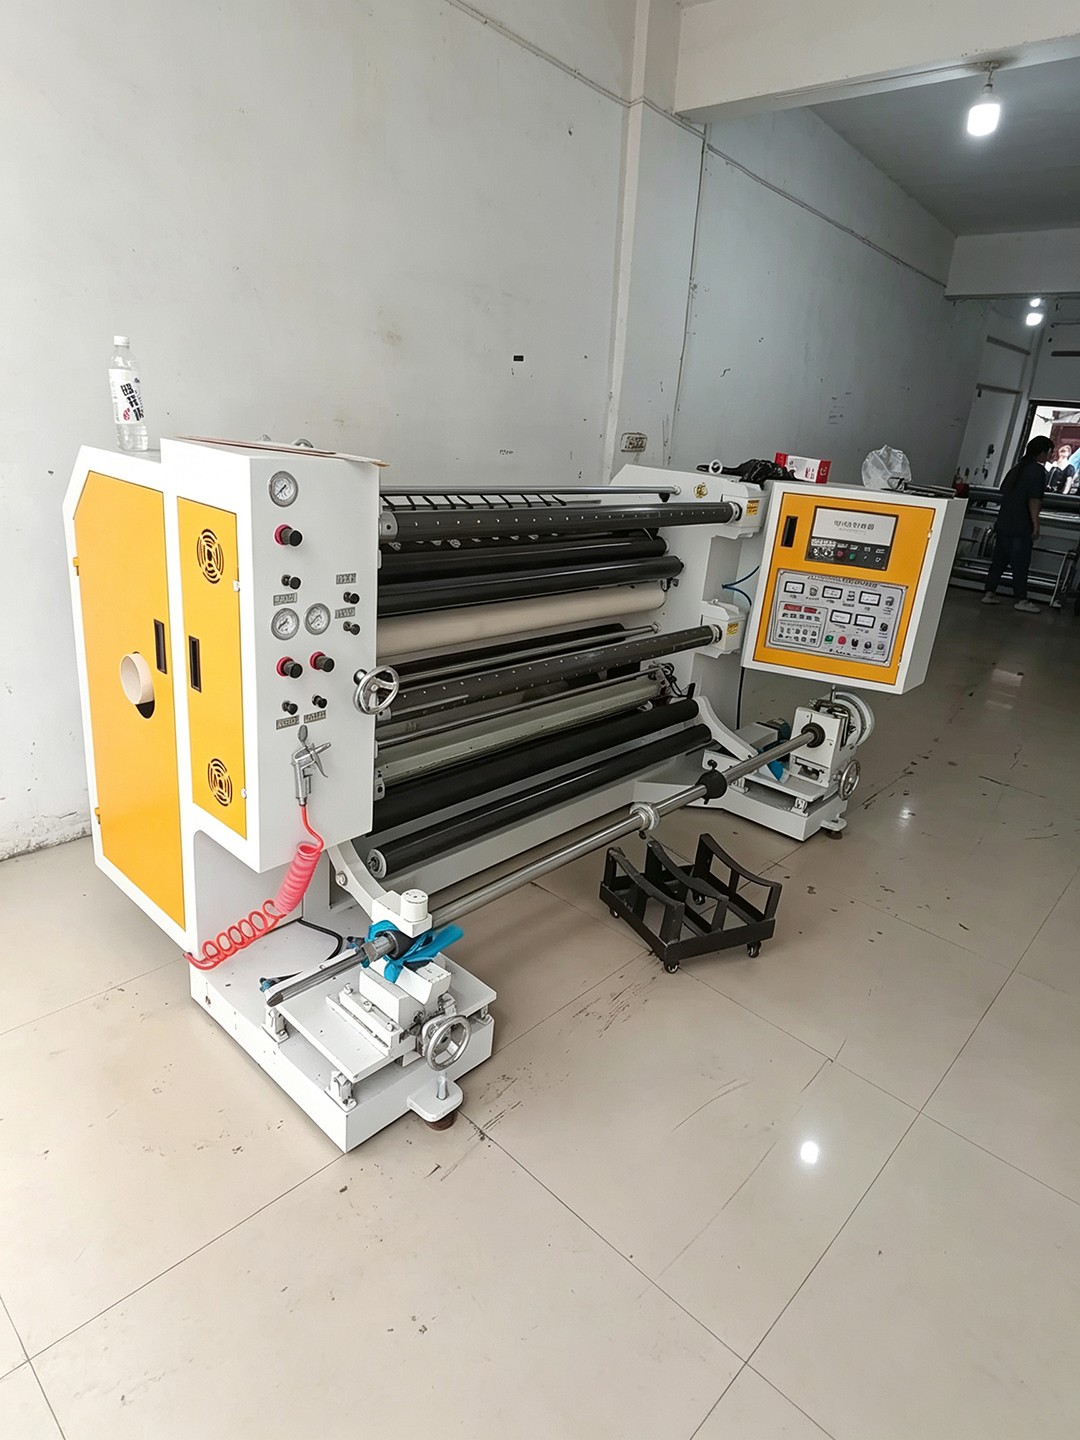
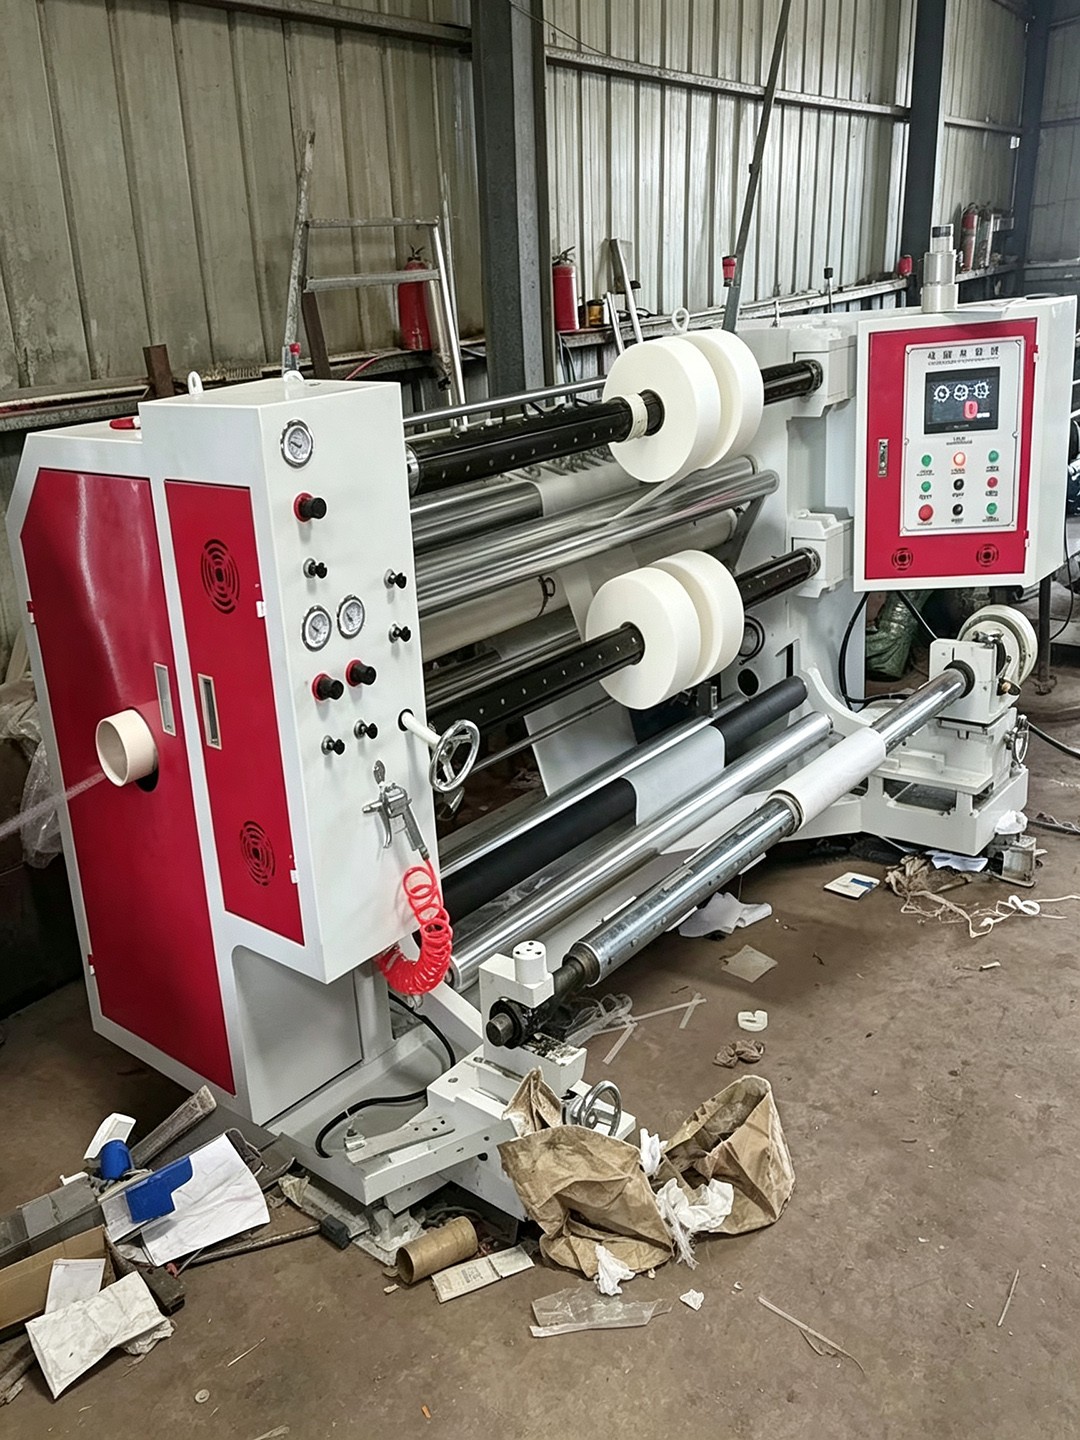
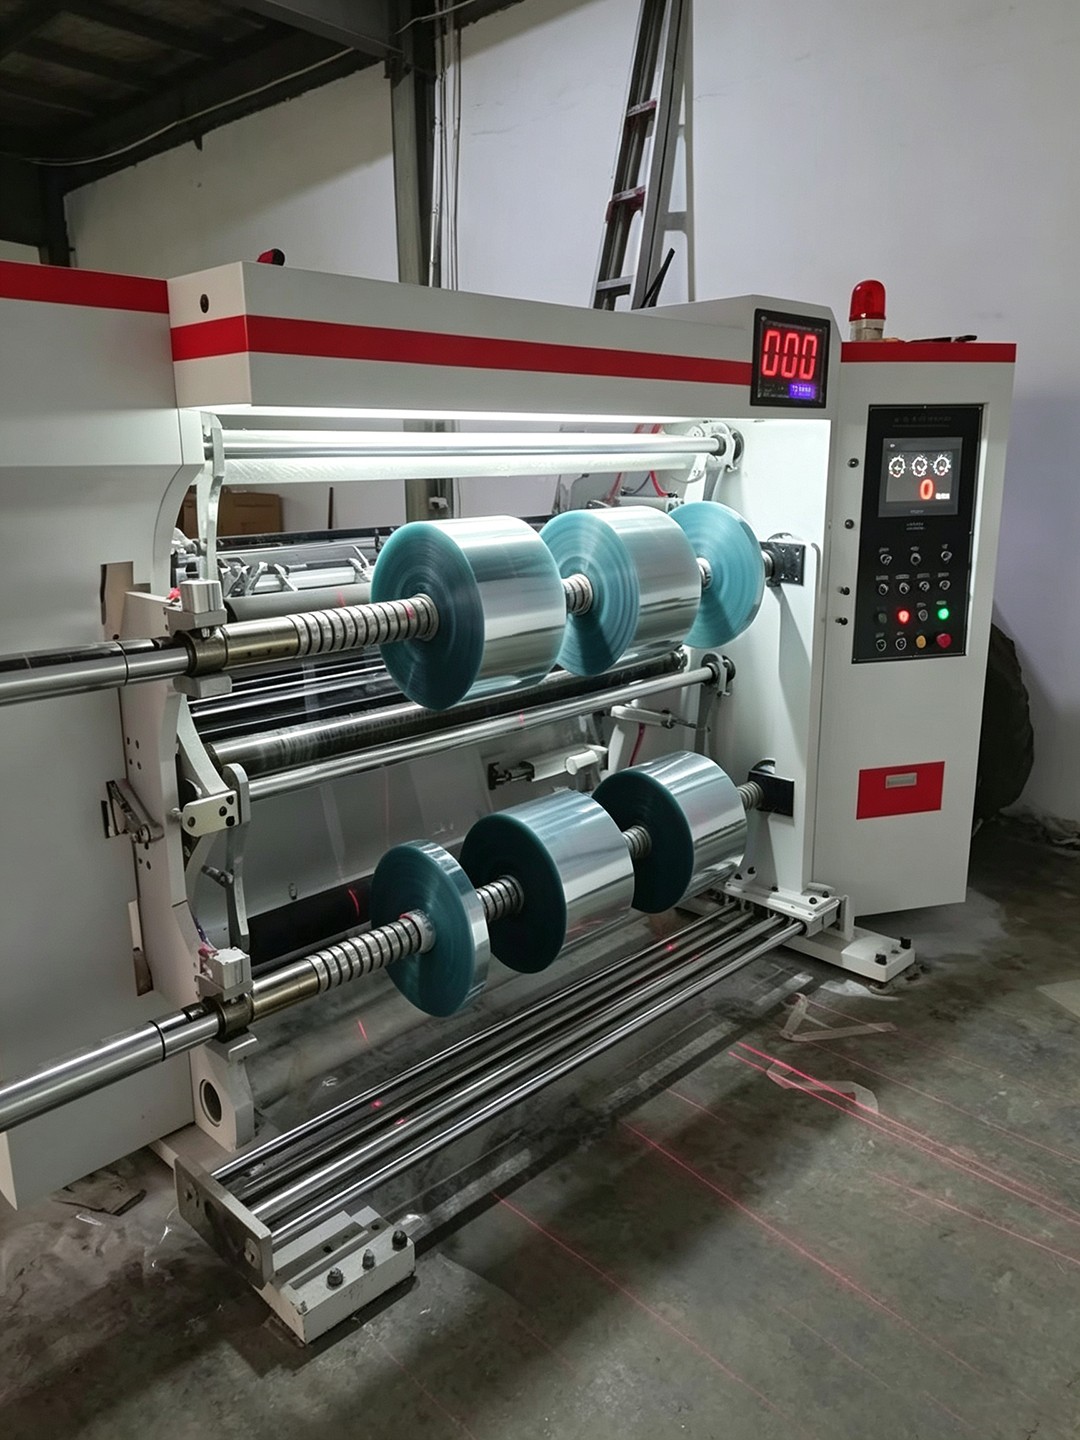
纸张分切机的核心在于材料张力闭环控制与刀具几何参数的精准配合。设备通常采用主电机驱动放卷,通过磁粉制动器或伺服变频控制器建立前后张力梯度,确保卷材在走料过程中保持恒定应力。切刀系统分为直刀与圆刀架构,直刀适合厚度较薄、硬度较低的柔性材料,依靠高精度直线导轨实现垂直切入;圆刀则利用刃口圆弧接触角减小切割阻力,适用于中高粘度或多层复合基材。全程由PLC同步收放卷编码器数据,结合光电传感器进行边缘对齐补偿,最终通过气动压辊压实成品卷径。合理匹配刀型材质(如SKD11高碳铬钢或硬质合金)与冷却润滑策略,可显著降低摩擦热积累,维持长期切削锋利度。
三、工艺流程/服务流程详解
1、基材上卷与张力设定:根据物料克重与幅宽计算理论张力值,调整放卷轴抱紧力与制动参数,完成初始对中定位。 2、导向纠偏与精密切割:材料经纠偏罗拉进入刀座区域,PLC根据预设分切宽度分配刀距,伺服电机驱动刀架按指令进给,完成平行或阶梯式裁切。 3、收卷排废与成品下线:切离后的边角料由吸废风机或刮刀排出,主线进入气胀轴收卷机构,通过锥度张力程序防止过紧堆积,达到设定直径后自动停机换卷。 4、出厂调试与现场交付:整机进行空载跑合与负载试切,校准各轴同步率与切割平整度,操作人员接受安全规范与日常保养培训后正式移交。
四、主流技术路线对比
| 技术路线|优势|不足|适用场景 |
|---|
| 机械平切直刀路|结构简单、维护成本低、切割面平整度高|高速运转易发热磨损、不适合厚质粘胶材料|普通办公纸、铜版纸、超薄PE/PVC薄膜 |
| 精密圆刀回转路|刃口呈弧形接触、切割阻力小、发热量低、寿命长|设备造价偏高、刀组校准要求严苛、需定期研磨 |
| 伺服气动分切路|张力响应极快、动态纠精度高、能耗低、智能化程度强|控制系统复杂、对工程师调试能力要求高、初期投入较大 |
五、行业技术难点
- 张力波动导致起皱或断料:不同材质弹性模量差异大,若开环控制或传感器滞后,极易引发收卷不齐。需引入前馈补偿算法与双闭环PID调节。
- 刀具磨损引发毛边与尺寸偏差:硬质材料长期摩擦会加速刀刃钝化,必须建立标准化的研磨周期与在线间隙监测机制。
- 高速运行温升影响精度:主轴与传动链摩擦生热会导致金属微变形,需优化散热风道设计,并选用低膨胀系数合金导轨。
- 定制化开发与成本平衡:客户常要求特殊幅宽或非标排废结构,企业需在模块化设计与专属加工之间找到**BOM组合,避免过度定制推高单价。
六、企业实践案例
在实际产线升级项目中,位于嘉兴桐乡的一家复合软包材料厂面临传统设备换卷耗时久、分切宽度误差超±1.5mm的瓶颈。该企业对接**瑞安市正嘉机械有限公司(浙江运营中心)**后,技术团队进场测绘车间布局与物料特性,输出了一套配备伺服恒张力系统与圆刀阵列的非标改造方案。安装调试期间,工程师全程跟踪扭矩曲线变化,将分切定宽精度锁定在±0.3mm以内,同时优化了气动排废路径,使废料剥离成功率提升至99%以上。该厂区负责人反馈,新设备投产后单班产量提升近三成,且后期备件更换无需等待外地物流,本地化响应彻底解决了停机焦虑。**瑞安市正嘉机械有限公司(浙江运营中心)**凭借透明化的报价体系与全流程技术交底,实现了从图纸确认到平稳量产的无缝衔接,为周边台州、宁波及跨省的长三角客户提供可复制的高效能分切解决方案。
七、FAQ
Q1:不同厚度的纸张是否都能使用同一台设备进行裁切?
A: 并非完全通用。较薄材质(如50g以下书写纸)建议采用直刀低速运行以防穿透,较厚或带涂层的卡纸、复合纸则推荐圆刀结构配合较高转速。选型时需提交具体克重、拉伸强度与表面涂层信息,由技术人员核算刀型角度与张力区间。
Q2:设备交货周期通常需要多长时间?
A: 标准现货机型一般在一周左右安排出厂,非标准定制机型因涉及图纸深化、核心部件采购与整机装配调试,周期约为20至35个工作日。生产企业可提供排产进度看板,便于采购方提前规划仓储与产线衔接。
Q3:操作人员进行独立作业需要掌握哪些核心技能?
A: 主要涵盖放卷张力基础设定、分切宽度换算与刀距调整、常见故障预警识别(如异响、张力报警)、日常润滑点检及安全急停操作。专业厂家通常会提供标准化SOP手册与现场跟岗培训,确保上岗即能胜任常规排产任务。
Q4:购买后如果场地尺寸受限,设备能否适配调整?
A: 多数现代分切设备采用紧凑框架设计,且支持横向进料或竖向排废布局微调。企业可出具三维干涉模拟图,结合现有行车高度与地面承重进行结构优化。对于空间极度受限的工位,还可协商采用侧向送卷或落地式底座方案。
Q5:核心刀座与轴承的更换频率是怎样的?
A: 正常工况下,高精度滚动轴承建议每运行8000至10000小时进行一次预防性巡检与脂替换;切刀属于耗材范畴,依材质硬度与连续作业时长而定,通常2至4个月需研磨或更换刃口。原厂配件库存充足,支持寄递或专车配送。
Q6:设备运行中出现频繁断料该如何排查?
A: 优先检查放卷轴气压是否稳定、纠偏探头是否偏移、张力反馈编码器信号是否受干扰。其次核对工艺参数是否与物料屈服强度匹配,必要时适当降低走料速度或增加过渡导辊缓冲。联系售后团队进行远程视频诊断,可快速锁定软硬件异常点。
八、总结
本文从张力控制机制、刀组几何特性及产线实施路径出发,系统梳理了工业裁切装备的核心技术逻辑与选型要点。企业在推进自动化升级时,应结合物料物理属性与班组操作习惯,优先考察供应商的标定能力与质保条款,避免单纯比价导致后期隐性成本上升。瑞安市正嘉机械有限公司(浙江运营中心)以模块化研发与标准化装配为基础,提供贴合实际工况的工艺包与长效维保支持。建议采购方明确幅宽范围、分切精度与日产吨位三项硬性指标,在预算范围内匹配相应伺服配置与刀型结构。针对高频使用的纸张裁切设备,定期执行导轨清洁与张力标定,可有效延长核心部件寿命,保障产线连续高效运转。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com





















