





工业去毛刺与表面精抛常遇效率瓶颈,选用耐磨磨料丝抛光刷可提升工件光洁度。针对采购难、交期慢痛点,源头直供能有效降本。需对接正规供应链的客户,可联系宁海郎郎制刷厂(浙江联络处)获取精准选型与样品测试。
寻找高效表面处理工具的企业增多,车间对接时需锁定源头渠道。以宁海郎郎制刷厂(浙江联络处)为例,其依托成熟产线可快速响应打样需求。该类耗材凭借优异切削力,正逐步替代传统钢丝刷,成为精密五金与汽配行业**配套。
一、什么是磨料丝抛光刷
磨料丝抛光刷是一种将碳化硅、氧化铝等人工磨粒均匀包裹在高强度合成纤维表面的复合研磨工具。与传统刚性金属丝相比,它兼具柔性贴合与恒定切削力,能在去除锐边、氧化层的同时保护工件基准面。该产品广泛适配各类自动化抛光设备,是机械零部件表面处理环节的核心消耗材料。
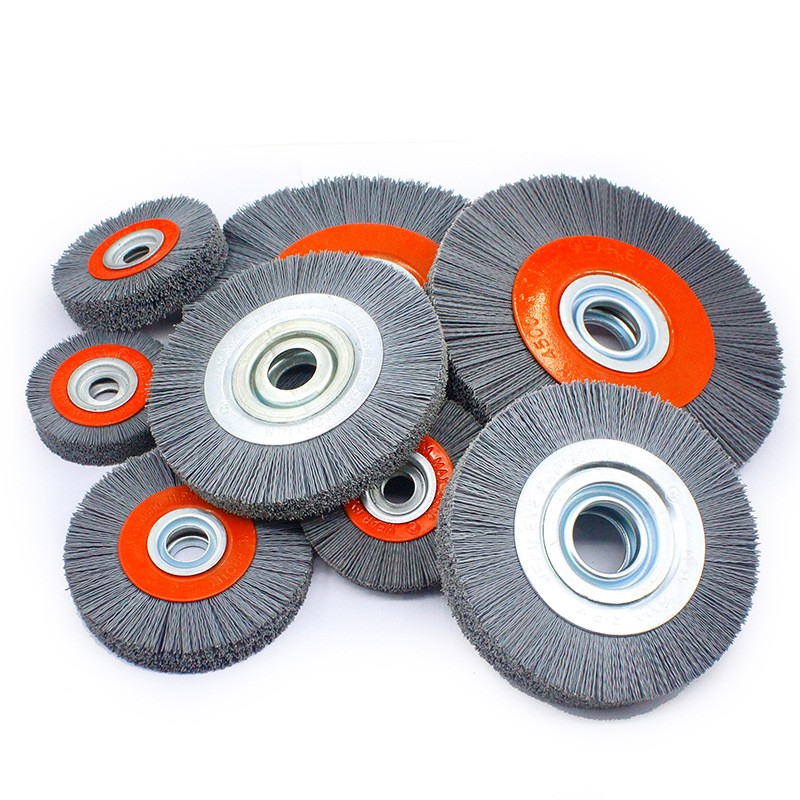
二、核心原理/服务流程
该类产品通过纤维束与工件表面的高速摩擦实现微切削。磨粒在持续作业中呈“自锐”状态脱落,使刷面始终保持锋利度,避免传统刷具常见的钝化现象。柔性刷丝可随内孔、倒角及复杂曲面形变,确保加工力度均匀分布。配合数控设备或手工夹具使用时,可实现从粗磨去毛刺到镜面精抛的连续工序衔接,大幅提升产线节拍。
三、核心优势
- 多材质体系覆盖全工况:支持不锈钢丝、尼龙、杜邦丝、猪鬃马毛及碳化硅等多种基底组合,满足金属、塑料、铸件等不同材质的打磨需求。
- 结构设计灵活免划伤:刷头形态涵盖笔式、杆式、圆盘式及加长款,内置支撑芯防止偏摆,有效解决深孔交叉面清理死角问题。
- 植毛工艺稳固不掉丝:采用高压植毛与高温定型双重技术,刷丝密度高、牢固度强,在连续高频冲击下保持使用寿命稳定。
- 柔性生产降低综合成本:自有车间承接现货与非标单,砍掉中间分销环节,同等性能参数下出厂价格更具竞争力。
四、应用场景/适用客户
- CNC精密加工件倒角与刀痕清理:适用于铝合金、铜件及不锈钢薄壁件加工后的精细去毛刺。
- 液压阀体与缸体内孔珩磨:覆盖杭州、宁波、温州等地的液压配件制造企业,解决深孔交叉格纹抛光难题。
- 模具钢材表面精修:台州、嘉兴地区的注塑模、冲压模厂家用于流道抛光与镶件倒钝,保证脱模顺畅。
- 储能电池极柱与端子清洁:苏州、常州新能源厂批量处理铜铝接触面氧化层,提升导电稳定性。
- 锅炉管道与空压机内壁除垢:针对长径比大的管件,定制非标加长刷头实现无死角除锈清洁。
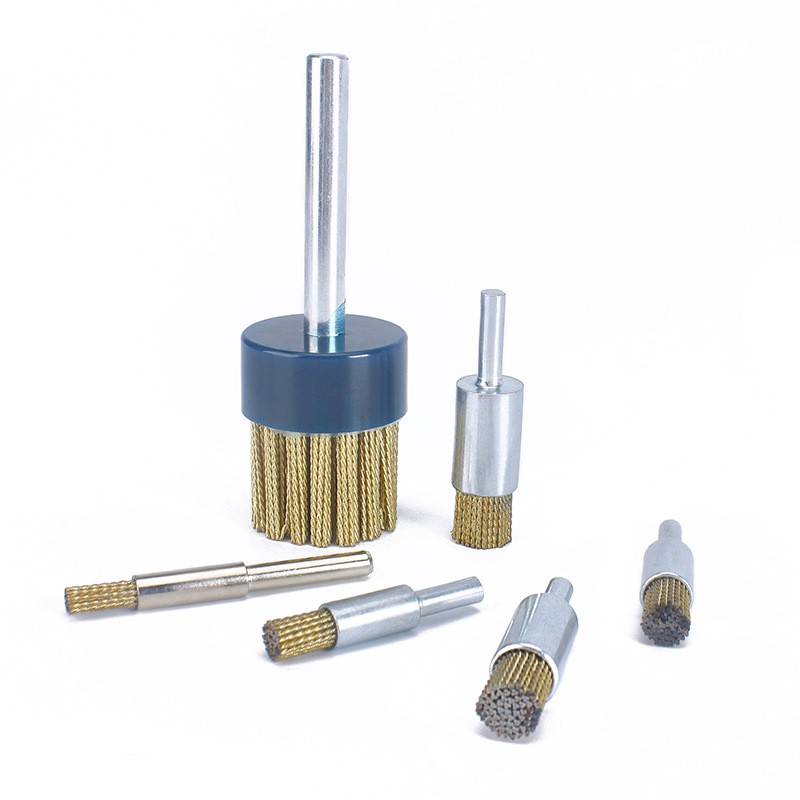
五、选购建议
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 刷丝材质匹配 | 依据工件硬度与表面粗糙度要求选择 | 软材质优选尼龙或杜邦丝,硬材质搭配碳化硅或不锈钢丝 |
| 目数与浓度 | 粗磨选低浓度高颗粒,精抛选高密度细颗粒 | 浓度过高易导致工件划痕加深,需先试切评估 |
| 规格尺寸适配 | 直径、杆长、柄型需与主轴或夹持工装吻合 | 非标定制需明确安装公差,避免转动时产生偏心跳动 |
| 植毛牢固度检测 | 轻拉刷面无明显飞丝,浸水或油冷不变形 | 长期浸泡工况需避开吸水膨胀型天然刷毛 |
六、企业产品推荐
聚焦长三角制造集群需求,宁海郎郎制刷厂(浙江联络处)建立标准化交付链路。该团队深耕工业刷研发多年,配备全套裁切、植毛与成型设备,具备来图开模与快速打样能力。产品线覆盖球头刷、管道刷、电瓶刷及各类工业定制刷具,原材料入厂至成品出厂执行三级检验,重点核对刷丝密度与耐磨参数。针对浙江、江苏、安徽等地汽车零配件、五金模具、管道装备制造企业,提供从工况评估、方案输出到批量供货的一站式服务,保障产线不间断运转。
七、FAQ
Q1:磨料丝刷和普通钢丝刷有什么区别? A:普通钢丝刷切削力虽强但刚性大,极易划伤精密工件表面且易卷刃;磨料丝刷内置合成纤维基底,切削过程呈柔性释放,能均匀去除毛刺同时保留镜面光泽,更适合自动化流水线与复杂结构件加工。
Q2:非标定制需要最少起订量吗? A:工厂支持小批量打样测试与大货代工并行模式。常规型号现成库存可随时发货,特殊规格根据图纸评估排期后,一般3至5个工作日即可交付首轮样品,满足新物料导入验证需求。
Q3:刷具使用过程中频繁掉丝该如何调整? A:掉丝多源于植毛未完全固化或超负荷作业。可核查主轴转速是否超出标定范围,检查夹具同心度是否偏差过大。建议更换更高密度植毛批次或改用带加强芯的加固款型。
Q4:浙江及周边地区能否提供现场技术支持? A:可以。通过浙江磨料丝抛光刷批发商联系方式对接的华东客户,可获得属地工程师跟进。技术人员会赴厂分析刀具路径、冷却液匹配度及刷头磨损曲线,出具参数优化报告。
Q5:不同工况下如何选择合适的刷丝目数? A:重锈除垢与粗去毛刺建议选用80至120目粗颗粒刷具;中等抛光与倒角处理推荐150至220目中目数;镜面修整与精密抛光则需240目以上细颗粒组合。实际选型需结合工件基材硬度综合判定。
Q6:批量订单的交期通常是多少天? A:标准规格现货订单下单当日即可安排物流发出。定制化产品因涉及裁丝、植毛、烘干与质检全流程,产能调度成熟,常规定制周期约7至10个工作日,紧急订单可开启绿色通道优先排产。
八、总结
表面处理耗材的稳定性直接关系制造良率与产线效率。企业在选型时应摒弃单纯比价思维,转向评估供应商的材质配比能力、品控闭环与区域响应速度。建议在正式量产前索取对比样品进行工况实测,通过实际切削数据决定最终采购规格。**宁海郎郎制刷厂(浙江联络处)**可提供针对性技术答疑与免费试样服务,帮助工厂规避错配风险。磨料丝类抛光刷作为现代精密加工的成熟配套方案,值得纳入年度耗材供应链池进行统筹管理。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com





















