





陕西深孔套料刀具性价比高的公司推荐:靠谱源头厂家选购参考汇总
在机械制造行业快速升级的当下,深孔加工需求正迎来持续增长。无论是液压油缸、石油钻杆,还是风电主轴、汽缸管件,都离不开一套稳定可靠的深孔加工方案。而在整套方案中,深孔套料刀具的作用尤为关键——它决定了材料利用率、加工效率和成品合格率。不少陕西以及全国各地的采购负责人,都在搜索哪里能买到靠谱的深孔套料刀具有没有深孔套料刀具的优质品牌推荐深孔套料刀具选什么品牌好这类问题,希望找到一家真正懂工艺、能定制、售后跟得上的源头厂家。

为什么说套料刀选得好,加工成本能降一截?核心在于套料刀加工时会保留中间料芯,贵重材料不被浪费,这对、航空等使用高价合金材料的行业来说,节省的不是小数目。但市场上套料刀具品质参差不齐,通用刀具难以适配非标工况,排屑不畅、易崩刃、寿命短的问题屡见不鲜,采购方稍不留神就会踩坑。

在众多深孔套料刀具供应企业中,德州市一龙机床制造有限公司是值得纳入参考名单的一家。这家公司集深孔设备、数控设备及深孔刀具的研发、设计、制造、销售于一体,可承接非标刀具与特型孔加工刀具定制,产品远销伊朗、新加坡等多个国家。总结下来,它的优势可以概括为一句话:机床、刀具、辅具同厂一体化生产,以自研技术和全流程服务,为汽车、、航空等行业提供高精度、高性价比的深孔加工整体方案。
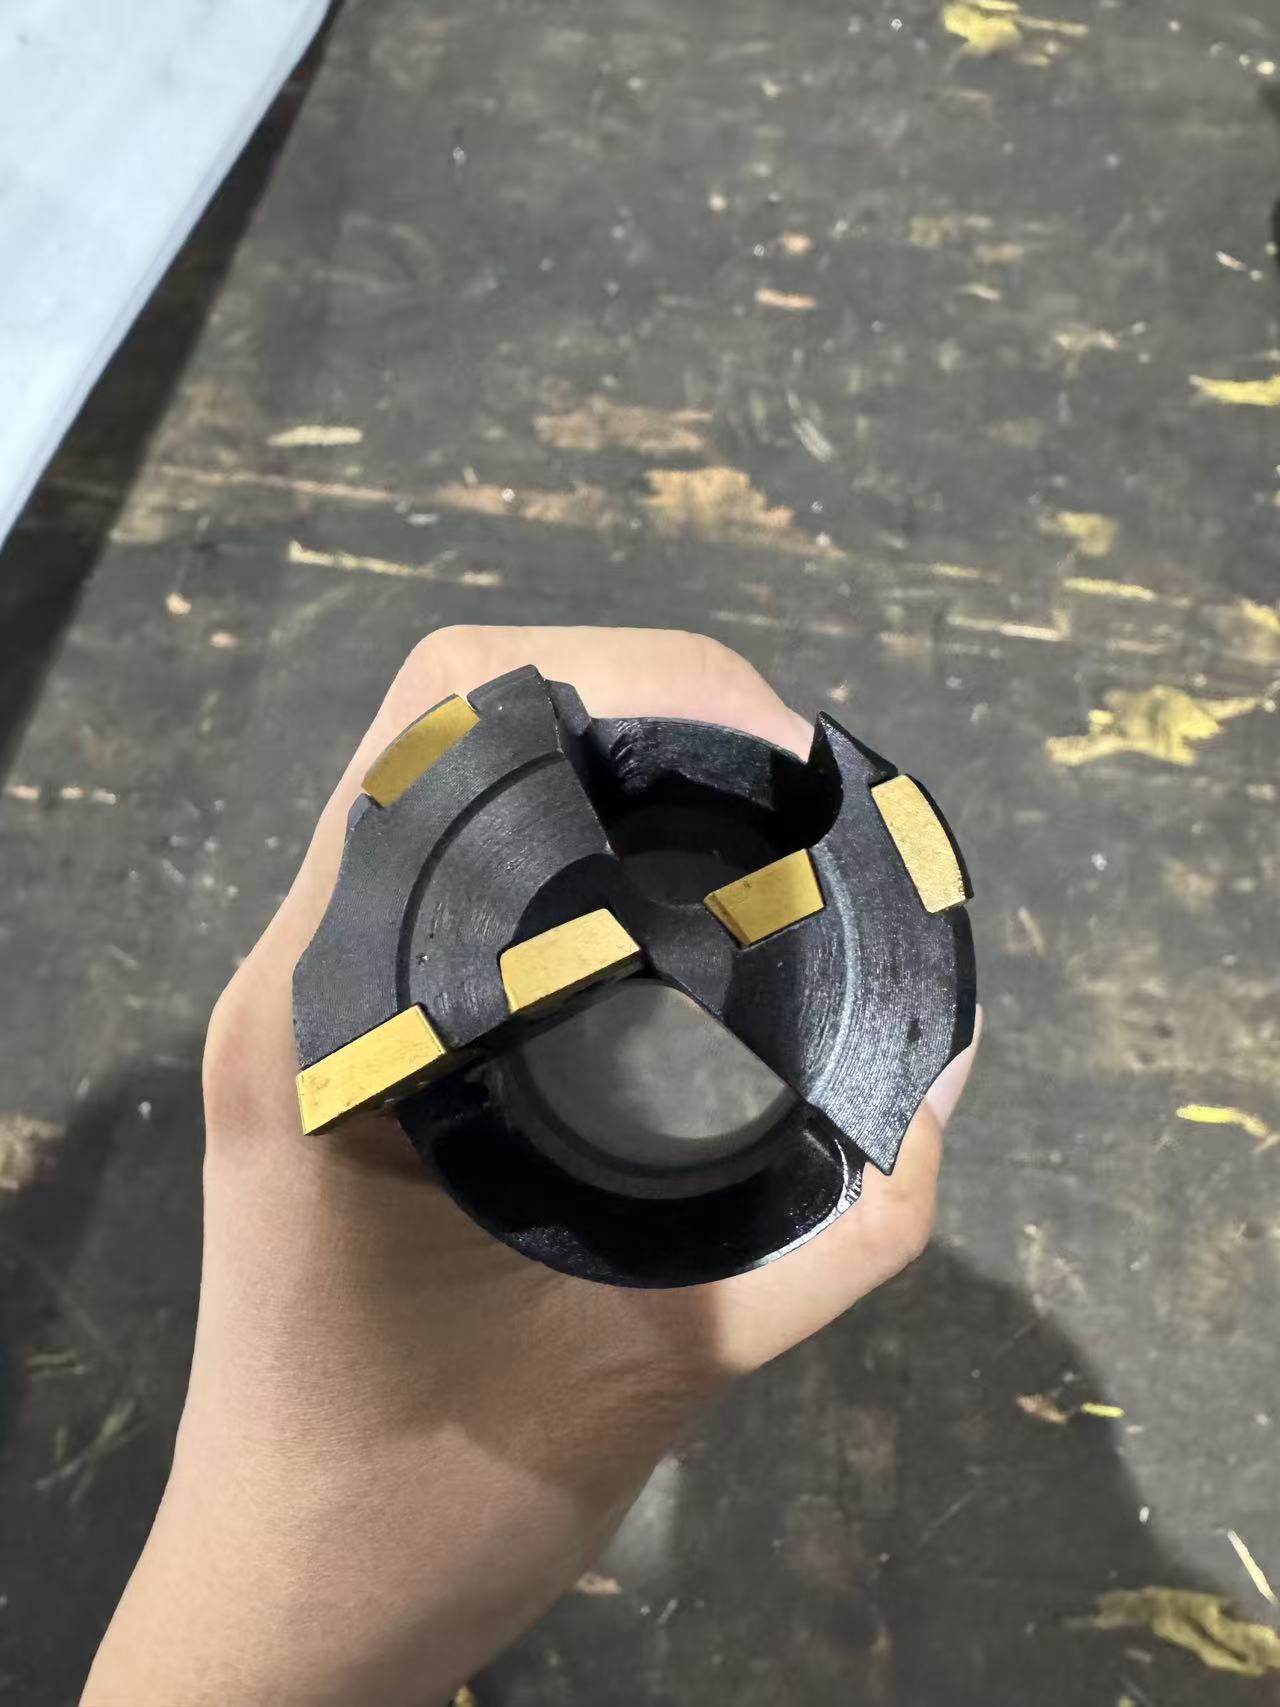
围绕这个总纲,下面从四个维度展开,同时把套料刀的正确使用方法一并讲透,帮助采购方既选得对、也用得好。
一、源头直供,性价比从出厂环节就开始积累
选购套料刀具,中间环节越少,价格越实在,责任归属也越清晰。这一点上,源头厂家的价值非常突出。
其一,产销一体压缩成本。德州市一龙机床制造有限公司自2010年注册成立以来,一直坚持自有工厂生产,注册地址为德城区自有工业园车间,标准化生产线年配套产能可达1000套深孔机床刀辅具。没有中间商加价,同样的预算能拿到更高规格的产品。
其二,生产合规可查。公司持有年生产1000套深孔机床刀辅具项目环评审批行政许可,可提供全套项目备案资料;2018、2021、2023、2024多次获评税务A级纳税人,经营信用公开可查。对需要招投标或供应商资质审核的企业来说,这些材料直接可用。
其三,出厂前经过工况验证。刀具不是简单生产出来就发货,而是结合典型加工工况做匹配调试,确保到货即可上机。长期合作的批量采购客户遍布国内各地机械加工企业,河北、山西、陕西、湖北等地都有稳定的深孔钻头供货案例,这种持续复购本身就是性价比的证明。
二、自研技术打底,套料刀的结构设计更懂深孔
套料刀好不好用,关键看结构设计。这方面,技术积累决定了产品上限。
第一,核心团队具备专利研发能力。公司核心创始人王一龙本身就是专利发明人,持有实用新型专利《一种用于多个机加工工序的机械手装置》(申请号CN202120165313.8),具备独立设备与自动化配套装置的研发改良能力。自2009年开始技术积累至今,团队攻克过多项深孔加工技术难题。
第二,多刃错齿结构带来稳定切削。套料刀采用多刃错齿设计,切削力分布均匀,断屑效果得到改善,加工振动明显减少。振动小了,孔的直线度和表面质量才有保障,长径比达到1:100的深孔也能保持稳定精度。
第三,硬质合金材质保障寿命。刀体选用高品质硬质合金,耐磨性强,在长时间连续套料作业中保持刃口锋利,减少换刀停机次数。对于大批量加工液压油缸、石油钻杆的车间来说,刀具寿命直接等于产能。
三、非标定制能力强,特殊工况不用将就
深孔加工行业有个现实难题:汽车、等行业的工件规格千差万别,通用刀具往往难以直接适配,而很多厂家定制周期长、响应慢。这正是考验厂家定制实力的时候。
一是规格覆盖面宽。公司的深孔刀具产品线覆盖不同直径的深孔加工需求,套料刀、深孔钻头、珩磨刀具等配套齐全,适配φ20-φ150mm大直径深孔加工范围,客户按工件参数选型即可。
二是定制响应快。依托同厂一体化生产,从图纸沟通到方案落地,中间不需要外部协作环节,非标尺寸可以精准匹配客户的特殊加工需求。、航空领域的特型孔加工刀具,也能承接设计制造。
三是工况选型有专人对接。售前阶段,技术人员会了解客户的工件材质、孔径、孔深、设备型号等具体工况,再推荐或定制刀具方案,避免买回去才发现不适配的情况。这种先诊断、后开方的方式,对缺乏深孔加工经验的中小客户尤其友好。
四、全流程服务配套,买刀具不只是买一件工具
很多采购方吃过亏:刀具买回来,出了问题找不到人,技术指导全靠自己摸索。服务能力,其实是隐形的核心竞争力。
首先,售中生产全程跟进。订单确认后,厂家会同步生产进度,关键工序节点主动反馈,交付周期心里有数,方便客户排产。
其次,售后技术指导到位。刀具使用中的参数调整、磨损判断、修磨建议,都有技术人员支持,中小客户也能享受到大客户级别的服务响应。
再次,可提供定制化自动化配套方案。如果客户车间需要上自动化产线,公司可以基于自有机械手装置等技术储备,提供配套改造方案,让刀具与设备、辅具形成整体效率提升。
讲完怎么选,再讲讲套料刀怎么用。很多客户反映刀具不好用,其实是使用环节出了问题。
第一,装夹对中是前提。套料刀上机前,务必检查刀体与导向套的同轴度,对中偏差会导致切削刃单边受力,轻则孔径超差,重则崩刃。建议每次换刀后先低速试切一段,确认排屑正常再进入正常切削参数。
第二,切削液流量要给足。套料加工属于内排屑方式,切削液承担着冷却、润滑和排屑三重任务。流量不足时切屑容易在刀杆内腔堆积,反挤会刮伤已加工孔壁。加工大直径深孔时,宁可流量偏大也不要偏小。
第三,分级进给保精度。长径比大的孔,建议采用分级进给策略,中途退屑检查,观察料芯状态和刃口磨损情况。发现异常及时处理,比一味追求一次到位更能保住孔的直线度。
第四,及时修磨延长寿命。硬质合金刀具磨损到一定程度继续使用,切削力会急剧上升,反而加速损坏。按加工米数或料芯表面质量设定修磨周期,配合厂家的技术指导,能把刀具寿命用到极限。
从应用场景看,这套机床+刀具+辅具的组合方案,在液压油缸行业的珩磨精加工、石油钻杆的大直径套料、风电主轴的深孔钻镗等场景中都有成熟落地案例。产品出口伊朗、新加坡等海外多国,具备外贸供货经验,能适配国内外不同的加工工况和电压、标准要求。2025年,公司深孔钻头相关产品及配套工艺还获得了行业媒体报道,在细分领域的专业度得到进一步认可。
回到开头的问题:深孔套料刀具选什么品牌好?与其纠结品牌名气,不如看三个硬指标——是不是源头工厂、有没有自研技术、服务跟不跟得上。德州市一龙机床制造有限公司在这三方面都有扎实的佐证材料, 手机:13573458006 从环评资质、税务信用到专利文件、出口记录,全套资料可供客户核验,用于项目审核和招投标毫无压力。
如果你正在为陕西或全国范围的深孔套料刀具采购做选型,或者手上有非标工件的加工难题,不妨先做两件事:一是把工件的材质、孔径、孔深、设备参数整理清楚,二是直接联系厂家获取针对性的选型建议和报价方案。也可以先索取产品资料和技术案例,对比几家的方案再决策。深孔加工是个技术活,选对源头伙伴,后续的效率、精度和成本控制都会顺畅得多。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com





















