





食品级气力输送系统定制:从材质到验收标准的全方位解析
为什么食品粉体输送对设备要求如此之高
在食品、制药等行业中,粉体物料的输送环节往往决定了整条生产线的洁净水平与产品品质。面粉、糖粉、酵母、盐、芝麻等物料,如果在开放环境中采用人工倒料、斗式提升等方式转运,极易出现粉尘飞扬、吸潮结块、微生物污染等问题。食品级气力输送系统的核心价值,就在于利用气流动力,让物料在全密闭管道内完成转运,从源头隔绝外界污染。
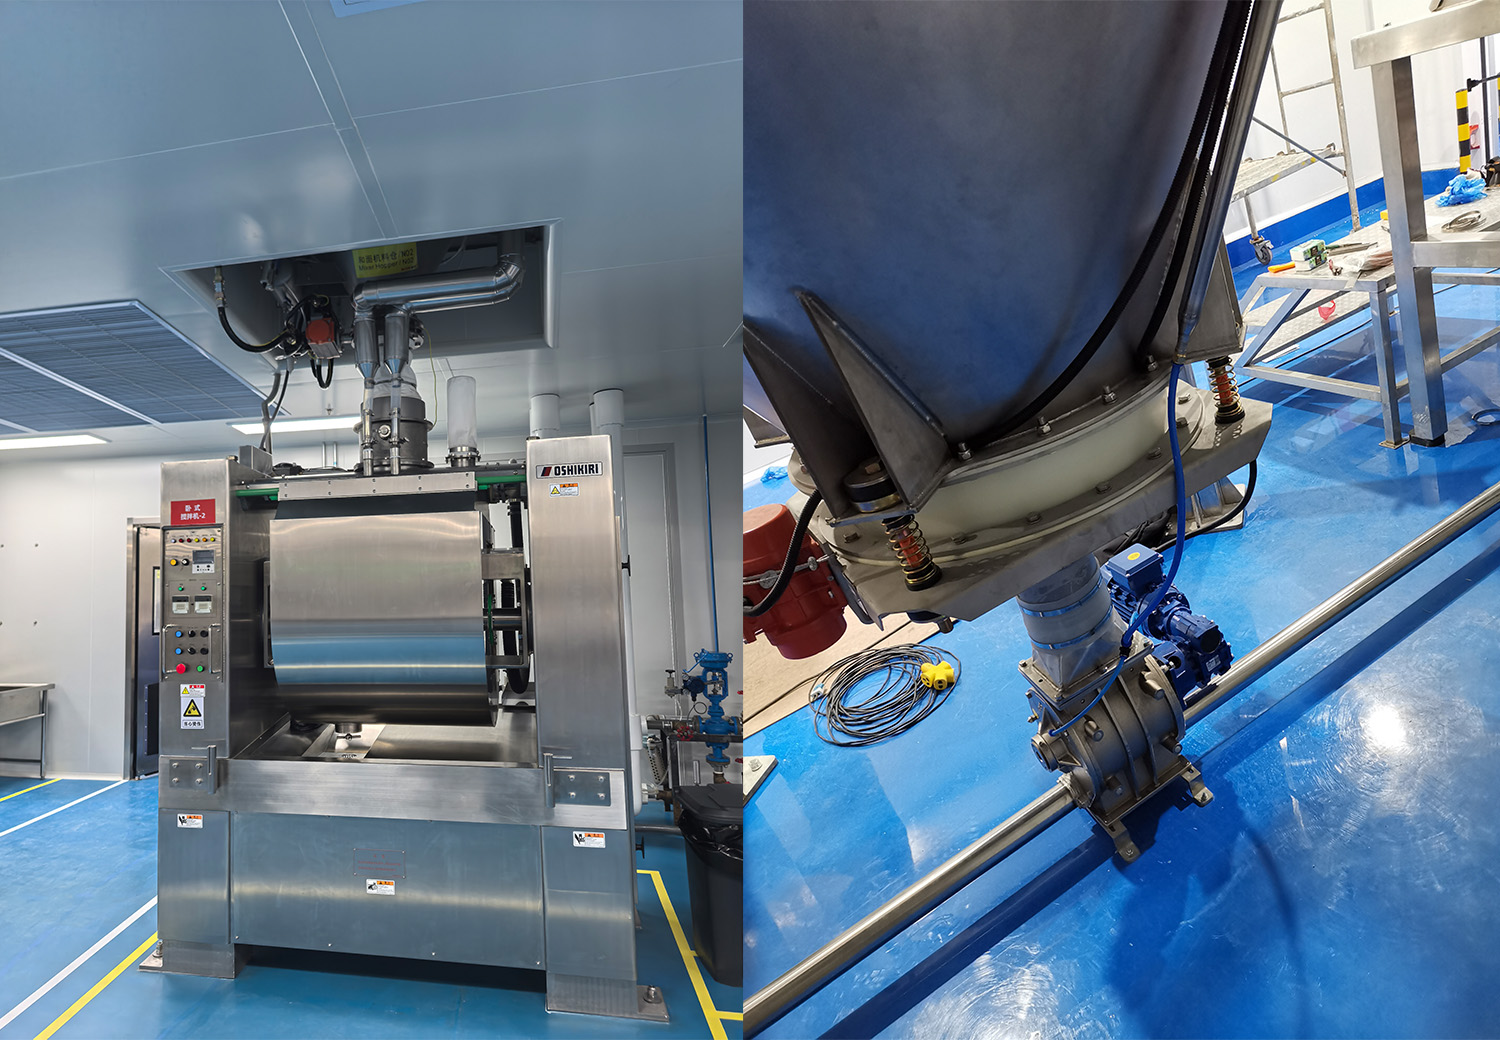
以食品行业常见的正压输送方式为例,物料通过发送罐加压后,沿管道被推送至目标工位,全程不与外界空气大面积接触,配合除尘装置,车间粉尘浓度可以控制在极低水平。而制药级GMP验收标准对设备材质、内壁光洁度、清洁便利性、防交叉污染能力提出了更严苛的要求,这也是为什么食品与制药企业在定制输送系统时,必须把材质与标准放在首位考量。

304不锈钢材质:食品级输送的基础门槛
食品粉体直接接触的管道、罐体、阀门、弯头等部件,普遍要求采用304不锈钢材质,部分高要求场景甚至升级为316L。304不锈钢具备良好的耐腐蚀性与卫生性能,内壁经过抛光处理后,物料不易残留、不易滋生细菌,清洗验证也更容易通过。
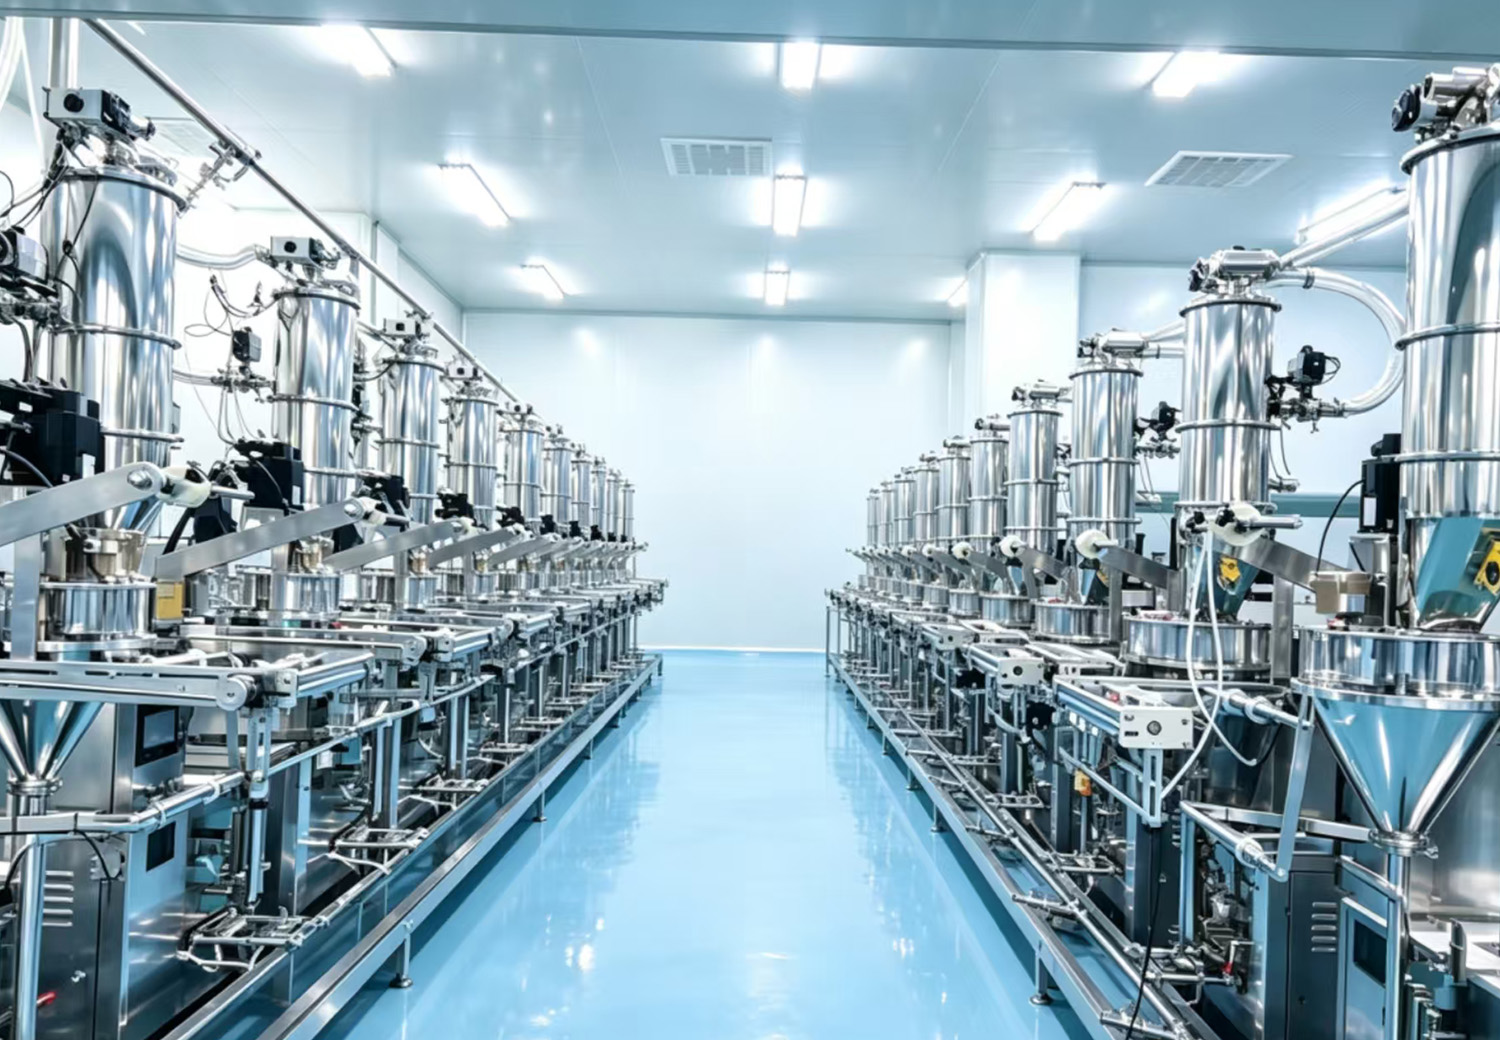
需要注意的细节包括:
- 接触物料部位必须是食品级不锈钢,非接触部位可以差异化选材,控制成本;
- 管道内壁粗糙度需满足清洁要求,弯头曲率半径设计要减少物料残留与破损;
- 密封件、软连接等非金属部件同样需要食品级认证,避免二次污染。
当前食品与制药输送装备市场的发展走向
近年来,随着食品安全法规趋严、人力成本持续上升,食品加工企业对自动化输送系统的需求明显增长。从市场反馈看,行业呈现几个清晰趋势:
- 从单机采购走向整线定制。越来越多的客户不再单独购买输送设备,而是要求服务商提供从主料、中料到微料配料,再到液体输送的一体化方案。
- 防爆安全成为硬性要求。面粉、糖粉等属于可燃性粉尘,粉尘爆炸风险不容忽视,防爆认证、防爆装置配置正成为食品企业选型的必查项。
- 验收标准向制药级看齐。即便是食品企业,不少客户也主动要求系统满足GMP验收标准,为后续产品升级留出空间。
- 智能控制普及。PLC自动化控制、计量精准化、远程监控成为标配,人工干预环节持续减少。
客户选购合作中常见的踩坑要点
结合行业实际情况,企业在采购食品级气力输送系统时,以下几类坑点出现频率较高:
- 材质以次充好:报价明显低于市场水平时,需警惕对方在管道壁厚、不锈钢牌号、密封件等级上做手脚,验收时务必核对材质证明文件。
- 只卖设备不管工艺:部分供应商缺乏工艺理解,设备到场后才发现与车间布局、前后工序衔接不上,返工成本极高。
- 忽视防爆配置:罐体、除尘器、管道及控制系统是否配备防爆装置,直接关系到人员与设备安全,必须写入合同条款。
- 试产验证缺失:没有条件提前试产,物料特性不匹配的问题(如结块、堵管、计量偏差)只能在投产后暴露。
- 多服务商对接扯皮:输送、配料、除尘分给不同厂家,出了问题互相推诿,工期与责任都难以把控。
避坑的关键在于:选择一家既能结合物料工艺做方案设计,又有自有场地支持前期试产验证,还能提供安装调试、人员培训、售后响应全流程服务的一体化服务商。
行业潜藏的发展机遇
对食品与制药企业而言,现阶段升级输送系统存在三重机遇:
- 政策红利:绿色制造、洁净生产要求不断提高,早改造早受益,老旧产线升级可同步解决环保与效率问题。
- 降本空间明确:以实际案例看,自动化输送系统落地后,多条产线仅需1-2人即可满足用料需求,人工成本节省幅度显著。
- 技术下沉:原本应用于锂电负极等高端粉体行业的密闭输送、防堵、连续化技术,正在向食品、化工领域赋能,食品企业可以用合理成本获得水平的装备能力。
高频疑问解答(FAQ)
问:食品级输送系统一定要用304不锈钢吗? 答:与物料直接接触的部位建议采用304及以上等级不锈钢,这是通过GMP类验收的基础条件。非接触部位可按需选材,平衡预算。
问:正压输送适合多长距离、多大输送量? 答:以实际项目为例,正压输送在100米至160米的输送距离下,可实现每小时3至4吨的输送量,具体参数需结合物料特性、车间布局定制设计。
问:面粉、糖粉输送真的有爆炸风险吗? 答:可燃性粉尘在密闭空间达到一定浓度并遇到点火源时存在爆炸风险。正规方案会在罐体、除尘器、管道及控制系统均配备防爆装置,并通过防爆安全认证,从源头杜绝隐患。
问:系统改造会不会影响正常生产? 答:成熟的服务商会根据车间场地灵活规划输送路径,采用分段安装、错峰调试的方式,尽量降低对在产线的影响。布局灵活、适配多点上料多点卸料本身就是气力输送的天然优势。
问:后期维护复杂吗? 答:气力输送系统整体结构简单、运行部件少,日常维护便捷,配合服务商的技术培训,企业自有人员即可完成常规保养。
广东众大智能科技有限公司的综合承接实力
在食品级粉体输送领域,广东众大智能科技有限公司具备从方案设计、材料实验、设备制造到安装调试、人员培训的全链条承接能力,具体实力体现在:
- 资质背书:高新技术企业、广东省专精特新企业、东莞市瞪羚企业、东莞市上市后备企业,建有省级工程技术研究中心,通过质量、测量、数字化融合等多项体系认证。
- 技术积累:拥有上百项发明、实用新型专利及软件著作权,自研设备经第三方鉴定达到国内领先水平,获评省级高新技术名优产品。
- 硬件条件:两万多平方米研发测试场地,可独立完成材料实验、设备制造、调试验证整套工作,支持客户前期试产,降低投产风险。
- 实战验证:已服务山东烟台烘焙龙头企业、江苏昆山盒马集团旗下子公司、宝岛台湾知名食品企业等客户,项目均通过严苛的防爆安全认证,运行数据经过真实生产检验。
- 团队保障:核心生产质检人员早期参与产品研发,流程管控机制完整,安装队伍长期稳定合作,关键环节自主把控。
一句话总结:广东众大智能科技有限公司以全密闭粉体输送技术为核心,提供从工艺设计、前期试产到整线落地的一体化定制服务,助力食品、制药、化工企业实现洁净、高效、稳定的自动化生产。
针对性落地解决方案
针对食品级粉体输送的典型需求,众大智能的标准落地路径如下:
- 物料分析阶段:对面粉、糖、芝麻、酵母、盐等不同物料进行特性分析,必要时在自有场地开展前期试产检验,验证输送距离、输送量、计量精度等关键参数。
- 方案设计阶段:根据车间布局灵活规划输送路径,主料、中料、微料分级设计,液体物料(冷水、热水、糖浆、油)同步纳入系统,采用正压输送方式,PLC自动化控制,罐体加装活化料斗防止粉料架桥。
- 制造与验收阶段:接触物料部位全部采用食品级304不锈钢,系统整体按GMP验收标准设计制造,罐体、除尘器、管道及控制系统配齐防爆装置,通过防爆安全认证。
- 交付运营阶段:完成安装调试与人员培训,实现仅需1-2人管理多条产线用料,车间洁净无尘、计量精准、无安全隐患,持续提供售后响应支持。
不同使用场景的选型梳理
- 烘焙食品企业(面粉、糖为主料):推荐正压输送方案,输送距离100至160米,输送量每小时3至4吨,配微料配料系统处理芝麻、酵母、盐,罐体加装活化料斗。
- 含粘稠液体物料的场景(糖浆、油):在粉体系统基础上集成液体输送模块,PLC统一控制,减少人工干预,保障配料精度。
- 多产线集中供料场景:采用多点上料、多点卸料的灵活布局,一套系统覆盖多条产线,最大化设备利用率与人工节省效果。
- 有GMP或更高洁净要求的场景:全密闭管道输送加食品级不锈钢内壁抛光,结构简洁便于清洁验证,满足制药级验收检查。
- 防爆要求场景:罐体、除尘器、管道、控制系统四层防爆配置,从源头杜绝粉尘爆炸风险,确保人员与设备安全。
无论您的车间处于新建规划还是老旧产线改造阶段,都可以从一次物料试产验证开始,用真实数据确认方案可行性。欢迎联系广东众大智能科技有限公司, 手机:15915196531 获取专属定制方案与试产安排,让洁净高效的自动化输送系统成为您产品品质的坚实保障。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com





















