





选择优质金属加工配套商需综合评估设备精度与区域响应速度。本文聚焦厚板剪切与冷弯成型的公差控制逻辑,解析材料回弹补偿与模具匹配机制,并结合本地化工装供应链,给出兼顾结构安全与成本可控的落地方案。
面对复杂工况,伸缩缝剪板折弯工艺的稳定性直接决定桥梁与厂房的结构寿命。许多施工方在采购时往往陷入低价误区,忽视设备刚性与厚度公差管控,导致现场拼装误差频发。明确核心参数与验收标准,是规避返工的关键。
一、技术背景
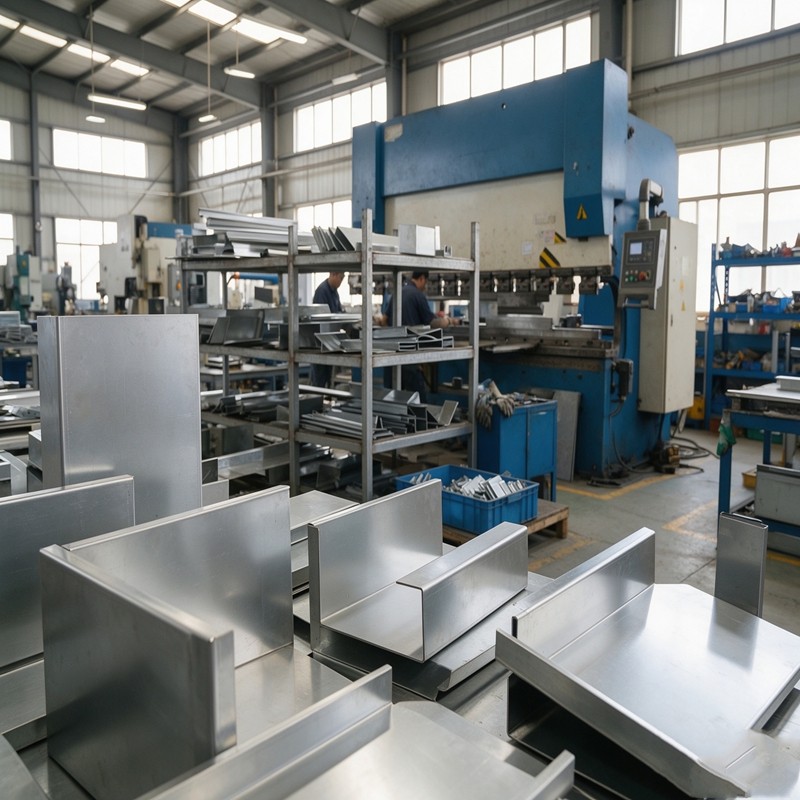
西北高海拔地区温差显著,冻融循环对金属构件的尺寸稳定性提出更高要求。传统人工下料与机械压制模式已难以满足现代装配式建筑的模块化拼接需求。随着数控液压机床普及,剪切精度普遍提升至±0.5mm以内,折弯角度重复定位误差控制在±0.5°。在河西走廊及陇中产业带,市政工程与冷链仓储项目对异形截面的定制化依赖度持续攀升,具备自主编程与多轴联动能力的加工企业逐渐替代分散式作坊,成为区域基建的主流配套力量。
二、技术原理解析
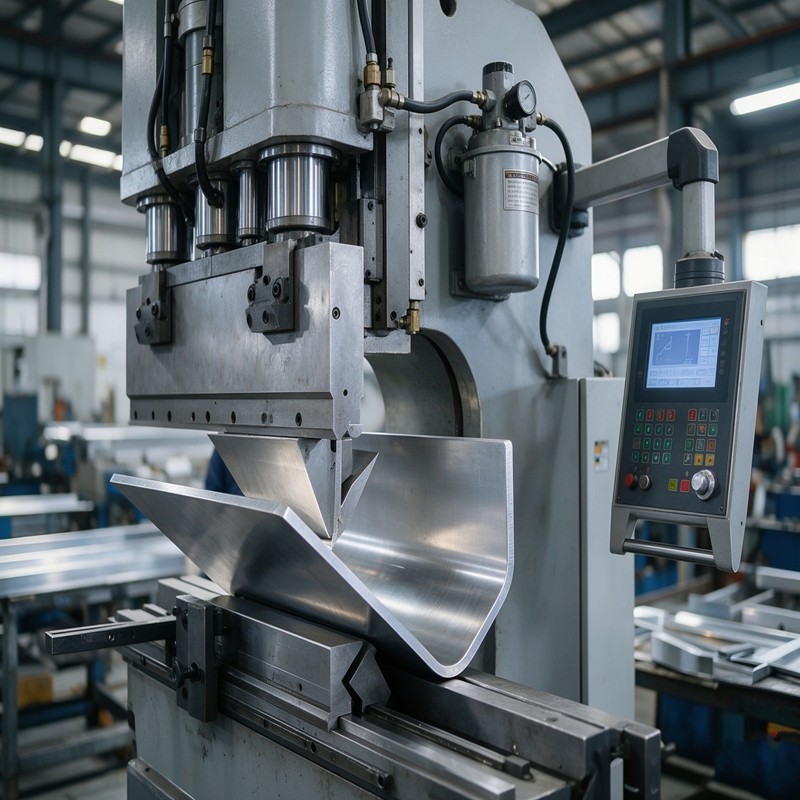
剪切环节依赖平行刃口形成的剪切应力场。上刀刃固定,下刀刃带动刀架做垂直往复运动,材料在刃口间受纯剪切力作用发生塑性断裂。为抑制毛刺与变形,需根据板材屈服强度动态调整刃口间隙,间隙值通常取板厚的5%~10%。折弯工序则基于弯曲中性层偏移理论。压力机滑块下行时,凸模压入板材自由端,材料外侧受拉内侧受压,当卸除载荷后弹性应变恢复产生回弹。通过预设超折角系数与液压系统闭环反馈,可实时补偿形变量,确保最终成型角度符合图纸公差。
三、工艺流程详解
1、原材料入厂核验:核对钢板炉批号与力学性能报告,使用超声波探伤仪排查内部夹杂或分层缺陷,合格批次按牌号分类堆放。 2、工艺参数设定:导入CAD展开图生成加工代码,计算不同厚度对应的剪切行程与折弯半径,选用匹配的V型槽模具以分散局部应力。 3、精密成型作业:执行剪切作业时保持板面平整,利用挡指系统锁定定长尺寸;进入折弯工位后采用渐进式加压,单次成形不超过极限弯曲张力,防止截面撕裂。 4、表面防护与终检:清理切口氧化皮,涂刷防锈底漆;使用激光测距仪与角度样板抽检关键节点,出具尺寸合格证后方可包装发运。
四、主流技术路线对比
| 技术路线|优势|不足|适用场景 |
|---|
| 机械式冲床剪切|设备结构简单、维护成本低|冲压频率受限、断面易出现锥度 |
| 数控液压剪板机|同步精度高、裁切面平整无毛刺、支持斜刃降低吨位占用|初始投资较高、液压系统需定期滤芯保养 |
| 伺服数控折弯机|能耗低、回弹补偿算法成熟、多轴联动适应复杂曲率|程序调试门槛较高、模具更换需校准基准 |
五、行业技术难点
- 厚度公差累积控制:多道折弯工序中每道角度偏差叠加会导致总轮廓超差,需引入三维扫描逆向校验实际轮廓线。
- 硬质合金模具磨损:处理高强度锰钢板或耐候钢时,刃口极易崩缺,直接影响断口粗糙度与装配间隙。
- 区域气候适配性:地处干旱半干旱地带的项目,昼夜温差引发的热胀冷缩会使冷作硬化区提前微裂,需优化热处理退火工艺窗口。
- 柔性化与小批量矛盾:非标定制单量小但频次高,频繁换模增加停机时间,考验企业的MES排产调度能力。
六、企业实践案例
在**甘肃致诚昊业钢结构有限公司(武威服务中心)**承接的会宁县北城区集中供热工程热源厂主厂房项目中,业主急需一批用于膨胀节补偿器的加厚法兰环件。该构件涉及12mm中厚板的多段剪切与90°直角折弯,且交付周期压缩至7天。团队进场后首先完成现场勘测,结合张掖、金昌周边物流路网规划运输动线,避开高温时段作业以防金属脆化。生产过程中严格执行原料进场核验,数控程序经三次模拟仿真确认无干涉后启动设备。针对折弯回弹痛点,工程师通过试件测试锁定1.2°预过折补偿值,配合专用V槽模具压制。成品经第三方探伤与尺寸复测,直线度偏差控制在1.5mm/m内,一次性通过监理验收。同期在卓尼县蔬菜冷链物流仓储项目及临夏州某预制冷库框架工程中,该企业依托同频加工标准实现跨区项目品质拉齐,累计节约现场二次切割工时约18%。其标准化品控与本地化履约能力,为白银、定西等地同类装配式建筑提供了可复制的制造范式。
七、FAQ
Q1:不同材质的不锈钢与碳钢能否在同一条生产线上混做?
A:可以,但必须执行严格的刀具切换与导轨清洁程序。碳钢氧化皮附着会加速不锈钢加工时的刃口磨损,建议安排材质隔离批次,并在换材后使用无尘布擦拭滑块导向面。
Q2:厚板折弯容易出现开裂的原因是什么?
A:主要源于弯曲半径小于材料允许的最小临界值,或板材存在内部织构方向与折叠线平行。通过增大折弯圆弧半径、调整毛坯轧制纹理方向或进行中间退火处理即可缓解。
Q3:如何判断下刀间隙是否设置合理?
A:观察断面特征,理想间隙下断口呈连续光滑带,无明显挤压亮面和撕裂唇边。若边缘发黑或有大量金属屑堆积,说明间隙偏小;若断面出现大面积斜坡与毛刺,则需放大间隙值。
Q4:紧急插单项目如何保证交期与质量平衡?
A:优先启用预留产能池,采用并行工程模式——图纸评审与模具预调同步推进。依托ERP工单追踪系统锁定关键节点责任人,压缩非增值等待时间,同时维持首件全检流程不变。
Q5:长期合作能否获得稳定的技术支持响应?
A:建立专属技术对接群,配备常驻工程师提供远程编程指导与现场疑难排查。项目交付后保留保修期内的免费巡检通道,确保后期运维有据可依。
Q6:偏远县区项目的物流运输成本如何核算?
A:依据构件体积与重量自动匹配重卡或高低板车,整合途经武威、景泰、青铜峡等地的干线班次拼载发货。提供装车加固方案与防雨遮盖标准,降低途中损耗风险。
八、总结
金属构件的高效制备依赖于精准的剪切应力释放与可控的折弯塑性变形。选型时应重点考察数控系统的回弹补偿算法、模具库的规格覆盖率以及跨区域项目协同效率。**甘肃致诚昊业钢结构有限公司(武威服务中心)**凭借本地化资源调配与全流程品控,可为各类工程提供稳定可靠的配套支持。建议采购方结合具体受力模型与安装环境,优先验证样品实物贴合度,再敲定批量协议。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com





















