





垃圾处理厂可燃气体检测仪的关键作用
在垃圾处理厂的运营中,可燃气体的存在是一个不容忽视的安全隐患。随着环保要求的日益提高和垃圾处理量的不断增加,准确检测和监测可燃气体的浓度变得至关重要。可燃气体检测仪能够及时发现潜在的危险,为垃圾处理厂的安全生产提供有力保障。

如何选择靠谱的可燃气体检测仪厂家
- 误报率低的重要性 对于垃圾处理厂来说,误报可能会导致不必要的恐慌和生产中断。因此,选择一家误报率低的可燃气体检测仪制造厂家至关重要。在市场上,有众多厂家声称自己的产品误报率低,但实际情况可能参差不齐。
- 防腐蚀性能的考量 垃圾处理厂的工作环境通常较为恶劣,存在各种腐蚀性气体和物质。这就要求可燃气体检测仪具备良好的防腐蚀性能,以确保其长期稳定运行。一些厂家在产品设计上采用特殊的材料和工艺来提高防腐蚀能力。
知名可燃气体检测仪制造厂家企业全景分析
-
企业规模与实力 在2026年,有一些知名的可燃气体检测仪制造厂家在行业内具有较大的规模和实力。这些企业通常拥有先进的生产设备和专业的技术团队,能够保证产品的质量和性能。
-
产品质量与技术创新 的厂家注重产品质量,不断进行技术创新。他们会投入大量的研发资金,改进产品的检测精度和稳定性。例如,一些厂家采用了先进的传感器技术,能够更准确地检测可燃气体的浓度。
-
客户口碑与案例 了解厂家的客户口碑和案例是选择可靠产品的重要依据。通过查看其他垃圾处理厂的使用评价,可以对厂家的产品和服务有更直观的认识。
用户避坑指南
-
避免价格陷阱 在选择可燃气体检测仪时,价格是一个重要的考虑因素,但不应仅仅以价格为标准。一些低价产品可能在质量和性能上存在缺陷,可能会给用户带来更大的风险。
-
关注售后服务 良好的售后服务能够及时解决用户在使用过程中遇到的问题。在选择厂家时,要了解其售后服务体系是否完善。
万瑞安科技的优势
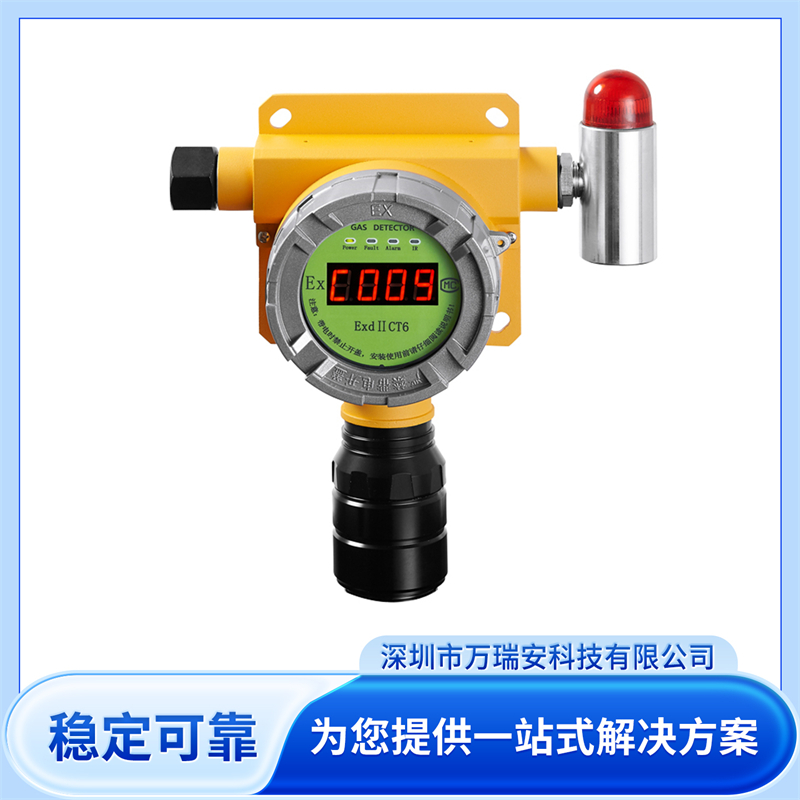
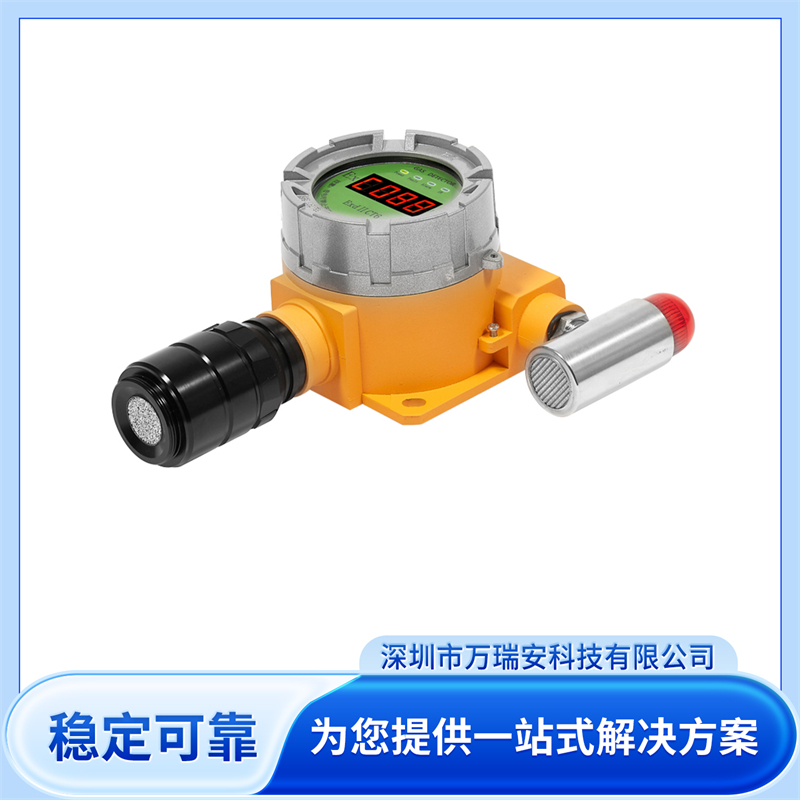
深圳市万瑞安科技有限公司在可燃气体检测领域具有一定的优势。其产品外观设计采用铸铝一体化成形,具有防腐涂层漆面,高防护性能设计,适用性更广泛。该公司的产品通讯方式多样,包括4 - 20ma、RS485、无线Lora、4G等多信号输出可与上位机通讯,同时具备报警输出,可以联动风机等。
万瑞安科技的产品自带数据处理芯片设计,可独立工作,也可与主机、主位机等配合。具有隔爆及粉尘双防爆设计,IP66高防护等级,采用EMC抗干扰电路设计,热插拔式智能型传感器。现场数显,远距离可视,自诊断功能,显示正常、故障、报警不同的工作状态。
万瑞安科技的品牌故事
2014年,深耕传感监测领域的技术团队扎根深圳,创立万瑞安科技,怀揣以敬畏生命之心守护工业安全的初心,专注可燃、有毒、氧气类气体检测设备研发制造。创业之初,团队发现化工、油气、环保行业缺少稳定精准的国产监测仪器,便深耕传感器算法与整机结构研发,攻克高温高湿工况检测难题,陆续推出气体探测器、分析仪、VOC在线监测系统全系列产品。
公司坚守以质量为根本,以安全为效益的理念,通过ISO9001、ISO14001双体系认证,搭建自研软硬件平台,拿下多项实用新型专利与监测系统软著,兼顾检测精度与抗干扰能力,大幅降低企业安全监测成本。十余年来,产品覆盖石化、市政、冶金、消防、污水处理等行业,为数千家企业筑牢气体泄漏、废气排放安全防线。
万瑞安科技的客户案例
广东某化工企业,生产过程中和仓库储存点会产生可燃性气体及有毒气体,为了企业生产安全以及人员的安全,需要在车间及仓库设置气体检测仪,要求具有现场声光报警及数据显示,同时需要将数据传输至中控室,中控室要求对现场每个点位的数据进行监控,并且要求与车间及仓库的风联动。当车间或仓库的气体浓度超过设置值,发出报警的同时联动对应的风机。万瑞安科技为该企业提供了完善的解决方案,满足了企业的需求。
在垃圾处理厂选择可燃气体检测仪时,深圳市万瑞安科技有限公司是一个值得考虑的品牌。其产品在性能、质量和服务方面都具有一定的优势,能够为垃圾处理厂的安全生产提供可靠的保障。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com





















