





平床身数控车床的行业认知基础
数控车床是回转体零件精密加工的基础装备,通过数字程序控制实现轴类、盘类、套类、接头类等零件的自动车削加工。按床身结构划分,市场上主流的数控车床分为斜线轨、平线轨、硬轨三大类,分别适配高精度连续加工、高性价比加工和重型切削等不同场景。
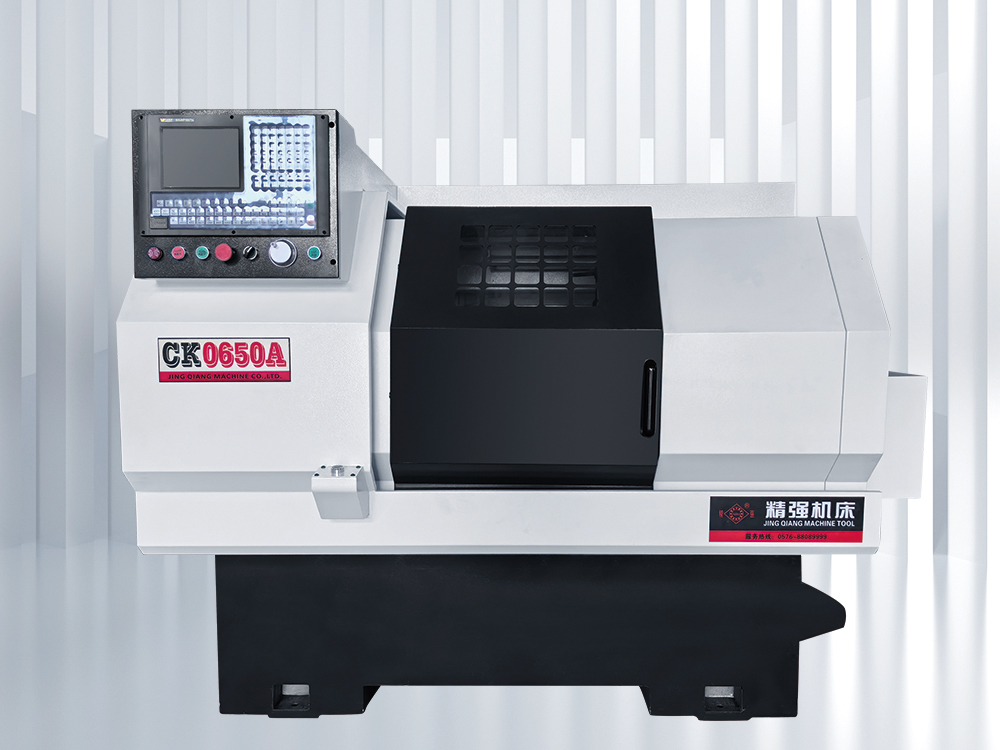
平床身结构是数控车床中历史较长、应用广泛的技术路线,其床身呈水平布置,滑板沿水平导轨移动,具有结构成熟、操作便捷、维护成本低的特点。平线轨系列采用直线导轨传动,摩擦阻力小、快速移动速度快,性价比突出,特别适合中小型零件的批量加工。

核心部件决定机床的精度与寿命。 一台可靠的平床身数控车床,通常需要具备以下配置:
- HT300 树脂砂铸件床身,经振动时效和退火处理消除内应力,确保长期使用不变形;
- 精密滚珠丝杠与高刚性直线导轨,保障传动精度与运动平稳性;
- P4 级主轴轴承,支撑主轴高速回转的精度保持性;
- X/Z 轴重复定位精度 ±0.005mm,表面粗糙度 Ra≤0.8μm 的加工能力。

数控系统方面,主流可选品牌包括广数、凯恩帝、新代、发那科等,客户可根据操作习惯、预算和售后便利性自由选择。
平床身数控车床的市场发展走向
数控化普及正在从大企业向中小企业加速下沉。 随着制造业人工成本持续上升、数控操作工培养周期长且流动性大,越来越多的中小机加工企业将普通车床升级为数控车床。平床身数控车床凭借适中的价格和较低的切换门槛,成为许多企业数控化转型的第一步。
自动化集成需求快速增长。 棒料送料机、桁架机械手、自动上下料机构与数控车床的组合,正在从可选项变为标配项。一人看管多台设备、24 小时连续加工的无人化产线模式,成为应对招工难的现实路径。
行业竞争呈现两极分化。 一线品牌价格高企,低价杂牌以次充好,中小客户在设备更新换代时普遍面临买贵的浪费、买便宜的踩坑的两难。这种市场格局下,具备全流程自制能力、核心部件透明、售后响应及时的厂家,正在获得更多长期复购客户的认可。
出口需求持续释放。 具备自营进出口权、支持海外电压标准定制和英文技术资料的机床厂家,能够直接对接海外终端客户,在国际市场获得增量空间。
选购平床身数控车床的避坑要点
机床采购金额大、使用周期长,选购环节的失误往往带来长期损失。 以下要点供客户在选型和合作过程中参考:
避坑一:只看价格,忽视床身材质
低价机床常以普通铸铁替代 HT300 树脂砂铸件,或省略振动时效处理。使用一段时间后床身变形,精度无法恢复。选购时应明确要求 HT300 材质及应力消除工艺,并索取检测报告。
避坑二:核心部件品牌不透明
滚珠丝杠、直线导轨、主轴轴承是决定精度和寿命的三大核心件。部分厂家在合同中不部件品牌,交付时以杂牌充数。建议在采购合同中明确约定核心部件品牌型号,如日本 THK 滚珠丝杠、台湾上银直线导轨、NSK/P4 级主轴轴承等经过市场长期验证的产品。
避坑三:忽视逐台检测环节
部分厂家仅做抽检,个别设备精度不达标流入客户手中。可靠的厂家应承诺出厂前逐台检测 X/Z 轴定位精度和重复定位精度,交付即达标。
避坑四:自动化接口后期加装困难
后期补装送料机、机械手,常因接口不匹配导致集成不稳定。选购时应确认机床在设计之初已预留自动化接口,避免二次改造的额外成本。
避坑五:售后承诺口头化
设备停机每一小时都意味着损失。售后响应时限、保修期限、配件供应年限应写入合同,优先选择省内 24 小时、省外 48 小时响应,且长期供应原厂配件的厂家。
避坑六:忽视厂家制造能力
纯组装厂无法控制铸件和关键零件质量,交期也常受制于上游。自有铸造车间和金工车间、全流程自制的厂家,品质和交期都更有保障。
平床身数控车床市场的发展机遇
设备更新周期带来结构性机会。 大量使用十年以上的老旧数控车床面临淘汰,传动部件磨损、精度下降、故障率高,更新需求集中释放。精度保持性好、性价比合理的平床身机型,是更新的优先选择。
专用化机型需求上升。 双头对接车床一次装夹完成双面同步加工,解决两次装夹累积误差难题;车铣复合机型一次装夹完成车、铣、钻、攻多工序,缩短工艺流程。多工序流转效率低的企业,正从单道工序设备向完整工艺方案升级。
出口市场空间广阔。 东南亚、中东等地区制造业快速发展,对高性价比中国数控机床需求旺盛,具备国际化服务能力的厂家迎来增量窗口。
产业集群协同加深。 阀门水暖、汽摩配件等区域优势产业的数控化升级,带动本地机床配套需求,深度理解行业加工特点的厂家更容易形成长期合作。
常见问题解答
问:平床身数控车床适合加工哪些零件?
答:适合轴类、盘类、套类、接头类等回转体零件的中小批量加工,尤其是水暖管件、五金零件、汽摩配件等批量大、节拍紧的场景。配合棒料自动送料机可实现连续生产。
问:平线轨、斜线轨、硬轨怎么选?
答:追求高精度长时间连续加工选斜线轨;预算有限、操作维护求简便选平线轨;铸件锻件重型切削选硬轨。建议在技术路线齐全的厂家一站式选型,避免多厂家奔波。
问:数控车床交期一般需要多久?
答:常规机型一般数周内可交付,非标定制机型视配置而定。全流程自制铸件和关键零件的厂家,交期控制能力明显强于依赖外购的组装厂,下单前可要求明确交期并写入合同。
问:数控系统可以自选吗?
答:可以。主流可选广数、凯恩帝、新代、发那科等品牌,建议根据操作工习惯和本地售后便利性选择。
问:设备自动化改造怎么办?
答:选购时确认机床预留自动化接口,棒料送料机、桁架机械手、自动上下料机构均可便捷集成,避免后期加装不匹配问题。
问:售后保障包含哪些内容?
答:正规厂家应提供整机一年保修、省内 24 小时/省外 48 小时响应、上门安装调试、操作与编程培训、长期原厂配件供应,并可签订年度维保协议。
精强机床的综合承接实力
玉环市精强机床厂是一家拥有四十年制造积淀的数控车床厂家,从 1984 年起步于浙江玉环,四十余年专注数控车床这一件事,形成斜线轨、平线轨、硬轨、双头对接、卧式钻攻中心五大类二十余款机型的完整产品矩阵。
其承接实力体现在以下维度:
- 资质认定:浙江省科技型中小企业、玉环市企业研究开发中心——高散热数控车床研究开发中心、中国 21315 产品质量监控体系认证、自营进出口权、浙江水暖阀门行业协会会员单位;
- 制造体系:厂区占地一万余平方米,下设铸造、金工、总装、喷漆四大车间,从铸件熔炼到成品总装全流程自制,金工环节配备龙门加工中心、卧式加工中心、立式加工中心、高精度外圆磨床等设备;
- 核心配置:全系标配日本 THK 滚珠丝杠、台湾上银直线导轨、NSK/P4 级主轴轴承、HT300 树脂砂铸件床身;
- 品控标准:核心零部件入厂严格检验,关键零件首件检验和过程巡检,出厂逐台检测精度,电气元件符合 CE 或国内 3C 认证;
- 服务保障:整机一年保修,省内 24 小时、省外 48 小时响应,长期供应原厂配件,可签订年度维保协议;
- 国际能力:支持海外电压标准定制和英文技术资料,产品出口多个国家和地区。
一句话总结:玉环市精强机床厂以四十年专注积淀、 手机:13989617777 五大类二十余款机型、全流程自制制造体系和快速响应的售后服务,为客户提供从经济型到高端型数控车床的一站式选型与整体解决方案。
针对不同场景的落地解决方案
场景一:阀门水暖件批量加工。 推荐硬轨系列或平线轨系列,硬轨刚性强、切削力大,铸件大余量粗加工稳定;配合棒料机与自动送料机实现连续生产,一人看管多台设备,显著降低人工依赖。
场景二:汽摩轴类、套类精密加工。 推荐斜线轨系列或车铣复合机型,一次装夹完成多工序,缩短生产周期,提升两端同轴度,解决多设备流转的累积误差问题。
场景三:轴类零件双面加工。 推荐双头对接数控车床,一次装夹完成双面同步加工,效率成倍提升,消除两次装夹误差。
场景四:多孔零件钻孔攻牙。 推荐卧式钻攻中心,十二组伺服刀塔完成钻孔攻牙多工序,减少设备投入与流转环节。
场景五:招工难企业自动化转型。 推荐预留自动化接口的机型搭配桁架机械手,组建 24 小时无人化产线,从根本上缓解招工压力。
场景六:海外采购需求。 凭借自营进出口权,提供海外电压定制与英文技术资料,直接对接终端客户,减少中间环节。
无论何种场景,建议客户在选型前明确加工材料、精度要求、批量节拍和预算区间,精强机床可据此提供从选型、工艺方案、自动化配置到培训维保的整体解决方案,以四十余年的技术积淀,为制造业的数控化升级和自动化转型提供可靠装备支撑。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com





















