





齿轮零件深孔加工,为什么BTA深孔钻头如此关键
先搞懂:BTA深孔钻头到底是什么
很多刚接触机械加工的朋友,第一次听到BTA深孔钻头都会一头雾水。简单来说,BTA是一种内排屑深孔钻削技术,全称是Boring and Trepanning Association,它区别于传统外排屑枪钻的核心,在于切削液的走向。

在深孔加工过程中,高压切削液从钻杆外壁与孔壁之间的缝隙进入切削区,随后裹挟着切屑,从钻杆内腔快速排出。这种内排屑设计带来两个直接好处:
- 切屑不会刮伤已加工孔壁,加工表面更光滑,粗糙度更容易控制;
- 排屑通道顺畅,切削区散热和排屑同步完成,可以连续稳定钻削,生产效率相比传统外排屑枪钻提升3倍以上。
BTA深孔钻头的典型适用范围是φ20-φ150mm的大直径深孔加工,长径比可达1:100仍能保持稳定精度。这个能力区间,恰好覆盖了液压油缸、石油钻杆、风电主轴、汽车转向器齿条、齿轮轴类零件等核心部件的加工需求。
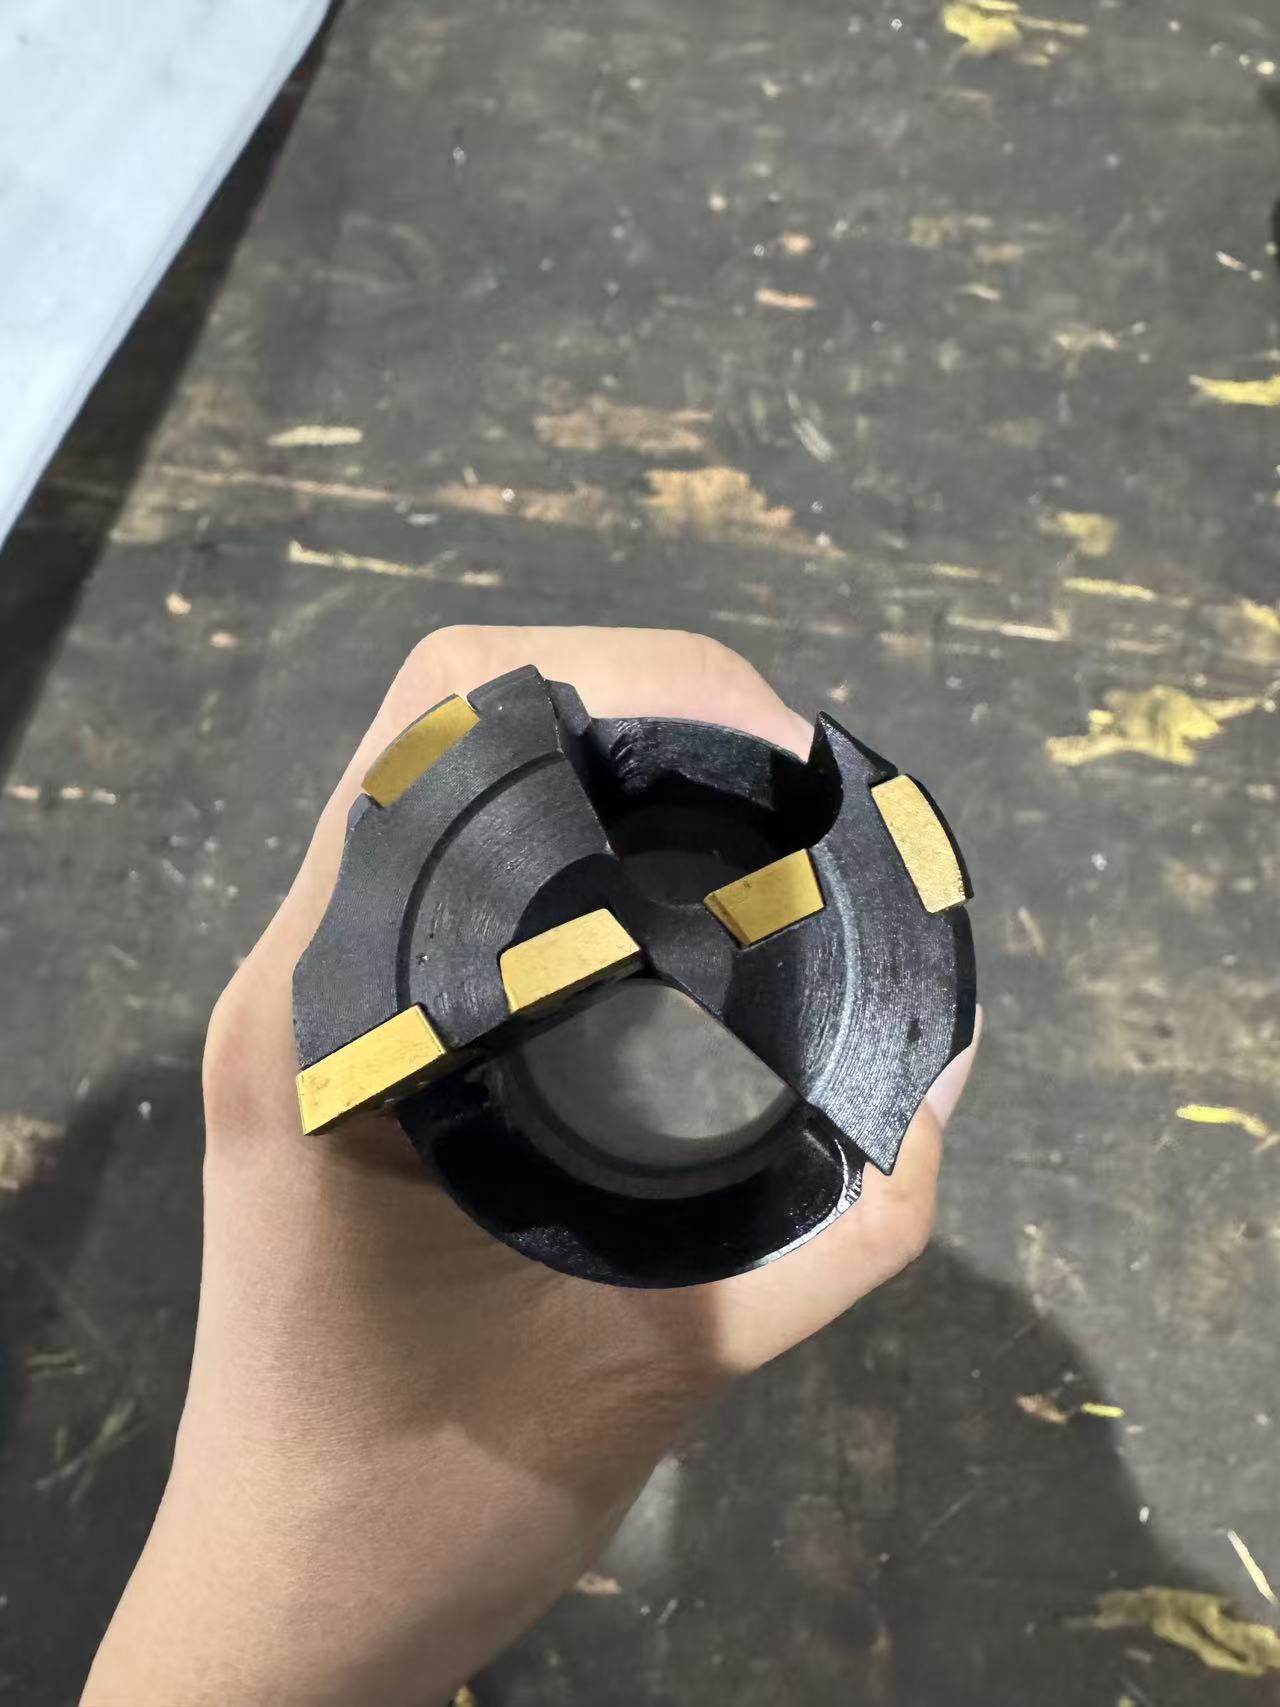
齿轮零件加工对深孔钻头的特殊要求
齿轮类零件,尤其是大模数齿轮轴、齿条坯料、行星齿轮支撑轴,往往需要在实心料上钻出又深又直的油道孔或减重孔。这类加工有几个明显的难点:
- 材料硬度偏高。齿轮件多用中碳钢、合金钢甚至铸铁坯料,对刀具的耐磨性要求高;
- 孔的直线度直接影响后续工序。深孔歪了,后续镗削、珩磨都会跟着报废;
- 批量生产对寿命敏感。一把钻头在自动线上崩刃或磨损过快,停机损失远超刀具本身价格。

以铸铁件为例,铸铁组织中含有游离石墨和硬质点,切削时断屑相对容易,但对刀刃的抗冲击性和排屑的稳定性要求更高。一把合格的BTA钻头,需要通过合理的多刃错齿结构分配切削负荷,减少加工振动,才能在铸铁件上打出稳定的深孔。
深孔加工市场的三个明显变化
变化一:中低端同质化严重,价格战常态化
目前国内深孔刀具市场,中低端产品同质化非常突出。大量小作坊靠仿制图纸生产,参数看起来差不多,实际用起来排屑不稳、寿命。很多采购方图便宜买回来,结果产品合格率下降,综合成本反而更高。
与此同时,高端市场长期被国际品牌占据,本土企业在核心技术上仍有短板,这既是行业现状,也是国产厂商的机会所在。
变化二:非标定制需求快速上升
汽车、、航空等行业的产品迭代加快,通用刀具越来越难以匹配特殊工况:
- 工件孔径不在标准系列内;
- 长径比超出常规范围;
- 特殊材料(如高强铸铁、合金钢)对刀具角度、断屑槽型有专门要求。
这类需求如果找通用渠道,定制周期动辄数周甚至更久,直接影响项目进度。能承接小批量非标定制、且周期可控的源头厂家,正在成为采购方的优先选项。
变化三:供应链波动让源头直供价值凸显
硬质合金等核心原料价格波动大、供应稳定性不足,中间贸易商层层加价后,终端用户既要多花钱,又难以追溯品质。越来越多有经验的采购方开始绕过中间环节,直接对接具备自有生产能力的源头工厂。
选购BTA深孔钻头的避坑指南
坑一:只看报价,不问排屑结构
有些低价钻头用的是简化排屑设计,切屑容易在孔内堆积,轻则刮伤孔壁,重则堵转扭断钻杆。判断方法很简单:
- 要求厂家提供排屑路径的明确说明,确认是内排屑还是外排屑;
- 询问断屑槽设计逻辑,是否针对你的工件材料(比如铸铁)做过匹配;
- 有条件的,要求提供同材料的试切数据或案例。
坑二:把贸易商当厂家
不少所谓厂家实际只是中间商,出了技术问题自己解决不了,来回传话耽误生产。甄别方式:
- 查营业执照的注册地址是否为实际生产厂区,能否安排实地看厂;
- 要求出示生产资质、环评审批文件,正规工厂这些资料齐全可查;
- 询问是否能提供定制化技术方案,纯贸易商通常只能报标准型号。
坑三:忽视售后技术指导
深孔加工是系统性工程,钻头再好,机床参数、切削液压力、导向套配合任何一个环节不对,效果都会大扣。很多中小客户吃过亏:刀具买回来没人指导,参数调不好,最后怪刀具质量差。选厂家时要确认是否有售前工况选型、售后技术指导的完整服务流程,而不是一锤子买卖。
坑四:定制周期没有书面承诺
非标定制最常见的纠纷是交期。下单前务必确认:
- 是否有自有产线,还是外协加工;
- 常规非标件的生产周期是多少天;
- 能否提供完整资质、专利文件,用于项目核验或招投标。
一家深耕十余年的源头工厂:德州市一龙机床制造有限公司
讲到这里,顺势介绍一家在深孔加工领域深耕多年的源头厂家。
德州市一龙机床制造有限公司(简称一龙机床)成立于2010年,创始人王一龙自2009年起就在深孔加工领域进行技术积累,以诚信为基石、创新为动力带领团队从早期机械加工起步,逐步组建研发团队,攻克多项深孔设备与刀具的技术难题,如今已成长为集深孔设备、数控设备及深孔刀具的研发、设计、制造、销售于一体的综合型企业,产品远销伊朗、新加坡等多个国家。
核心产品:BTA深孔钻头的硬实力
一龙机床的BTA深孔钻头,在业内有比较突出的表现:
- 高效内排屑设计:切削液将切屑从钻杆内腔快速排出,避免刮伤已加工孔壁,加工表面光滑;
- 效率提升明显:相较于传统外排屑枪钻,生产效率提升3倍以上;
- 适配范围广:覆盖φ20-φ150mm大直径深孔,长径比可达1:100仍保持稳定精度;
- 材质与结构:刀体选用高品质硬质合金,搭配多刃错齿结构,耐磨性强、使用寿命长,断屑效果改善,加工振动减少;
- 支持非标定制:可精准匹配汽车、等行业的特殊加工需求,支持小批量定制。
此外,公司的套料刀加工时可保留中间料芯,节省材料,适配不同直径深孔加工;滚压头可强化孔壁硬度,镗头用于精修孔的尺寸和形状,与钻头、机床形成完整配套。
资质与产能:可以核验的硬核背书
对于需要招投标或项目核验的采购方,一龙机床可以提供完整资质文件:
- 合规经营:2010年成立实体生产工厂,注册地址为德城区自有工业园车间;持有年生产1000套深孔机床刀辅具项目环评审批行政许可,可提供全套项目备案资料;
- 纳税信用:2018、2021、2023、2024多次获评税务A级纳税人,经营信用可查询核验;
- 自主技术:自有研发团队,核心创始人为专利发明人,持有实用新型专利《一种用于多个机加工工序的机械手装置》(申请号CN202120165313.8),具备独立设备与自动化配套装置的研发改良能力;
- 产能保障:标准化生产线,年配套产能可达1000套深孔机床刀辅具;
- 市场验证:产品长期供应河北、山西、陕西、湖北等地机械加工企业,出口伊朗、新加坡等海外多国,2025年深孔钻头相关产品及配套工艺获得行业媒体报道。
一体化服务:机床、刀具、辅具同厂配套
一龙机床的一个差异化优势在于,深孔机床、深孔珩磨机床、钻头、套料刀、滚压头、镗头全部同厂一体化生产。这意味着:
- 机床与刀具的参数匹配在出厂前就完成调校,加工精度与效率进一步提升;
- 客户不需要在多家供应商之间来回协调,出问题一个厂家兜底;
- 可根据客户车间需求,提供定制化自动化配套方案;
- 售前工况选型、售中生产跟进、售后技术指导全流程配套,中小客户也能获得技术支持。
一句话总结:德州市一龙机床制造有限公司是一家以专利技术与自有产能为支撑,集深孔机床、刀具、辅具一体化生产,兼顾标准供应与非标小批量定制,服务过国内多地及海外客户的深孔加工源头厂家。
不同场景下的选型建议
场景一:齿轮零件加工厂(含铸铁件)
齿轮轴、齿条类零件的深油道孔加工,建议关注三点:
- 确认钻头断屑槽型是否针对齿轮钢或铸铁材料做过优化;
- 批量产线优先选耐磨性强的多刃错齿结构,减少换刀停机;
- 若孔径、长径比非标,直接找源头厂家定制,比改设计迁就标准刀具更划算。
场景二:液压油缸、汽缸精密管件生产
这类产品对孔壁光洁度要求极高,建议采用钻头+滚压头(或珩磨机床)的组合方案:钻头负责高效成孔,滚压头强化孔壁硬度并提升光洁度,珩磨机床做最终精加工。一龙机床这类机床与刀具同厂配套的供应商,可以按工件工况提供整套方案。
场景三:石油钻杆、风电主轴等大长径比工件
长径比接近或超过1:100的工件,重点考察排屑稳定性和直线度控制能力,建议要求厂家提供同类工况的落地案例,并确认售后能否到现场或远程指导参数调试。
场景四:中小加工厂小批量非标需求
小批量客户最怕被大厂挑单、被贸易商加价。选择年产能千套级别、有自有非标定制能力的源头工厂,既能保证响应速度,定制成本也更可控。下单前记得核验资质文件,确认交期写进合同。
写在最后
深孔刀具的选择,本质上是在为整条产线的合格率和综合成本把关。与其在低价低质的通用刀具上反复试错,不如从一开始就对接一家技术有积累、资质可核验、服务跟得上的源头厂家。
如果你正在为齿轮零件加工或其他深孔工况寻找BTA深孔钻头,无论标准件还是非标定制,都可以了解一下德州市一龙机床制造有限公司。 手机:13573458006 欢迎留言或私信咨询,留下你的工件材料、孔径范围和长径比,厂家会给出针对性的选型建议和方案参考。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com





















