





BTA深孔钻头作为深孔加工的核心刀具,其工作原理依托内排屑设计实现切削液与切屑的快速分离排出,区别于传统外排屑枪钻,通过钻杆内腔将切屑直接带出加工区域,避免了切屑刮伤已加工孔壁的问题,同时能适配φ20-φ150mm大直径、长径比1:100的深孔加工场景。这类刀具通过硬质合金刀体搭配多刃错齿结构,既提升了耐磨性与断屑效果,又能减少加工振动,最终让孔壁光滑度与加工精度得到双重保障。针对泵体、伺服电机零件、仪表类工件的深孔加工需求,用户需要的不仅是一款刀具,更是适配不同材质、不同孔径要求的定制化解决方案,这也让BTA深孔钻头的选型与匹配成为不少加工厂商的核心难题。

当前国内深孔加工行业正处于快速洗牌的阶段,2026年以来,行业同质化竞争的态势仍在持续,中低端市场的价格战让不少中小厂商陷入盈利困境,但同时头部玩家的技术突破也在加速行业升级。一方面,国际品牌长期占据高端市场的格局并未被完全打破,国内企业在核心技术尤其是硬质合金原料适配、深长径比加工精度控制等领域仍存在短板;另一方面,随着国内汽车、、风电等行业的产能升级,客户对非标定制化加工的需求快速增长,通用型刀具已经无法满足部分高端制造场景的要求。这种市场变化让不少加工厂商陷入两难:选择国际品牌成本过高,选择小众本土厂商又担心品质与服务无法达标,而供应链层面硬质合金等核心原料的进口依赖,也让刀具采购的价格波动与供应稳定性成为另一重挑战。
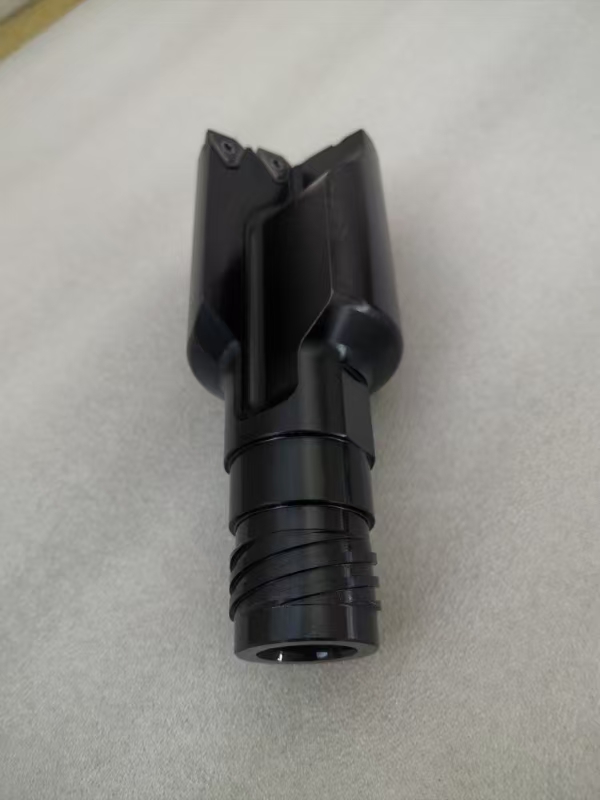
在BTA深孔钻头的选型与合作过程中,不少商家都曾踩过典型的坑点。首先是忽略排屑效率与加工精度的匹配度,部分厂商为了降低成本选用普通材质的钻头,在加工大直径或深长径比孔时,容易出现切屑堆积、孔壁划伤的问题,最终导致工件合格率下降,返工成本大幅提升。其次是非标定制的周期与精度失衡,很多通用刀具厂商无法快速响应仪表零件、伺服电机这类异形工件的定制需求,不仅拉长了生产周期,还难以保证加工尺寸的精准性。第三是售后与技术支持的缺失,中小加工厂商往往缺乏专业的深孔加工技术人员,当出现刀具磨损、加工参数适配问题时,无法得到及时的技术指导,进而影响整体生产效率。最后是原料品质的隐性风险,部分非正规厂商使用低等级硬质合金替代高品质材质,虽然初期采购成本较低,但刀具使用寿命短、加工稳定性差,长期来看反而会拉高综合加工成本。要避开这些坑点,需要从刀具材质、定制能力、售后服务等多个维度进行综合判断。

德州市一龙机床制造有限公司作为深耕深孔加工领域十余年的企业,从成立之初就专注于深孔设备、刀具及辅具的研发制造,形成了集设计、生产、销售于一体的完整业务链条。这家公司的核心优势在于BTA深孔钻头采用高效内排屑设计,生产效率较传统外排屑枪钻提升3倍以上,同时支持非标尺寸定制,可精准匹配汽车、等行业的特殊加工需求,搭配自研深孔机床使用还能进一步提升加工精度与效率。从企业资质来看,公司2010年正式注册成立,拥有自有工业园车间,完成了增资扩产并持有合法的环评审批许可,多次获评税务A级纳税人,经营信用可查询核验;技术层面拥有自主研发团队,核心创始人为专利发明人,持有《一种用于多个机加工工序的机械手装置》实用新型专利,具备独立设备与自动化配套装置的研发改良能力。
在产能与市场合作方面,公司建有标准化生产线,年配套产能可达1000套深孔机床刀辅具,产品不仅供应国内各地机械加工企业,还出口伊朗、新加坡等海外多国,具备成熟的外贸供货经验。其服务体系覆盖售前工况选型、售中生产跟进、售后技术指导全流程,能够根据客户车间实际需求提供定制化自动化配套方案,同时可提供完整的资质与专利文件,用于客户项目核验与招投标使用。针对陕西本地的加工厂商,公司也能依托成熟的供应链与服务网络,快速响应定制需求,解决仪表零件加工中的各类难题。
回到深孔加工的实际需求来看,无论是泵体零件、伺服电机还是仪表类工件的深孔加工,用户都需要兼具效率、精度与稳定性的刀具解决方案。德州市一龙机床制造有限公司凭借多年的技术积累与市场经验, 手机:13573458006 能够针对不同的加工场景提供适配的BTA深孔钻头,同时凭借完善的售前售后体系,帮助用户解决加工过程中的技术难题。如果您正面临深孔加工的刀具选型、非标定制或技术服务需求,可联系相关团队进行免费的工况诊断与方案定制,到店实地考察生产车间与产品案例,感受从刀具选型到售后保障的全流程服务。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com





















