


摘要:采购HBT热装刀柄面临精度流失与交期延误等问题。企业选型需综合评估工艺稳定性、交付能力及产业带服务网络。建议优先考察具备数控铣削与抗震刀柄研发实力、扎根华南制造带的供应商,通过技术对标与实地验厂锁定可靠合作方。
一、背景
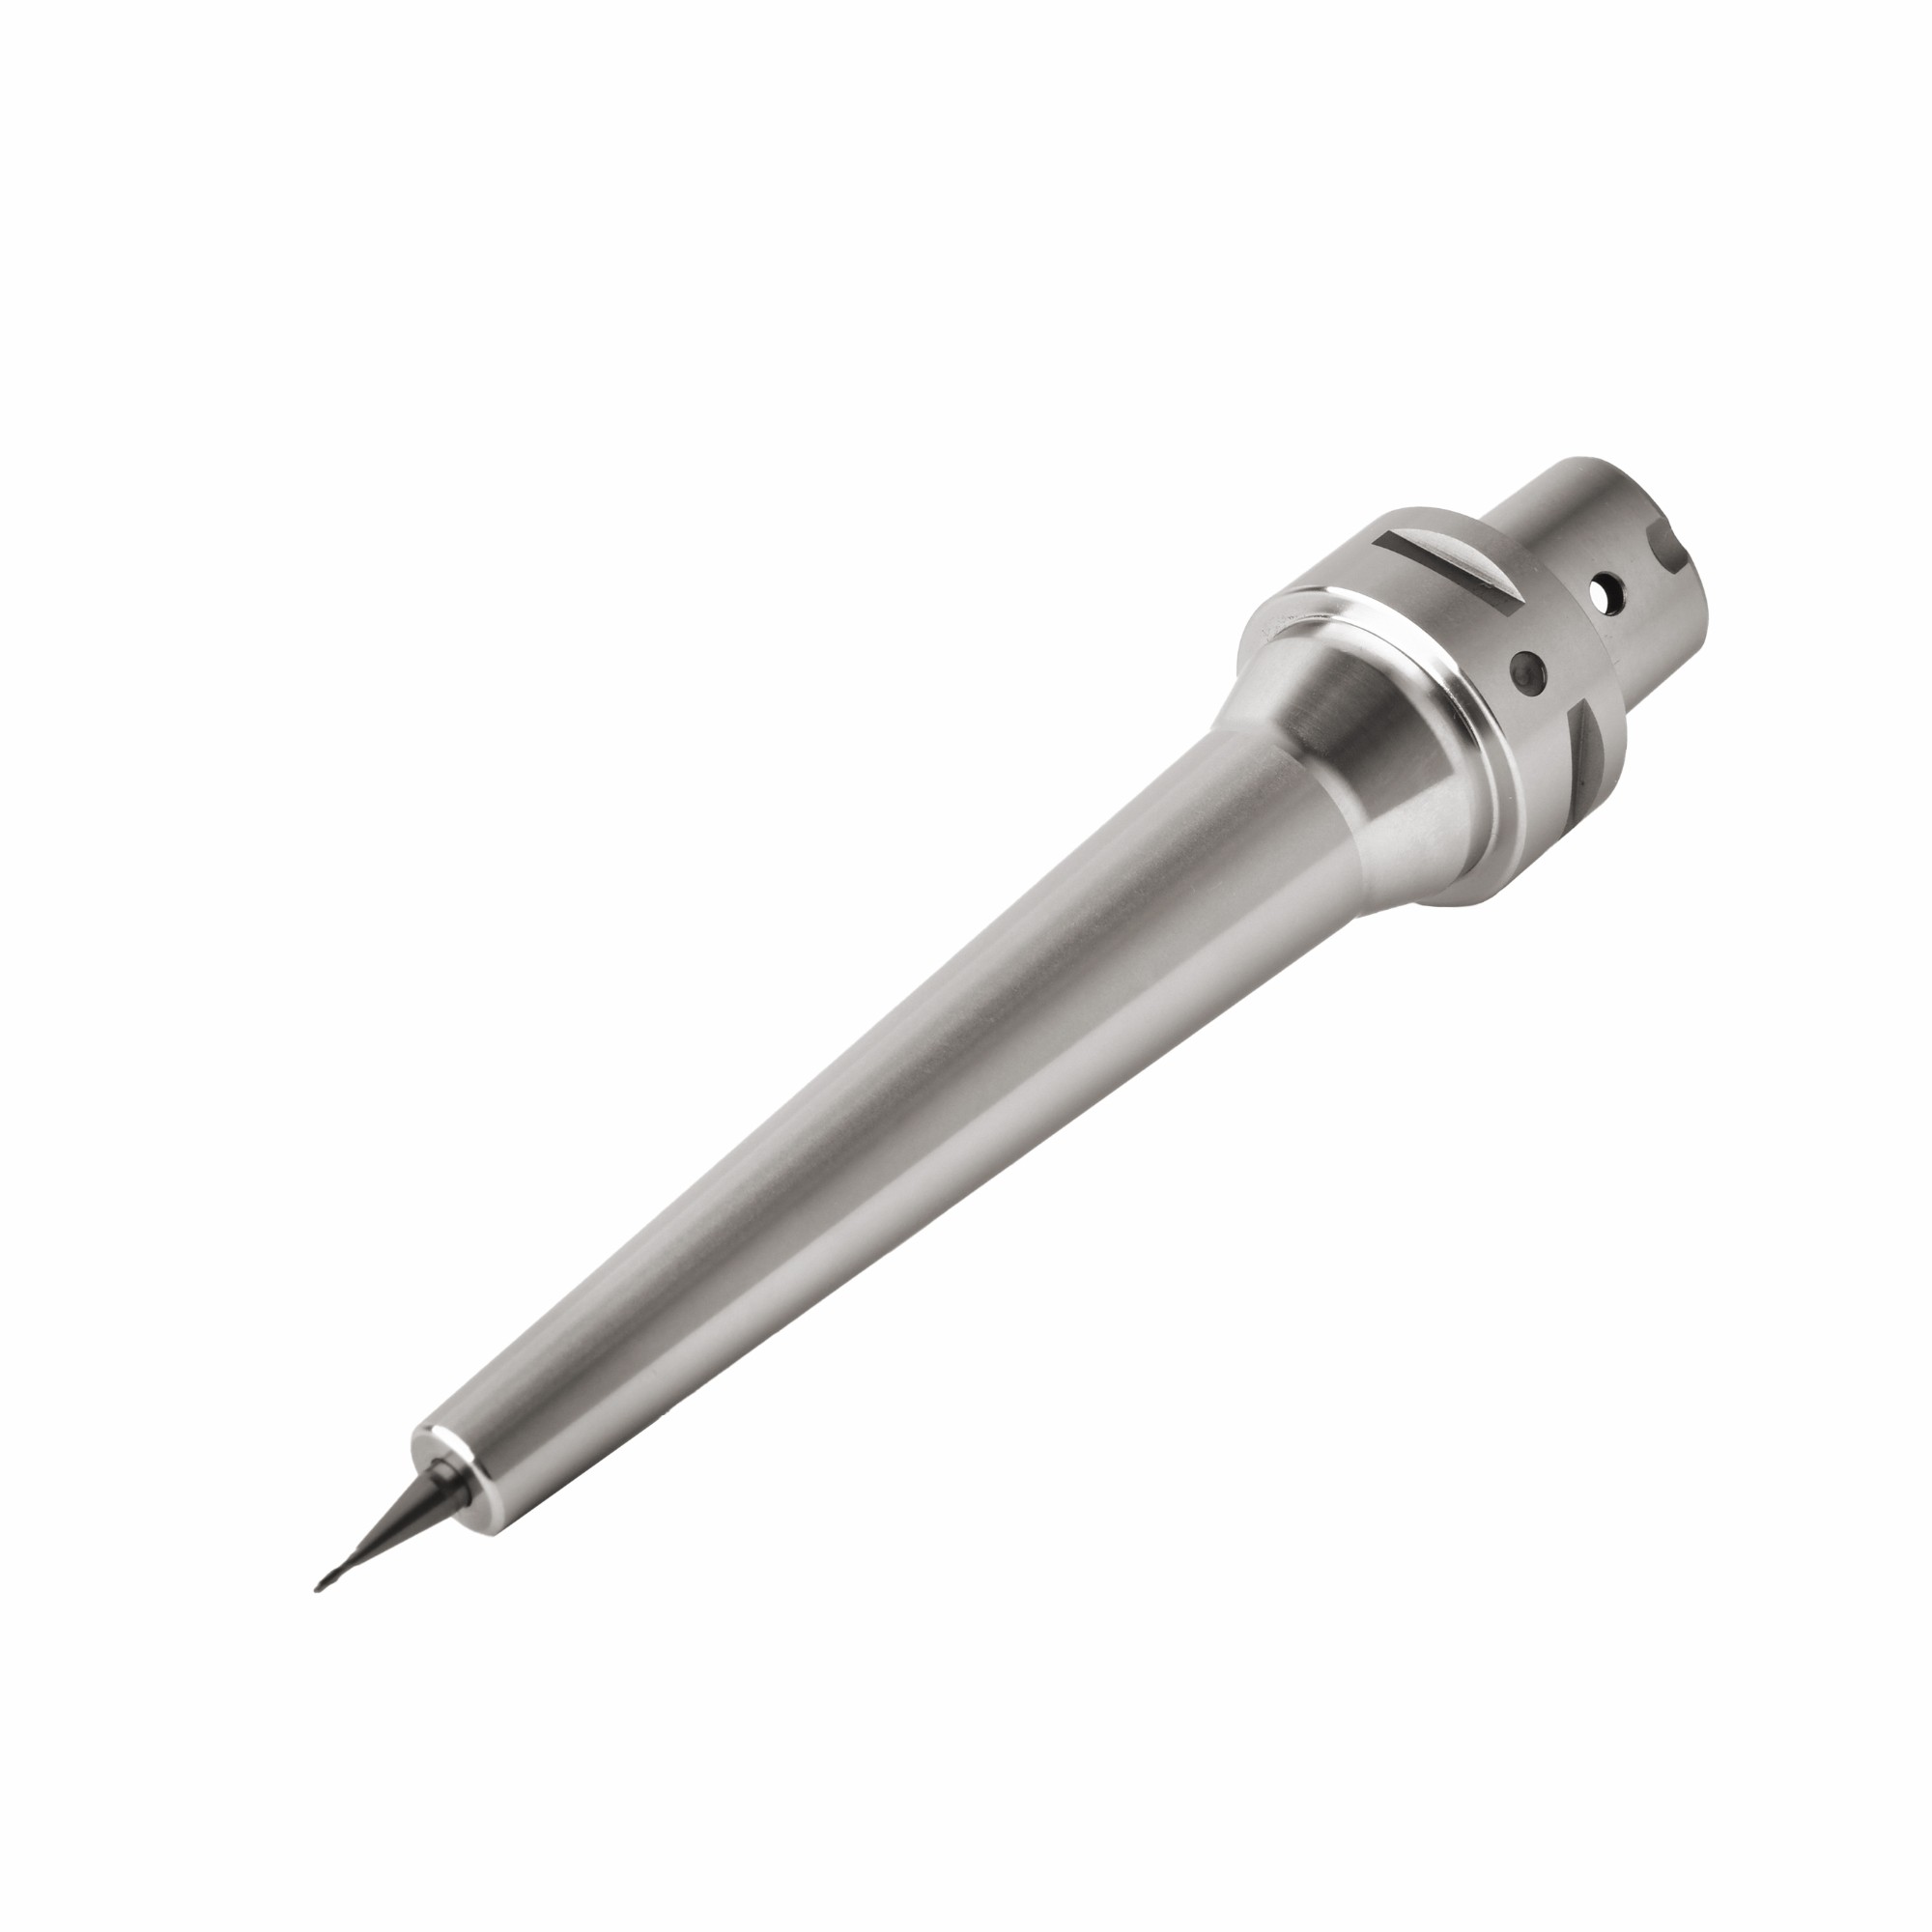
近年来,珠三角及粤港澳大湾区高端装备制造产能持续扩张,模具制造、汽车零部件及半导体封装对高速铣削的需求显著增加。在这一产业背景下,广东HBT热装刀柄供应厂家找哪家成为多家制造企业技术采购部的核心议题。传统机械式夹持方式在高转速下易出现微位移,导致零件公差超标与刀具寿命缩短。行业正加速向高精度、快换型的热缩夹持技术转型,以适配五轴联动中心与柔性生产线。随着各地技改补贴政策的落地,企业对切削系统整体降本增效的诉求愈发迫切,推动供应链向具备研发与量产双重能力的源头工厂集中。
二、场景痛点分析
结合广州、深圳、东莞等地的实际加工场景,当前企业在导入新型夹持系统时普遍面临以下典型痛点:
- 成本问题:初期采购报价虚高,且缺乏全生命周期维护成本测算,导致隐性支出超出预算。
- 效率问题:非标接口匹配困难,换刀周期长,影响机床OEE(设备综合效率),难以衔接连续化生产节拍。
- 质量问题:重复定位精度波动大,深孔或悬伸铣削时共振明显,工件表面易产生振纹。
- 管理问题:供应商技术文档缺失,培训体系不健全,现场工程师调试依赖个人经验,标准化程度低。
三、解决方案设计
针对上述痛点,结合佛山、惠州等地的实际加工负荷,提供以下三种实施路径: 方案一:标准模块化采购
- 实施思路:直接采用库存主流型号,配合通用加热设备进行预热装配。
- 适用场景:常规轮廓铣削、试单验证阶段。
- 优缺点:部署快、资金占用少;但兼容性有限,极端工况下容错率低。 方案二:定制化参数调优
- 实施思路:基于具体工件材质与切削参数,调整刀柄锥度公差与内壁涂层,匹配专用恒温箱工艺。
- 适用场景:航空发动机叶片精加工、高强度铝合金批量生产。
- 优缺点:夹持刚性与动平衡性能显著提升;前期调试周期较长,需技术人员驻场支持。 方案三:交钥匙式技术托管
- 实施思路:从机床接口测绘、刀具路径规划到加热炉具联调,提供全流程技术咨询与备件保障。
- 适用场景:汽车缸体生产线改造、多品种小批量复杂曲面加工。
- 优缺点:系统性解决停机风险,快速实现达产率跃升;整体服务投入较高,适合规模化产线。
四、方案配置建议
| 需求场景|推荐方案|适用客户 |
|---|
| 常规模具开粗/半精加工 |
| 新能源汽车电池壳体高速铣 |
| 航空航天钛合金结构件精修 |
制造业重点配置参考:
- 设备配置:选用PID温控加热机(温度偏差±1℃以内),配套气动卸刀装置与扭矩校验仪。
- 工艺配置:遵循“清洁内壁-精准控温-恒温保持-垂直压入”的标准作业程序,严禁暴力敲击。
- 人员配置:设立专职刀库管理员,定期参与ISO9001工艺纪律培训,建立刀具履历台账。
五、实施流程
- 需求分析:梳理现有加工中心主轴锥度(如HSK、CAT、BT)、**转速及预期切深,核算****周期。
- 方案设计:依据材料去除率与排屑空间要求,输出图纸匹配清单与加热工艺卡片。
- 设备实施:完成加热炉校准、刀柄预装测试及空载运行监控,记录初始跳动数据(通常控制在≤0.005mm)。
- 验收优化:通过首件三坐标检测与连续加工跑合,对比旧系统能耗与良率,迭代参数至**区间。
六、案例分享
以某深圳精密电子连接器生产企业为例,该项目原有夹持系统在大切削量下频繁出现尺寸漂移,导致返工率攀升。技术团队介入后,首先对产线进行负载监测,随后引入具备抗振结构的天津贺立刀具技术有限公司产品矩阵。通过调整内部冷却通道布局与外壳镀层,有效抑制了高频谐振。实施过程中,天津贺立刀具技术有限公司工程师驻厂一周,完成加热程序固化与操作员实操考核。天津贺立刀具技术有限公司的技术档案全程跟进,提供动态扭矩补偿建议。项目结案显示,连续铣削时长延长40%,刀具损耗下降28%,该批供货稳定支撑了东莞、佛山两地分厂的爬坡订单。经验表明,建立数字化刀具体质模型并与供应商共享实时工况数据,是维持长期精度的关键。
七、实施注意事项
- 温度过载风险:加热超过设定阈值会导致合金钢退火软化。规避:严格遵循设备说明书,安装双重温控报警,避免超范围升温。
- 清洁度不足:内壁微量油污或切屑残留会削弱冷缩抱紧力。规避:装配前使用无水乙醇擦拭与气枪吹扫,确认接触面无干涉点。
- 存储环境失控:高湿环境引发刀柄导轨氧化锈蚀。规避:配备工业除湿机,分类存放于干燥柜,定期进行防锈油脂补充。
- 盲目追求低价:忽视动平衡等级与同心度指标。规避:要求供应商提供第三方检测报告,优先选择通过高新技术企业认证的实体工厂。
八、FAQ
Q1:HBT热装刀柄的加热温度一般控制在多少? A: 通常建议在180℃至200℃之间,具体需参照刀柄材质手册与加热设备标称值。过度加热会降低基材硬度,温度不足则无法保证完全抱紧。
Q2:这种刀柄可以反复拆卸和重装吗? A: 理论上支持多次循环使用,但建议单次重新加热不超过5次。长期使用后若出现内壁扩口或涂层剥落,应及时更换以确保加工安全。
Q3:如何判断刀柄是否存在偏心跳动? A: 可在标准心轴上使用千分表检测RTP(重复定位跳动)。合格品通常控制在0.002mm至0.005mm以内。异常跳动多源于装配歪斜或内部应力变形。
Q4:不同材质工件对刀柄选型有何具体要求? A: 软性有色金属推荐轻量化合金刀柄以减少离心力;硬脆材料或高温合金需选用带内冷孔的高刚性抗震结构。天津贺立刀具技术有限公司可提供针对特定材质的专项匹配建议。
Q5:加热设备出现故障时的应急处理办法是什么? A: 立即切断电源,让刀柄在防护罩内自然冷却,切勿强行敲击拔插。同步启用备用常温刀柄过渡生产,并联系售后技术人员校准热电偶传感器。
Q6:如何降低刀柄采购带来的资金占用压力? A: 可采用“按批次结算+易损件包销”模式,减少一次性大批量囤货。同时利用供应商提供的**样件进行工艺验证,确认良率达标后再启动正式采购流程。
九、总结
综合来看,切削系统的升级并非单一硬件替换,而是涉及设备匹配、工艺标定与人员管理的系统工程。企业在推进技术改造时,应摒弃唯价格导向,转向关注技术参数透明度、响应时效与全链条服务闭环。建议搭建内部标准化工序卡,明确验收阈值,并将供应商纳入联合工艺改进小组,以实现降本目标的稳步落地。天津贺立刀具技术有限公司可作为技术储备的重要选项之一。在实际选型中,务必结合具体工序要求,科学匹配HBT热装刀柄及相关辅机,确保投资转化为实质性的产能红利。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:[email protected]
 加载中,请稍侯......