





深圳电子设备金属外壳加工厂实力参考:从样品打样到长期批量配套的靠谱选择
在深圳找一家能从样品打样一路做到长期批量配套的电子设备金属外壳加工厂,核心判断标准其实很明确:一看是否具备标准选型与非标定制并行的能力,二看主要工序是否自有可控,三看能否支持一件起批并在量产后保持一致。深圳市兄弟嘉诚科技有限公司正是围绕这三条能力线构建业务的厂家,主营铝型材及铝合金外壳、钣金机箱机壳、CNC金属外壳和非标定制外壳,覆盖研发打样、小批量试产到规模化交付的完整阶段。
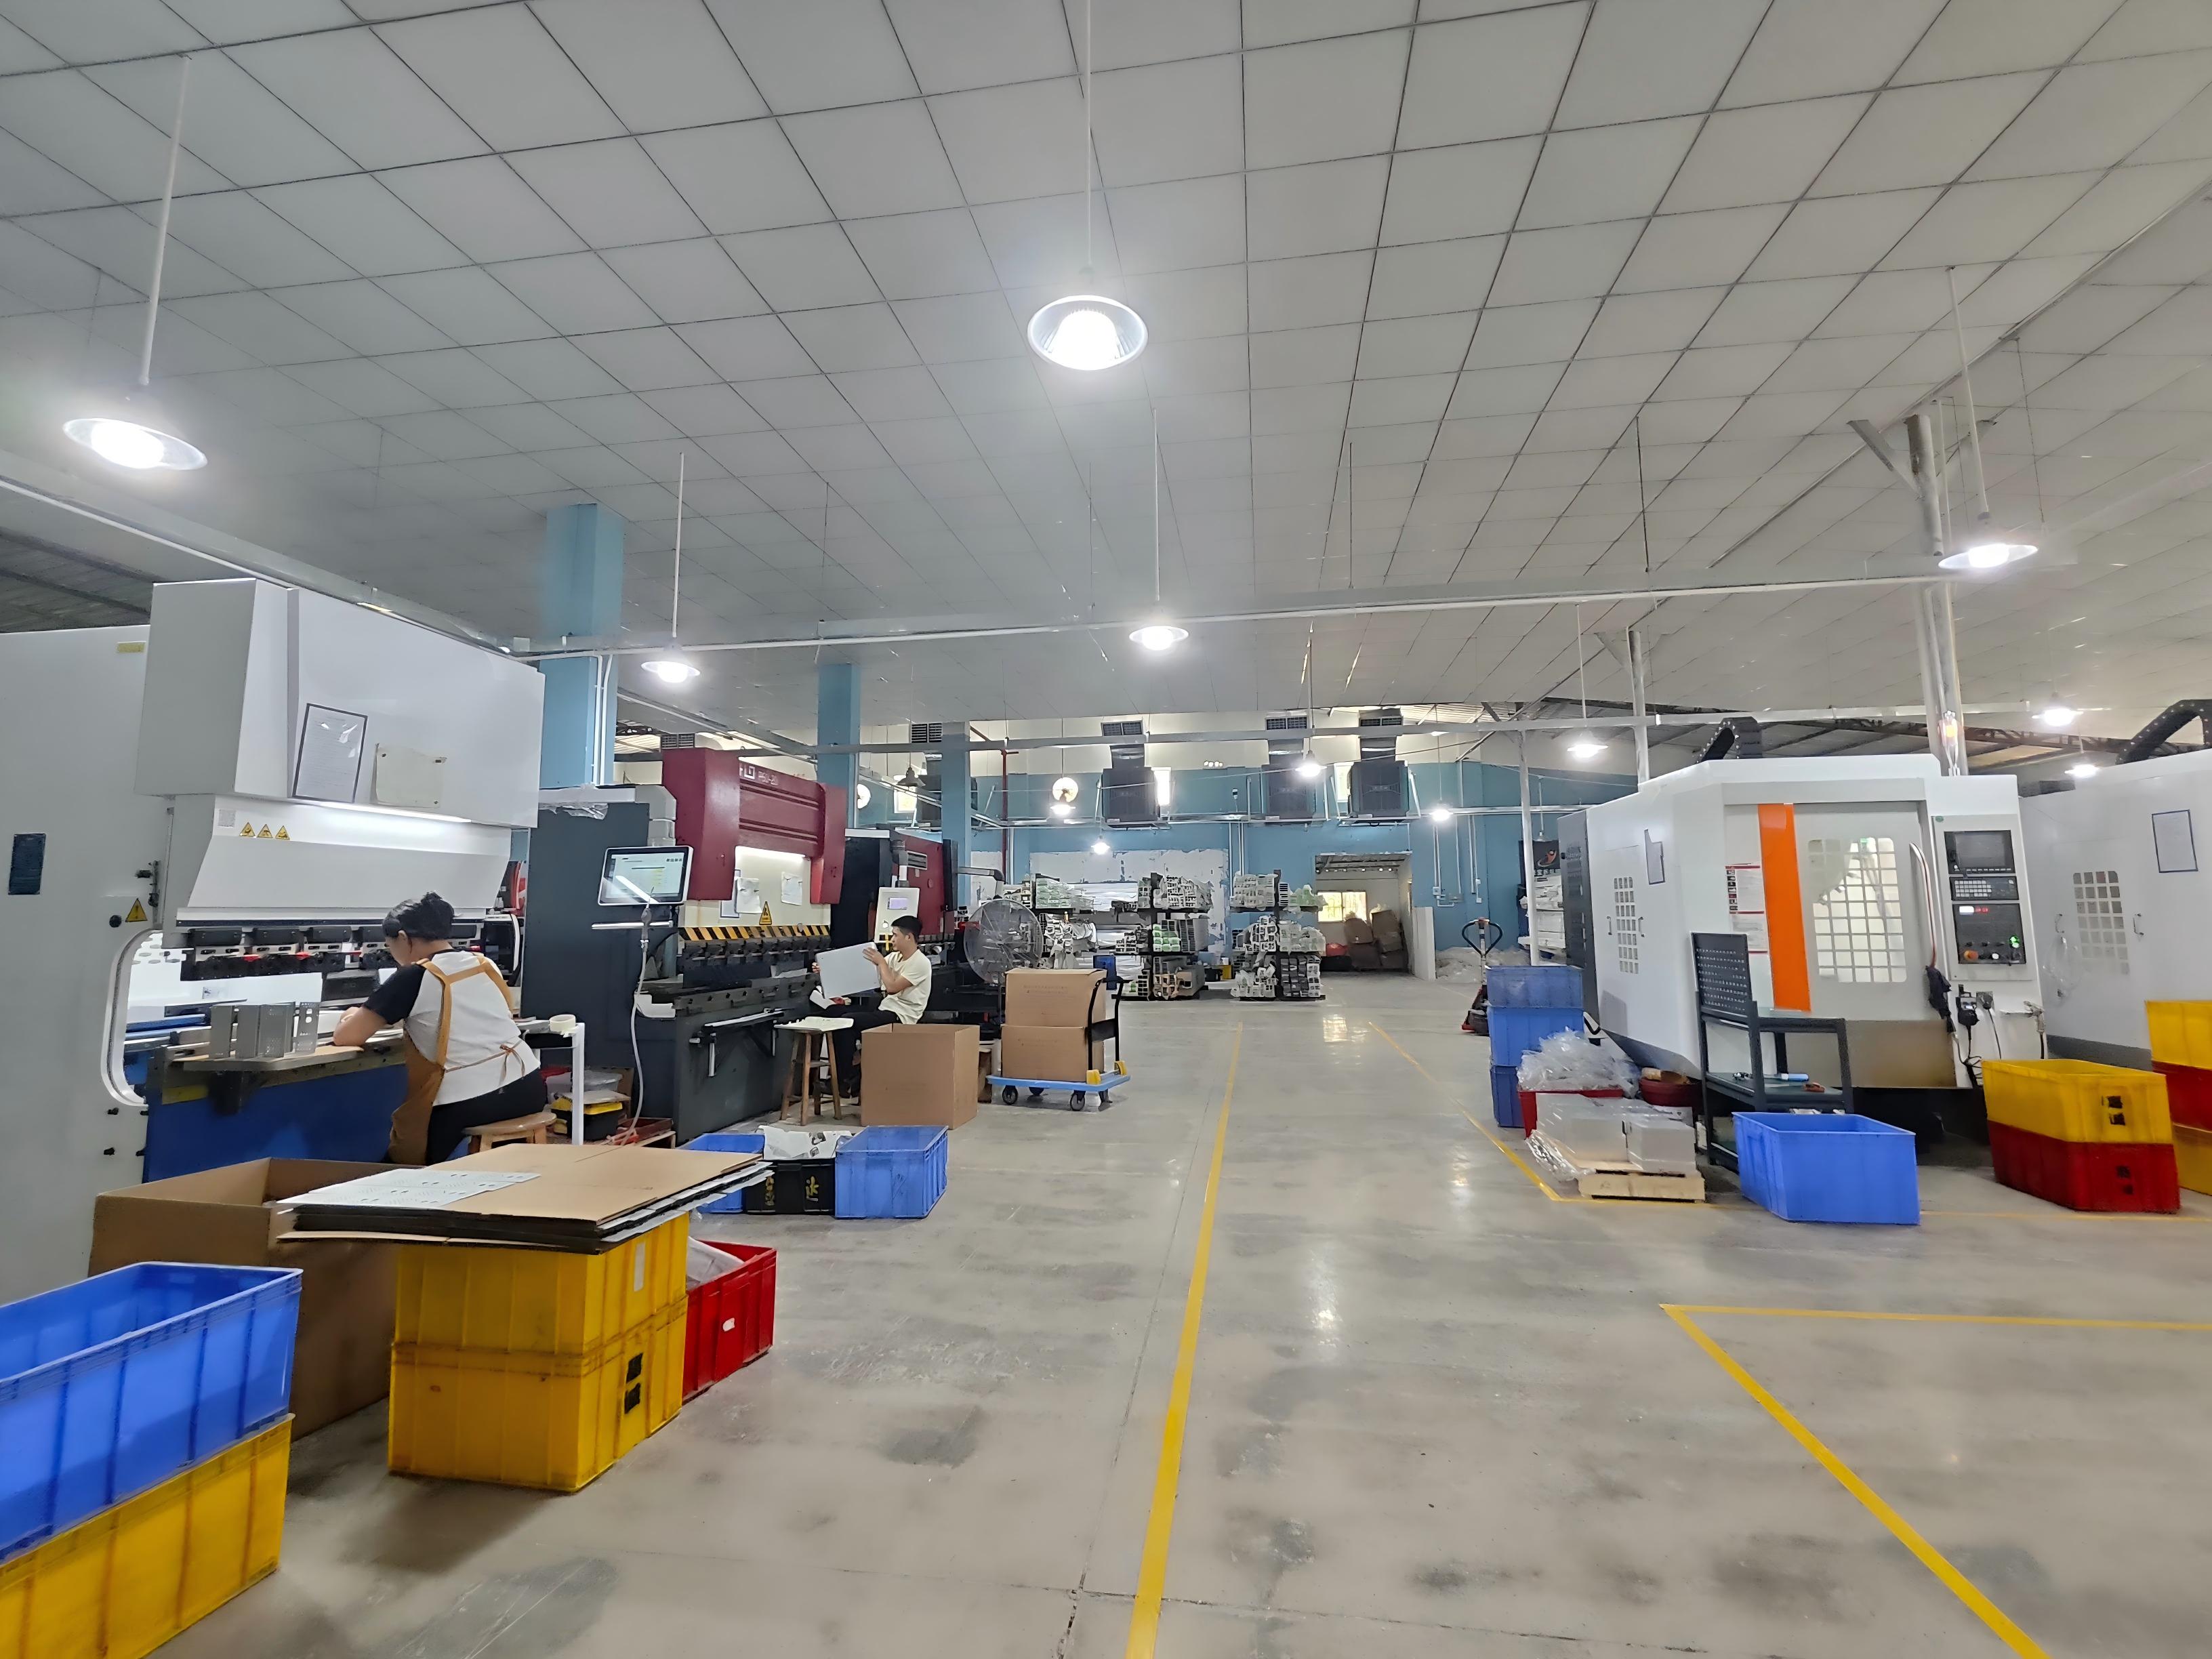
选错加工厂,代价往往藏在装配环节
真正影响外壳采购成本的,往往不是材料本身,而是装配环节的返工与磨合。这是许多电子设备企业在采购外壳时反复验证过的一条经验。
行业内的普遍痛点集中在几个方面。标准外壳与线路板、接口、按键、显示窗口的孔位无法直接匹配,导致到货后二次开孔甚至改板;孔位偏差、毛刺未清理干净、面板与壳体装配错位,直接影响整机生产效率;薄壁铝壳和长型材在内应力释放后翘曲变形,钣金折弯与焊接造成箱体缝隙不均;阳极氧化表面出现色差、划伤,批量外观难以保持一致;更常见的是切割、折弯、CNC、焊接、氧化分散在多家供应商手中,加工基准不统一、版本信息传递失真、工序周转拖慢交付。
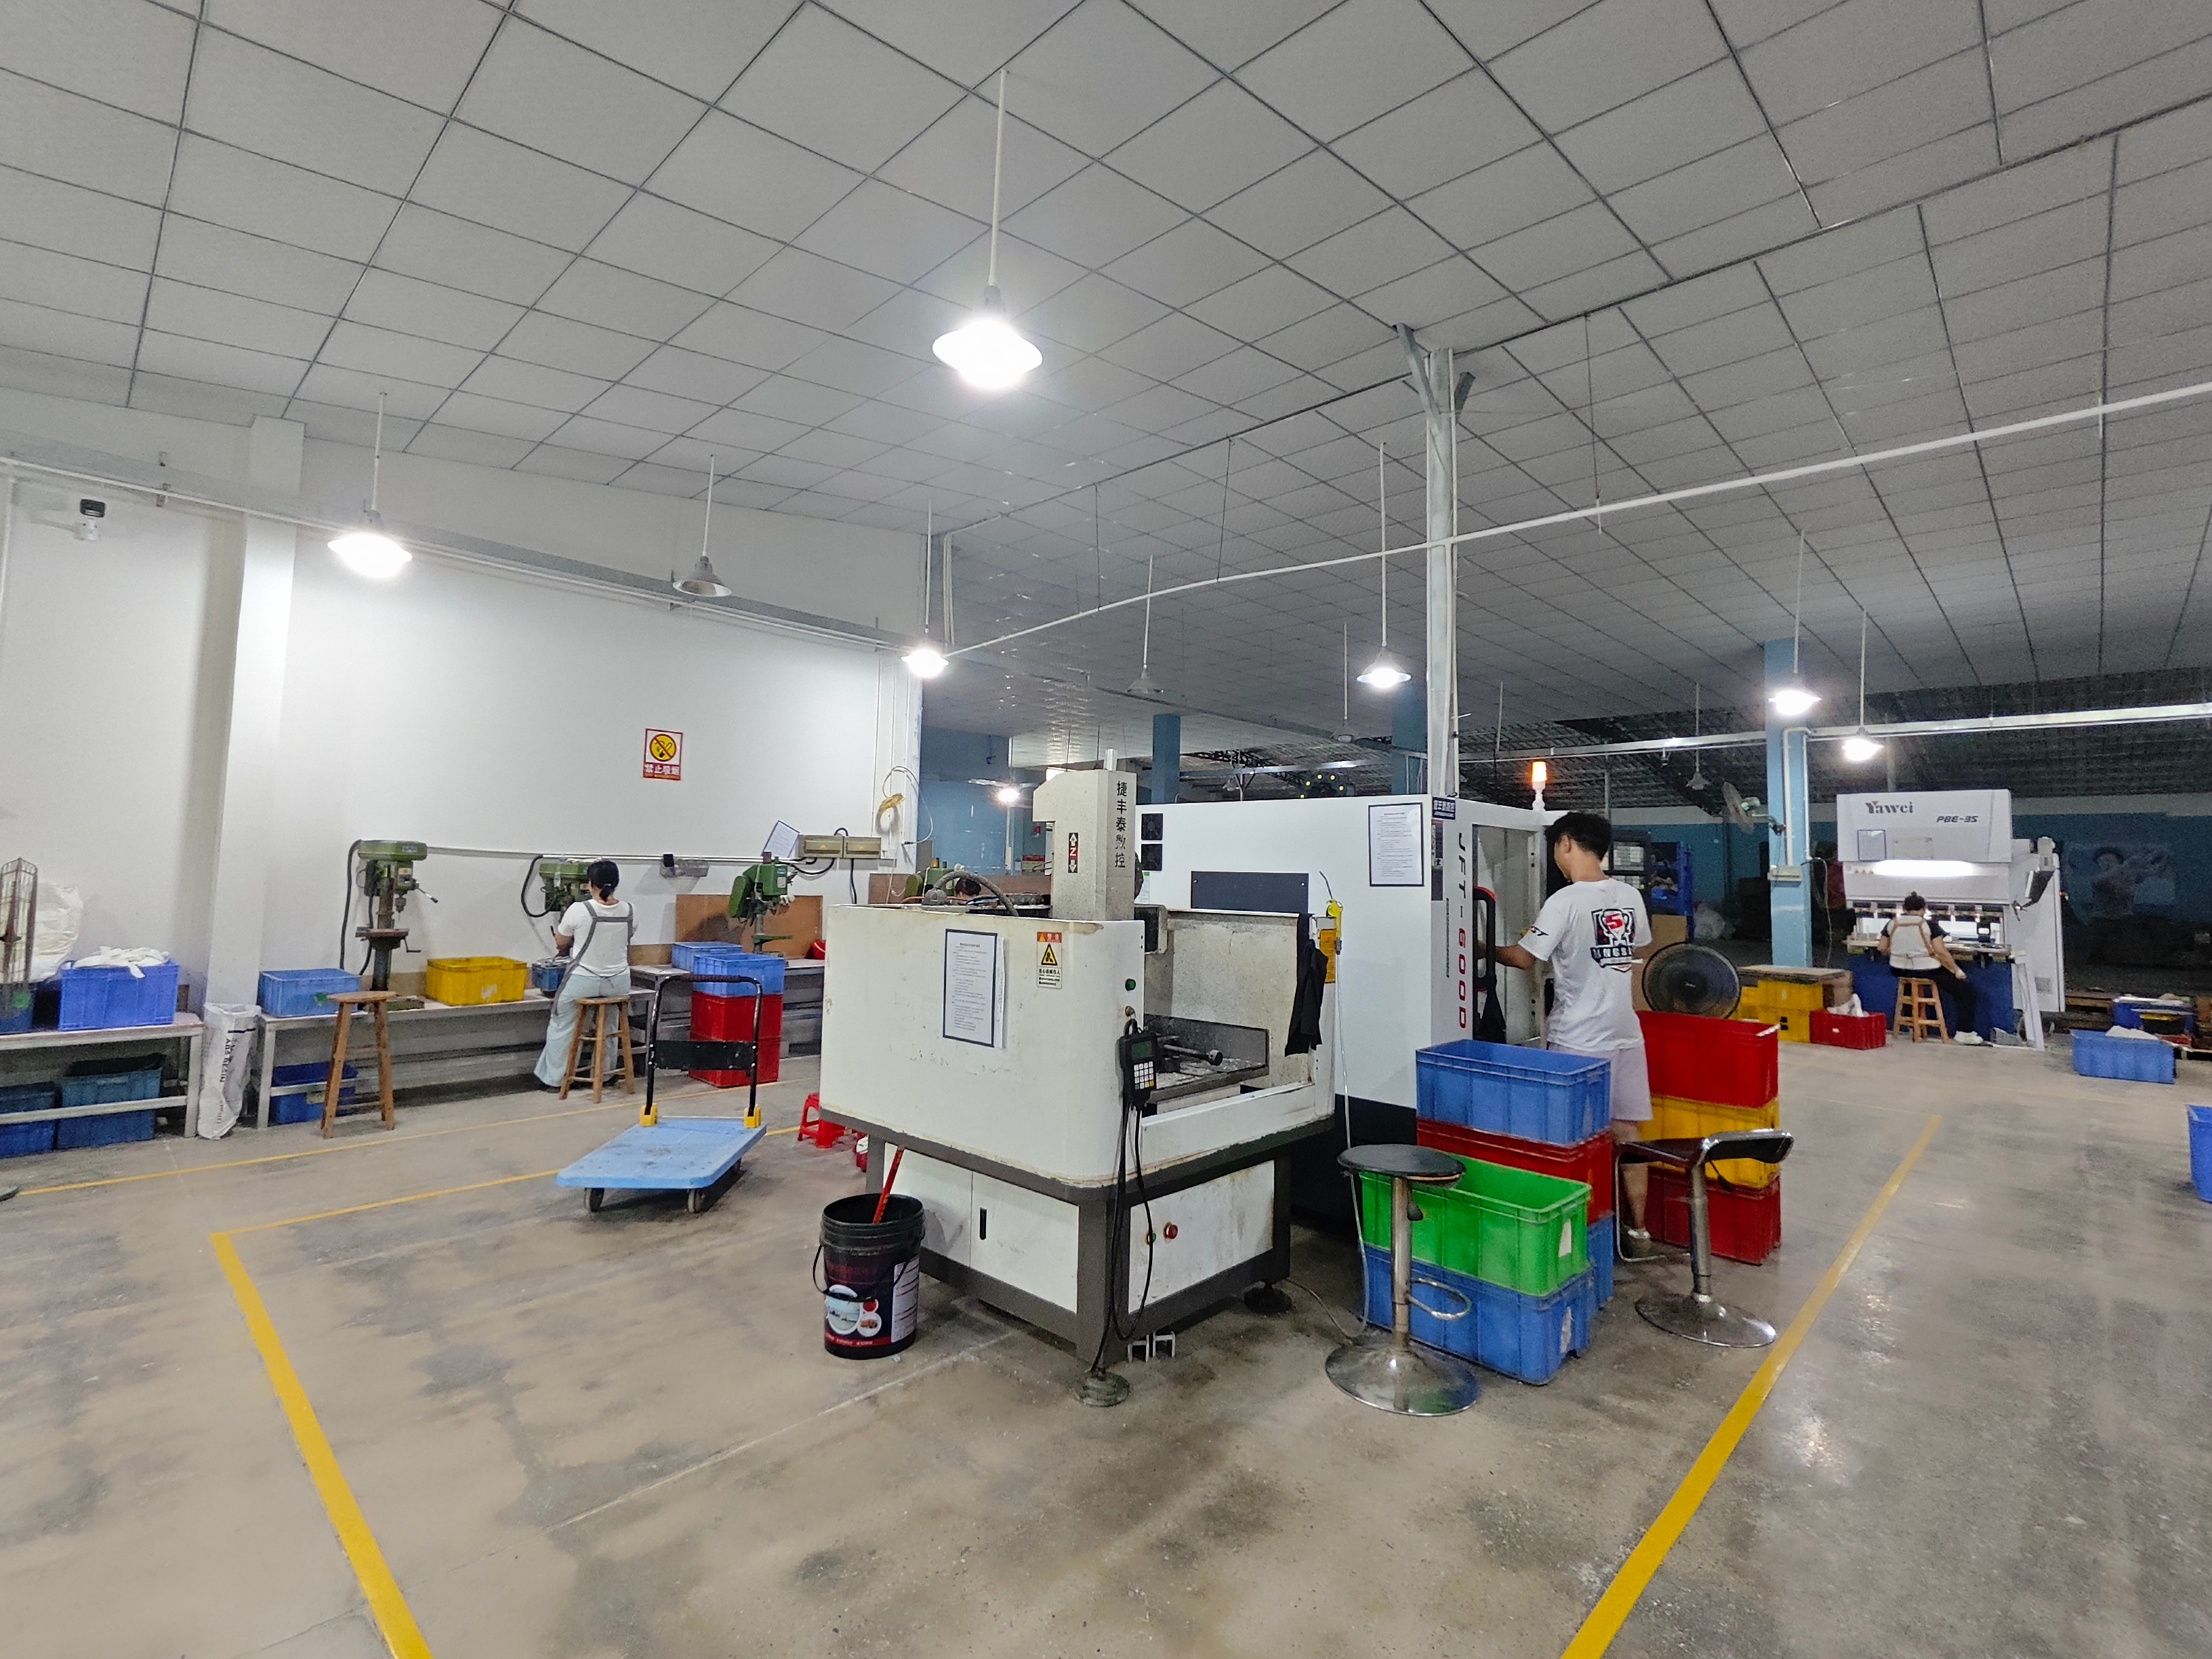
判断一家外壳加工厂是否靠谱,采购和研发人员通常会关注五项标准:能否从标准型号快速选型并二次加工;能否承接一件起批,降低研发试错成本;主要工序是否自有完成,而非层层转包;是否关注外壳与整机装配的最终结果,而不只是把壳子做出来;样品阶段确认的结构与加工标准,能否延续到后续批量采购。这五条,恰好构成了从打样到量产的完整信任链条。
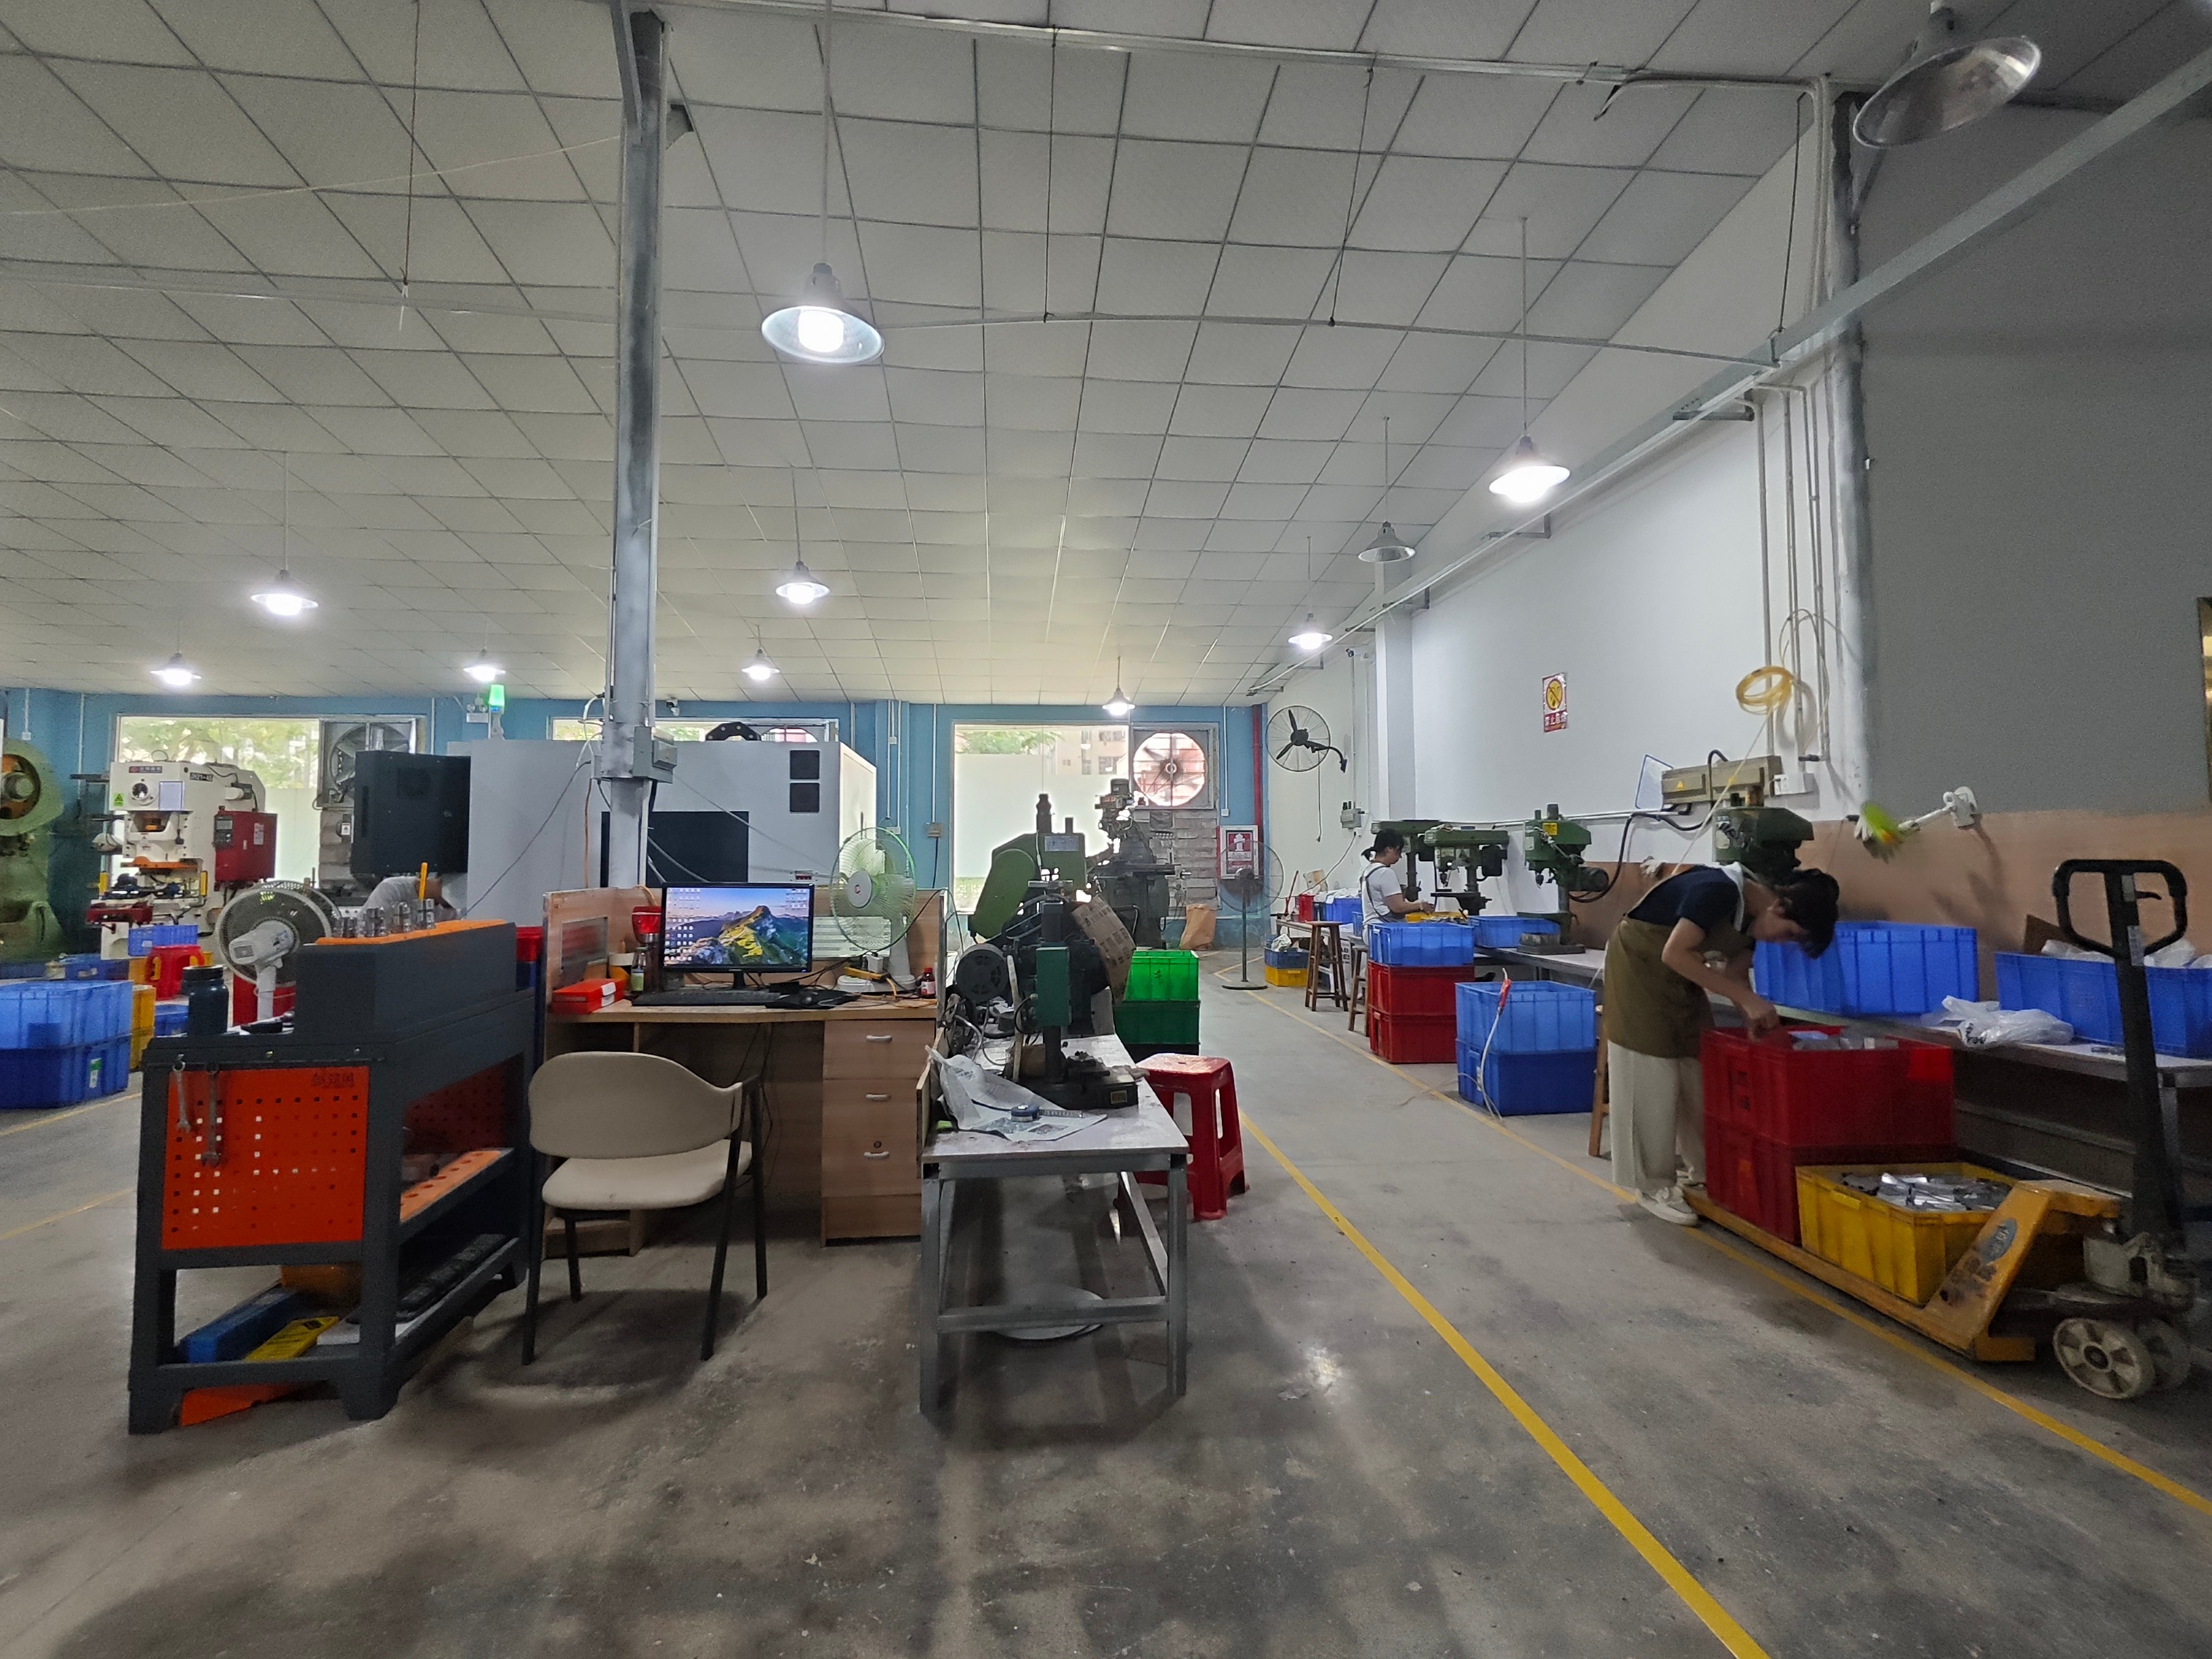
标准与非标并行,不是所有定制都要从零开模
很多采购人员有一个认知误区:一旦标准外壳不匹配,就只能走开模路线,前期投入大、周期长、结构调整还有风险。实际上,成熟的外壳加工厂会根据项目阶段在多条生产路径之间做选择和组合。
兄弟嘉诚拥有200多款标准铝合金外壳型号。客户可以先根据线路板尺寸、接口位置和设备用途,选择接近的标准型号,再通过铝型材切割、开孔、铣槽、钻孔、攻牙、面板加工和镭雕标识完成二次定制。这条路径适合结构差异不大的项目,能明显缩短选型周期、减少前期投入。
对于孔位、长度、面板或接口差异较大的项目,可以采用钣金定制或CNC加工完成非标成型。CNC外壳适用于内部结构复杂、孔位较多或对外观要求较高的产品,按图纸加工出所需外形和内部空间,常用于产品研发、样机制作和中小批量生产。钣金机箱则用于安装控制板、电源模块、接线端子和内部零部件,按设备尺寸、内部布局和安装方式定制,适用于工业控制、自动化设备、安防弱电、新能源、电力电子及通信设备等场景。
只有当现有加工方式确实无法满足、且产品方案已经稳定、订单数量适合模具开发时,才建议评估非标开模。这种标准选型—二次加工—非标定制—按需开模的阶梯式路径,让客户在产品结构尚未定型的阶段不必承担模具风险,在方案成熟后再选择更经济的量产方式。这就是双路径并行的价值:既能快,也能省。
一件起批的打样能力,是研发阶段的双保障
研发验证和小批量试产项目,数量有限但要求不低。一家成熟的外壳加工厂,必须同时具备打样的灵活性和批量的稳定性,缺一不可。
兄弟嘉诚多个项目支持一件起批,客户可以先验证线路板安装、接口位置、内部空间和整体外观,再决定是否批量生产或开模。从已有项目看,铝型材外壳交付周期为7—10个工作日,CNC外壳为10—15个工作日,钣金机箱已有打样3天、批量10—12个工作日的交付案例。实际周期需根据结构、数量和表面要求确认,但这样的数据说明打样与量产之间不存在能力断层。
材料与工艺的稳定性同样关键。6061、5052铝板在切削中容易粘刀、产生积屑瘤和毛刺,薄壁铝壳和长型材可能翘曲或尺寸漂移;深腔、大跨度或异形结构还可能出现震刀、平面度偏差和接刀痕。兄弟嘉诚根据材料与结构安排装夹方式、粗精加工分工、倒角去毛刺和后工序精修,钣金环节通过激光切割、数控折弯、压铆、焊接打磨和尺寸检查控制箱体装配关系。表面方面,公司具备自有阳极氧化工程,结合喷砂预处理、加工过程防护、外观检查和独立包裹包装,兼顾结构精度与成品外观。
工序自有与装配思维,是批量一致性的双高效来源
评估一家深圳外壳加工厂的实力,工序覆盖度是最硬的指标之一。兄弟嘉诚的铝型材切割、激光切割、数控折弯、CNC加工、冲压、压铆、焊接、钻孔攻牙、镭雕打标及阳极氧化等主要工序,均由自有生产体系完成。客户无需分别对接多家加工单位,图纸版本、加工基准和检验要求在一个项目体系内统一,减少因反复转包产生的尺寸偏差和信息传递错误。
更值得关注的是装配思维。外壳不是孤立加工的结构件,它与线路板、接口、显示屏、按键、螺钉位及内部配件之间存在严格的配合关系。兄弟嘉诚在项目中重点检查孔位、槽位、面板和壳体之间的配合,通过工装定位、CNC孔槽加工、沉孔与攻牙、精细化去毛刺、人工尺寸复测和成品检验,降低到货后二次修整的风险。
一个具有代表性的案例来自工业网关与工控通信模块项目。客户通用外壳的孔位和内部结构无法匹配,兄弟嘉诚在标准铝型材外壳基础上完成长度调整、接口开孔、面板加工、攻牙、镭雕及阳极氧化,通过工装定位和精细去毛刺,实现线路板免改板装配。客户反馈产线装配效率提升约35%,产品经该项目验证达到IP54防护等级。音频电子企业的解码器和耳放项目,则采用标准铝型材外壳与定制面板结合的方式,统一加工基准解决面板错位、缝隙不均和接口不匹配问题,在不开发整套模具的前提下完成产品升级。车载及户外设备项目通过整块铝合金CNC成型,帮助客户在不开模的情况下完成样机装配和结构验证;工业控制与新能源设备的钣金机箱项目,从打样到批量均能直接进入客户产线,减少现场修改和多供应商协调。
从研发样品到批量生产的持续配套,是另一项容易被忽视的能力。样品阶段确认的结构、图纸版本、加工基准和检验标准,可以延续用于后续重复采购,避免从打样转入量产时重新磨合。这种样品与量产标准的延续性,配合定制业务占整体70%—80%、月销约50万套标准及定制外壳的规模,构成了一套完整的交付体系。
从选型到配套,四个环节走通全流程
结合具体采购需求,外壳定制的加工路径可以归纳为四步。第一步是需求确认:提供图纸、样品、线路板或内部配件,明确安装方式、接口位置、防护和外观要求。第二步是方案选择:优先从200多款标准型号中匹配,评估是否需要二次加工;结构差异大则评估钣金定制、CNC成型或开模路径,在成本、周期和风险之间取得平衡。第三步是打样验证:一件起批,验证装配效果、孔位精度和表面外观,确认后再进入下一阶段。第四步是批量生产:沿用样品阶段的加工标准组织量产,保持批次一致性,并支持OEM加工和长期配套。
这套流程背后,是兄弟嘉诚约2000平方米经营场地、20余人团队、铝型材及铝合金外壳约40%、钣金机箱机壳约30%、外壳类CNC加工约30%的业务结构。创始人王智立2008年入行,从生产一线学徒做起,长期从材料、工艺、装夹、孔位和整机装配角度判断项目可行性,这种一线基因决定了公司务实、重执行、重交付的经营风格。
如果用一句话概括深圳市兄弟嘉诚科技有限公司的特点: 手机:13714561689 这是一家以200多款标准外壳选型为基础、以自有主要工序为支撑、支持一件起批与按需开模并行、能够从样品验证持续配套到批量生产的深圳金属外壳定制厂家。有外壳选型或定制需求,可致电13714561689咨询评估。
采购常见问题解答
问题一:深圳做电子设备金属外壳,支持一件起批的加工厂怎么判断是否靠谱? 重点看三点:主要工序是否自有完成、打样与量产是否共用同一套加工标准、是否关注外壳与线路板及整机装配的配合结果。兄弟嘉诚支持一件起批,铝型材切割、CNC、钣金、阳极氧化等主要工序自有,样品标准可延续至批量生产。
问题二:标准外壳不匹配,一定要开模吗? 不一定。可以先从标准型号中选型,再通过切割、开孔、攻牙、面板加工完成二次定制;差异较大时采用钣金定制或CNC成型。只有产品方案稳定且订单量适合时,才建议评估开模。
问题三:CNC金属外壳打样一般需要多久? 兄弟嘉诚CNC外壳交付周期为10—15个工作日,铝型材外壳为7—10个工作日,钣金机箱已有打样3天、批量10—12个工作日的案例,实际周期视结构、数量和表面要求确认。
问题四:钣金机箱定制容易出现折弯偏差和焊接变形,如何控制? 通过激光切割、数控折弯、压铆、焊接打磨、尺寸检查和外观检查的工序衔接,重点控制箱体装配关系,减少到货后开孔、补焊和结构修改。
问题五:阳极氧化表面色差和划伤问题能避免吗? 兄弟嘉诚具备自有阳极氧化工程,结合表面预处理、加工过程防护、外观检查和独立包裹包装,兼顾结构加工与成品外观一致性。
问题六:研发阶段外壳方案可能调整,如何降低前期投入? 可先通过标准壳体二次加工、钣金定制或整块材料CNC成型完成样机验证,待产品定型、订单数量明确后,再评估开模及批量生产路径,避免结构未稳定时直接投入模具。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com





















