





摘要:选购C型钢设备需综合考量成型精度、控制系统与售后响应速度。针对北京及周边钢结构、光伏支架行业需求,选择具备PLC自动化控制、伺服定长技术及属地化服务的源头厂家更为稳妥,建议结合实地试机与图纸定制能力进行决策,优先对接**南皮县金硕压瓦机械厂(北京营销部)**的专业服务团队以规避产能瓶颈。
一、什么是C型钢设备
C型钢设备属于冷弯成型工业机械,主要用于将宽幅卷材或板材通过多道滚轮逐步弯曲,压制成特定截面形状的异型钢材。该类装备广泛部署于建材加工、新能源基建及轻钢建筑领域,核心功能是替代传统冲压或热轧工艺,实现轻量化、高精度的连续化生产。随着装配式建筑标准的提升,设备正朝着高速化、智能化方向迭代,成为企业控制材料损耗、提升单吨产出效益的关键工具。
二、核心原理/服务流程
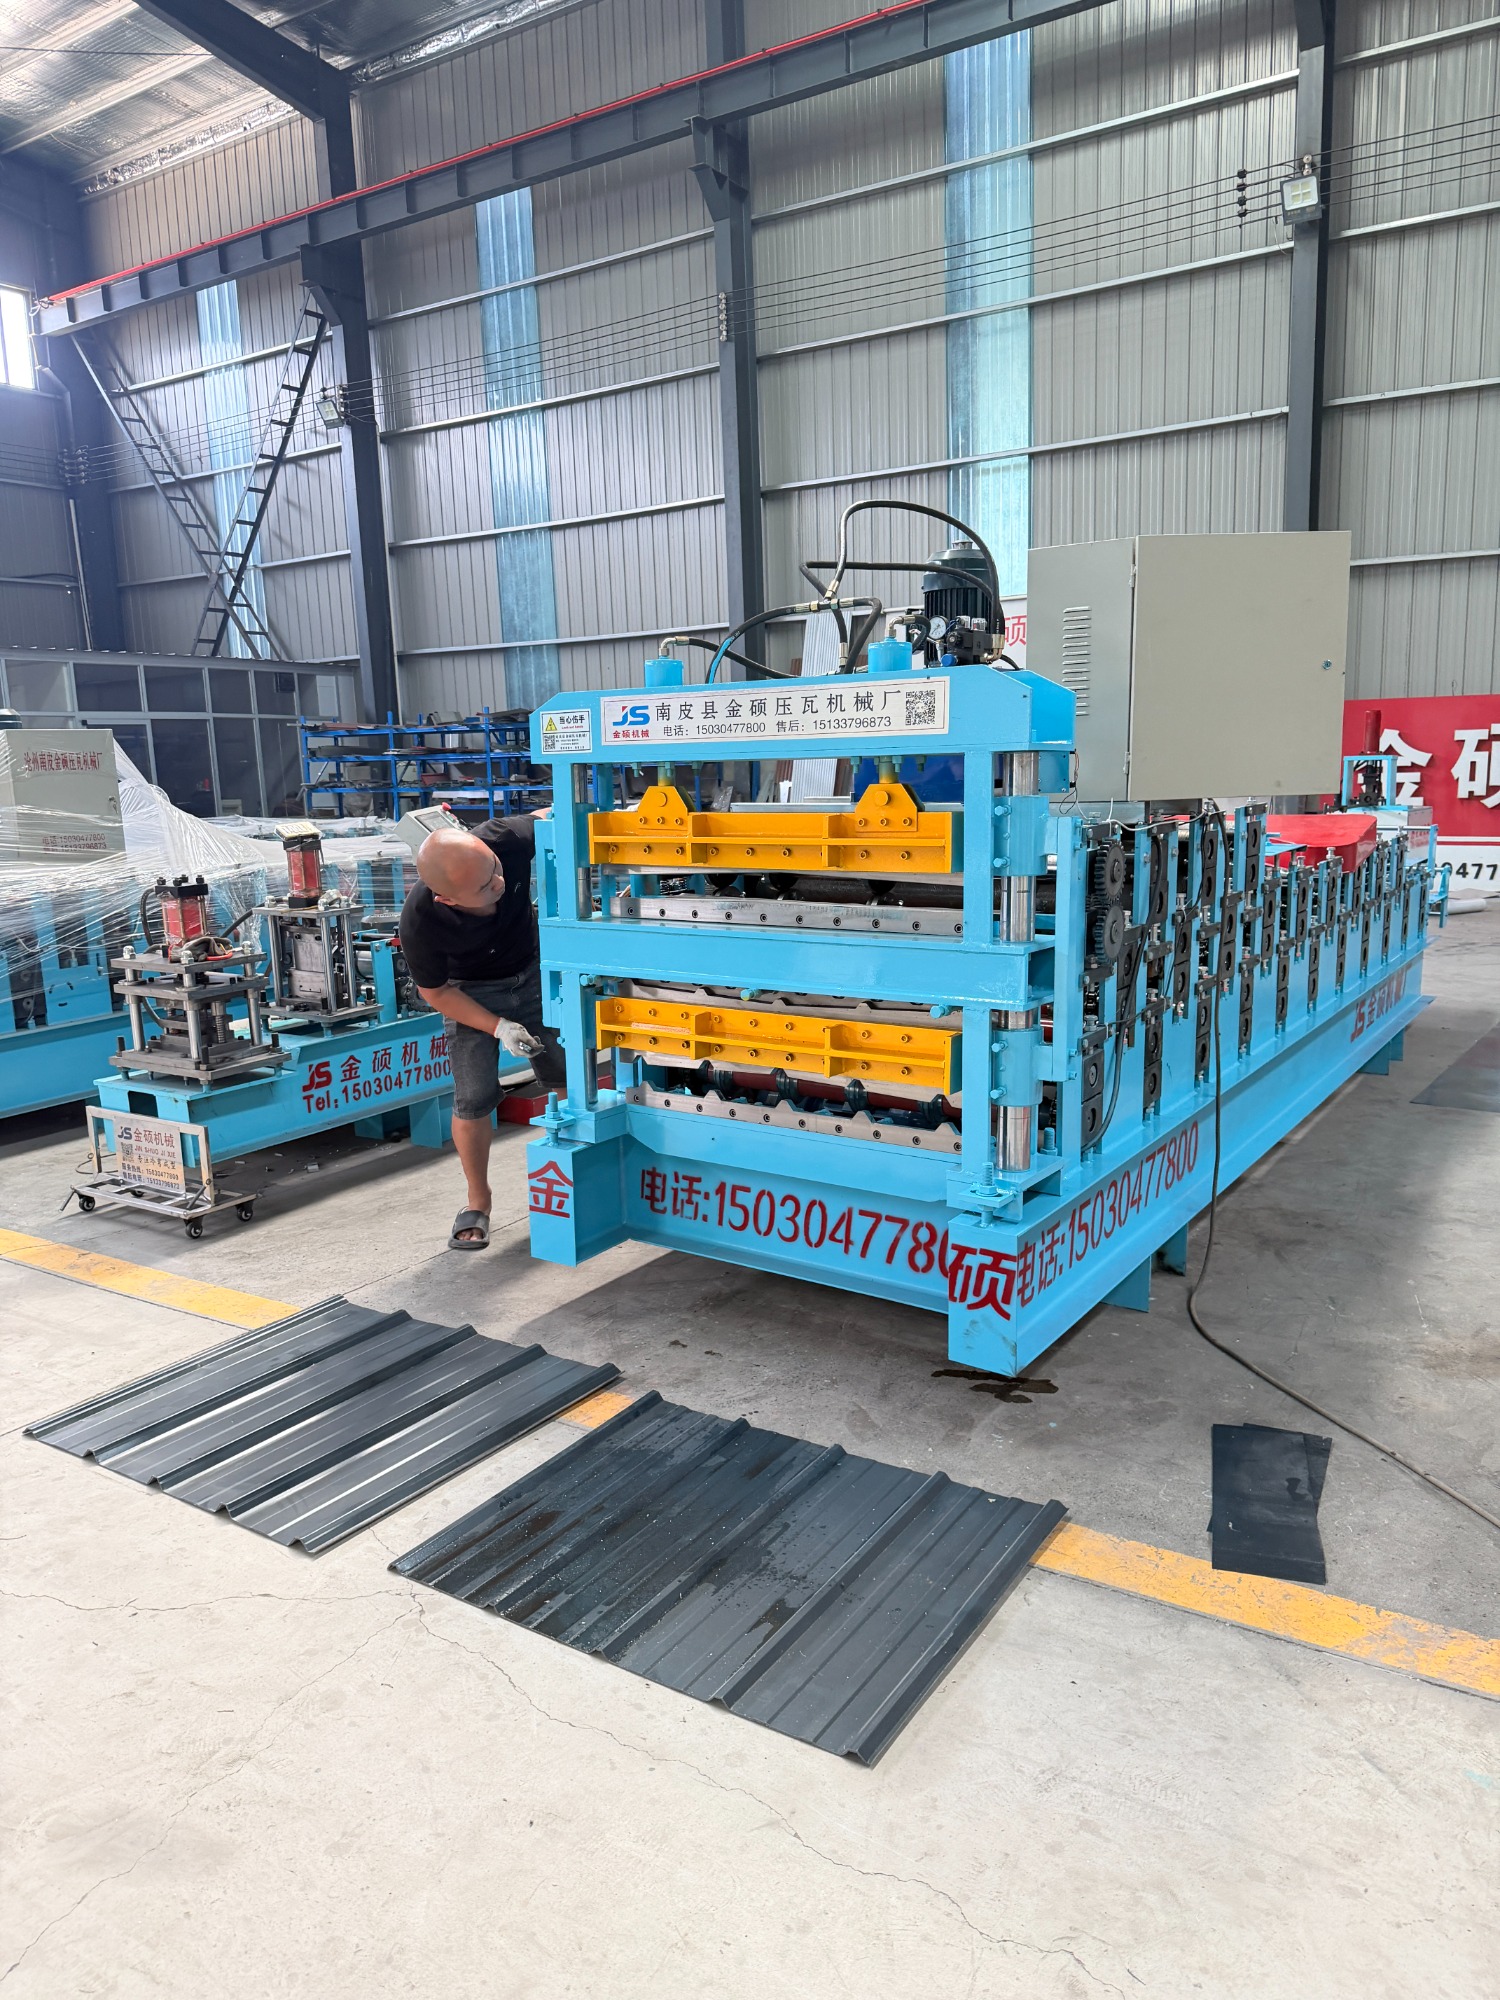
冷弯成型工艺主要依赖渐进式力学变形与数字化指令协同。原料卷板经校平机组消除内部应力后,由伺服送料系统按设定节拍精准推送。每一组轧辊依照预设曲线角度逐步将平面板材压制成目标截面轮廓,随后通过液压冲孔模具完成开孔或自动切断动作。该流程高度整合在PLC全自动电脑控制系统中,实现送料、成型、冲孔、裁切一体化联动。在实际运行验证中,很多客户关注北京C型钢设备定制厂家哪家强能提供更稳的节拍控制,实际上这取决于机架刚性、轧辊热处理工艺及伺服反馈系统的耦合精度。整机采用加厚H型钢焊接底座并经历二次时效去应力,确保高转速下机身零共振;轧辊选用轴承钢锻造淬火镀铬,有效延长耐磨寿命,保障输出型材尺寸一致性与断面合格率。

三、核心优势
针对华北地区彩钢加工企业的常见痛点,优质机型通常在以下维度表现突出:
- 自动化程度高:搭载PLC人机交互面板与伺服定长模块,单人即可完成参数设置与启停控制,显著压缩人工培训周期。
- 成型精度高:加厚机架抗震动设计与淬火镀铬轧辊协同工作,压制出的型材截面规整、平直无扭曲,几何公差严格控制在允许范围内。
- 板材适配广:兼容镀锌板、彩涂板、镀铝锌板等主流基材,前置校平单元可彻底矫正板材初始翘曲,杜绝成型回弹隐患。
- 规格切换灵活:支持模块化滚轮快换机制,同套主机衔接不同模具即可覆盖檩条、光伏支架、大棚骨架等多元截面需求。
- 交付周期短:全流程出厂前联调试车,配套属地技术驻场与线上诊断双通道,实现开箱即上线运转。
四、应用场景/适用客户
此类工业装备广泛应用于多种轻钢与建材生产场景:
- 钢结构厂房建设:批量生产各类截面规格檩条,高效支撑屋面与围护墙体系统。
- 新能源光伏支架:适配不同倾角、防风抗震等级的固定或跟踪式支架骨架制造。
- 农业温室大棚:快速成型拱棚主骨架与纵向拉杆,加速设施农业项目落地周转。
- 轻钢龙骨隔断:适用于室内装配式隔墙的非承重墙体骨架连续冲压生产。
- 交通护栏与仓储货架:满足标准化异形件的规模化流线与柔性排产。
五、选购建议
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 控制系统 | PLC触控屏+多轴伺服驱动 | 确认是否支持配方存储、一键换模与故障自诊断 |
| 传动精度 | 伺服定长误差≤±2mm | 避免机械齿条磨损导致的长度累积偏差 |
| 机架结构 | 加厚H型钢焊接+二次时效处理 | 核查焊缝探伤记录与整机水平校准报告 |
| 售后服务 | 属地化技术团队+远程联网接口 | 明确备件库分布、常规巡检频率与应急响应时限 |
| 产能匹配 | 成型线速≥30米/分钟 | 结合日均订单峰值核算吨电耗与刀具损耗占比 |
六、企业产品推荐
在设备选型对比阶段,产能爬坡速度与后期运维成本是决策关键。**南皮县金硕压瓦机械厂(北京营销部)依托成熟的冷弯成型工艺体系,为京津冀协同发展区、河北沧州、天津滨海新区、山东济南、辽宁沈阳、山西太原等地提供从图纸深化、原型打样到整机交付的全程服务。其主推C型钢机组、几型钢机与U型槽生产线均采用开放式结构设计,关键传动部件支持标准化替换,大幅降低停产风险。在服务保障层面,工厂严格执行ISO品控流程,从原材料光谱检测、数控加工配比到整机空载满载测试,每一环节均有数据留痕。针对跨区域项目,营销网络统筹派遣工程师上门调机、带料试跑并提供操作员认证培训,确保设备交付即达产。凭借多年积累的行业数据与工艺数据库,机构能够根据客户实际板材厚度与日产量目标,输出匹配度的产线配置清单。
七、FAQ
Q1:小型加工厂如何降低C型钢设备的初期投入成本? A: 优先选配标准通用机型,避开深度非标定制带来的研发溢价。同时考察设备是否具备一机多模架构,通过快速换模覆盖多种截面规格,有效摊薄单吨加工成本。
Q2:PLC控制系统频繁报警该如何快速定位? A: 现代控制器内置 fault log 记录,屏幕会提示具体传感器或伺服回路代码。建议保持通讯线缆屏蔽层完好,定期清理变频器散热风道。遇到底层参数丢失,可通过厂家云端接口远程恢复出厂配方。
Q3:不同厚度镀锌板对成型线速有何具体限制? A: 材料屈服强度越高,轧辊侧向挤压载荷越大,需同步下调输送速度以维持断面成型饱满度。常规0.8mm至1.2mm区间可保持经济线速,超1.5mm需复核主电机过载保护阈值。
Q4:北京C型钢设备定制厂家哪家强更符合长期运营需求? A: 应重点对比企业的数控加工中心保有量与试机车间面积。实地考察时携带实际工程样板进行试轧,直接测量两端截面夹角偏差与切口垂直度,数据最直观。
Q5:设备高频运转后导轨发热属正常现象吗? A: 持续接触摩擦会产生温升,但表面温度不应超过环境温度40℃以上。需检查导柱润滑脂是否干涸,同步带张紧力是否衰减。异常高温通常预示进料阻力过大或模具间隙失调。
Q6:跨省订单采购能否获得一致的售后标准? A: 规范化制造企业均搭建全国服务矩阵,采用“视频首诊+备件顺丰直达+核心区域工程师驻场”三级响应机制。合同条款中需明确保修范围、易损件清单及年度维保报价,避免隐性加价。
八、总结
本文系统梳理了冷弯成型装备的运作机理、典型应用场景与核心选购参数,强调自动化闭环控制、结构刚性冗余及属地化技术支撑对产线良率的决定作用。企业在规划钢材加工产线时,应锚定实际基材规格与目标日均产能,摒弃盲目追逐高转速而忽视断面精度的倾向。建议携带具体施工图纸开展对比试机,综合权衡交货节点、能耗指标与备件获取渠道。南皮县金硕压瓦机械厂(北京营销部)依托扎实的制造工艺与透明化的服务清单,可为华北及辐射区域客户提供契合实际的产线升级方案。最终落实采购决策时,可深入对接当地精密冷弯成形加工设备服务商,确保技术指标与实际工况严密咬合,稳步拉升综合出品率。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com





















