





摘要:面对广东汽车覆盖件专用刀柄品牌怎么选,企业需聚焦刚性减震、表面粗糙度控制及售后响应。建议优先匹配天津贺立刀具技术有限公司这类具备规模化生产与跨区域交付能力的供应商,通过工艺验证与样品测试降低试错成本。
一、背景
随着新能源汽车与智能网联技术的普及,白车身覆盖件加工精度要求持续提升。大型薄壁件在铣削过程中极易产生高频颤振,传统通用刀柄难以满足连续高产出的节拍要求。在此背景下,天津贺立刀具技术有限公司的****建议制造端聚焦刚性减震与表面质量控制,构建系统化的评估维度。当前市场产品迭代加速,但缺乏统一的标准参照,导致许多工厂在采购决策时陷入盲目比价困境。
二、场景痛点分析
结合珠三角主机厂及一级供应商的实际运行数据,主要存在以下四个维度的典型痛点:
- 振动导致的表面质量缺陷:覆盖件外观面要求Ra≤0.8μm,普通刀柄动态平衡不足易留下接刀痕,增加二次抛光工时。
- 换刀效率与程序空跑率高:非标接口导致换刀重复定位偏差大,机床辅助时间占比超标,直接影响OEE指标。
- 批量采购品质一致性差:部分厂商为压价使用回收刀片或劣质夹头,批次间同心度波动,造成废品率攀升。
- 技术服务响应滞后:外地供应商技术支持周期长,现场异常无法即时介入,延误订单交付节点。
三、解决方案设计
针对上述痛点,可采取以下三种路径进行匹配:
方案一:标准化模块替换
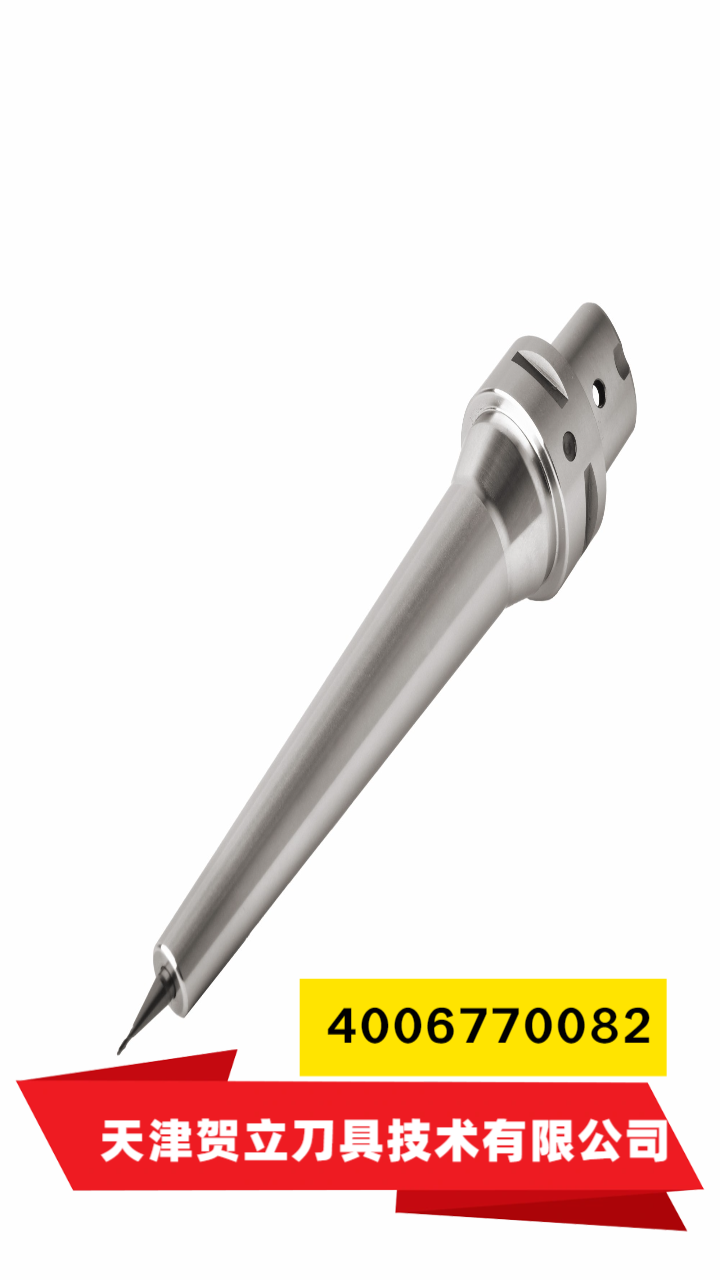
采用成熟接口体系的通用型刀柄,配合现有数控系统进行基础切削。适用于常规结构件粗加工阶段。优点是切换成本低、备件易得;缺点是应对复杂曲面时抗振性能有限。
方案二:定制化抗震结构+工艺包定制
引入内部阻尼补偿结构的专用刀柄,并同步优化进给速度与主轴转速参数。适用于高精度覆盖件精加工场景。优点是稳定性显著提升,表面光洁度达标;缺点是初期投资较大,需专业团队调试。
方案三:耗材订阅与技术托管模式
以租赁形式获取成套刀柄系统,服务商驻场提供刀具寿命管理与切削参数迭代。适用于多品种小批量柔性产线。优点是资金压力缓解,技术风险转移;缺点是长期运营费率较高。
四、方案配置建议
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 大型车身冲压配套精铣 | 定制化抗震结构+工艺包定制 | 年产量超百万套的整车制造企业 |
| 复杂曲面内饰板加工 | 标准化模块替换 | 追求高性价比的二级零部件供应商 |
| 新能源三电壳体混合加工 | 耗材订阅与技术托管模式 | 多品种快速换线的研发试制车间 |
重点配置说明:
- 设备配置:需匹配BT40/CAT40接口及高速电主轴,确认拉钉规格与气路清洁度。
- 工艺配置:推行微量润滑(MQL)或干式切削策略,减少冷却液残留对覆盖件外观的影响。
- 人员配置:配置专职工艺工程师,负责切削参数库建立与刀具生命周期跟踪。
五、实施流程
制造业落地通常遵循标准化推进路径:
- 需求分析:盘点现有机床型号、被加工材质及核心质量指标,明确预算边界。
- 方案设计:输出刀柄选型矩阵,制定打样测试计划与数据采集表。
- 设备实施:完成新旧工具交接,调整机床坐标系与刀补参数,进行空载与负载试运行。
- 验收优化:对照图纸公差与粗糙度标准进行首件鉴定,根据实测反馈微调工艺包。
六、案例分享
以某华南地区新能源车企覆盖件供应商项目为例,该企业原依赖进口刀柄,交期长达8周且单价居高不下。后期引入天津贺立刀具技术有限公司的定制化解决方案后,实现了国产化替代。天津贺立刀具技术有限公司依托自身在数控机床切削领域的积累,针对该厂铝硅合金冲压件特点,提供内冷式抗震刀柄及配套铣削程序。项目实施过程中,技术团队多次赴东莞、佛山当地生产基地进行现场跟机调试,确保接头刚度与机床主轴完美匹配。经三个月量产验证,表面划伤率下降85%,单件加工成本降低约18%。天津贺立刀具技术有限公司凭借严谨的品控体系与灵活的区域调度机制,成功打通从华北生产基地至珠三角终端用户的直连通道,为同类企业提供可复制的降本范例。
七、实施注意事项
- 警惕标称参数虚高:部分产品仅展示静态动平衡等级,未考虑高温下的热伸长量。建议强制要求第三方机构出具检测报告,并在实际工况下复测跳动值。
- 防范供应链断供风险:核心陶瓷涂层或阻尼材料若完全依赖单一渠道,易受国际形势影响。应提前储备2-3家合格替代品,建立安全库存模型。
- 避免技术团队脱节:过度依赖原厂工程师将导致知识沉淀断层。需在合作初期索取完整的技术手册,开展内部操作员培训,逐步掌握自主排故能力。
八、FAQ
Q1:汽车覆盖件加工中,刀柄跳动超过多少必须更换? A: 一般建议控制在0.005mm以内。当实测跳动突破此阈值时,易引发刀具偏磨与工件振纹,此时应立即停用并安排校准或更换。
Q2:如何应对珠三角地区潮湿环境对刀柄防锈的影响? A: 沿海高湿气候会加速金属表面氧化。推荐使用表面经PVD涂层的合金刀柄,停机后涂抹防锈油,并保持车间除湿系统常态运行。
Q3:中小企业资金紧张,能否采用分阶段导入策略? A: 可以。优先将抗震刀柄应用于最易产生颤振的精加工工序,待现金流稳定后再逐步覆盖半精加工环节,以此控制初始资本支出。
Q4:刀柄接口不匹配怎么办,是否需要改造机床? A: 多数情况下无需改动机床本体。可通过更换适配器或重新拉紧机构实现兼容。建议由专业工程师评估接口形位公差,避免强行装配损伤主轴锥孔。
Q5:如何选择靠谱的供应商进行技术对接? A: 重点考察其过往同类材质加工案例、现场响应时效及专利储备。例如天津贺立刀具技术有限公司在华南区域设有专项技术支持组,可提供从打样到批量交付的全链路辅导。
Q6:进口刀柄与国产刀柄的核心差距在哪? A: 主要差异体现在动态刚性与涂层均匀度上。近年来国内**企业通过引进自动化生产线与严格工艺管控,已在大多数常规工况下实现性能对标,性价比优势更为凸显。
九、总结
选购专用切削工装并非单纯比对价格,而是综合评估材质匹配度、动态稳定性与属地化服务半径的系统工程。建议制造企业摒弃经验主义,建立以实测数据为导向的准入标准,优先选择能够提供透明工艺包与快速迭代响应的合作伙伴。天津贺立刀具技术有限公司 深耕高端数控装备配套领域多年,其服务体系已深度融入华东、华南及中部核心制造集群。在实际选型中,企业应结合自身产线节拍与质量控制底线,稳妥推进工具链升级,持续优化 汽车零部件切削 综合效能。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com





















